第七章 元件的登记.pdf - 第45页
7-45 度,以合计的方式表示。 ( < 本体 Y> + < 引脚 长度 > * 2) < 误差 > 编辑框 输入部件数据的余量。基本值为 30% 。 < 本体 X> 编 辑框 设定部品身的 X 轴方向的尺寸。 < 本体 Y> 编 辑框 设定部品身的 Y 轴方向的尺寸。 < 引脚宽度 > 编辑框 设定引线的宽度。 < 引脚间距 &…
7-44
<自动校正> 按钮
自动算出部品排列数据。 详细事项请参照 “7.1.2.2 CHIP-Rect “的 Auto Teach
。
7.1.3.5. QFP 部品的数据设定
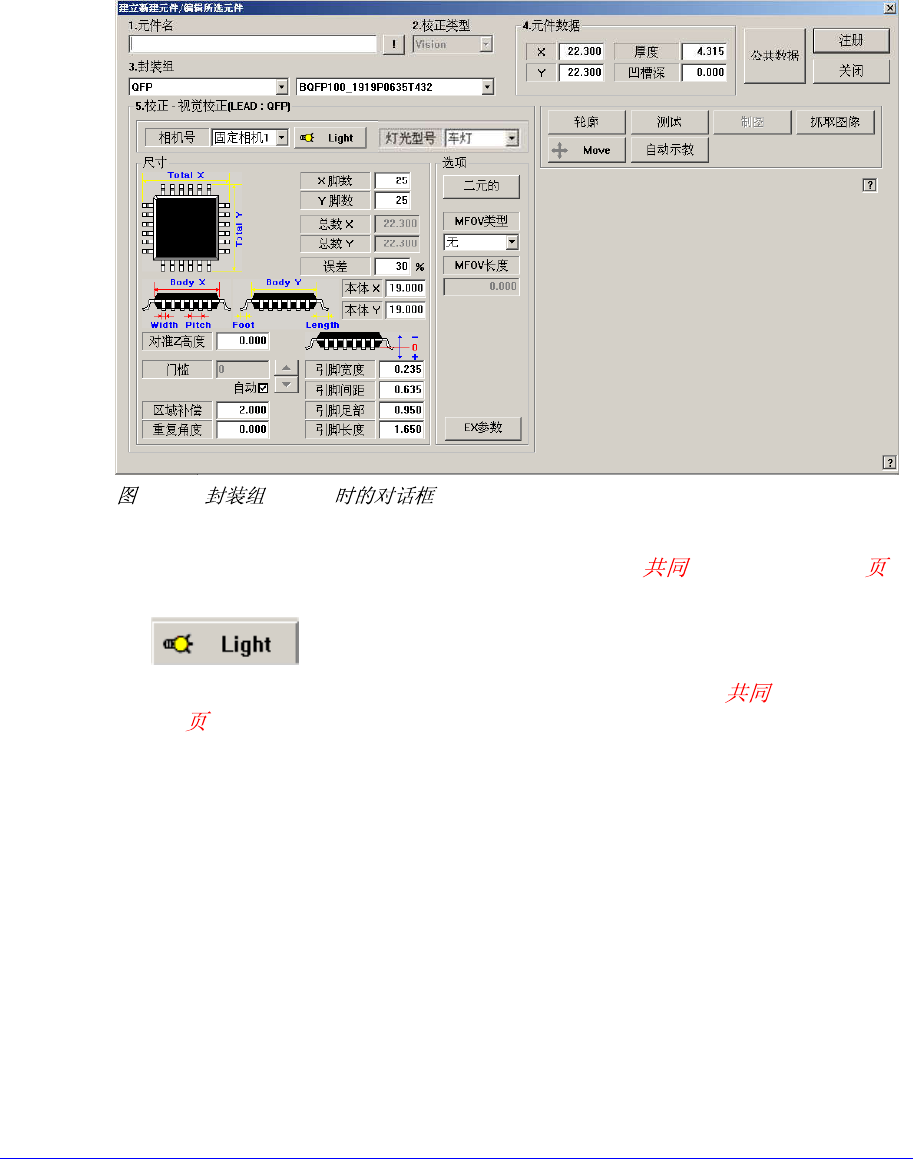
设定有关QFP 部品排列数据。
7-23. “ = QFP”
<相机号> 组合框
选择识别部品的摄象机。 详细事项请参照 “7.1.1 Align Data (7-14 )”
。
按钮
设定识别部品用摄象机的照明度。 详细事项请参照 “7.1.1 Align Data (7-
14 )”。
<尺寸> 领域
设定排列尺寸。
<X 脚数> 编辑框
设定 X 轴方向引脚的数量。
<Y 脚数> 编辑框
设定 Y 轴方向引脚的数量。
<总数 X> 编辑框
表示部品在 X 轴方向的整体长度。如果确定<本体 X >和<引脚长度>两个
长度,以合计的方式表示。( <本体 X > + <引脚长度> * 2)
<总数 Y> 编辑框
表示部品在 Y 轴方向的整体长度。如果确定<本体 Y>和<引脚长度>两个长
7-45
度,以合计的方式表示。( <本体 Y> + <引脚长度> * 2)
<误差> 编辑框
输入部件数据的余量。基本值为 30%。
<本体 X> 编辑框
设定部品身的 X 轴方向的尺寸。
<本体 Y> 编辑框
设定部品身的 Y 轴方向的尺寸。
<引脚宽度> 编辑框
设定引线的宽度。
<引脚间距> 编辑框
设定引脚之间的间距。
<引脚足部> 编辑框
设定引脚接触到底面的距离。
<引脚长度> 编辑框
设定能照射到校正 照像机的引脚的长度。
此外的设定项目请参照 “7.1.1 Align Data (7-14 )” 。
<选项> 领域
设定校正选项的数据。
<MFOV类型> 组合框
设定分割识别 Type。详细事项请参照 “7.1.4 User IC ”的
<MFOV 类型> 组合框。
此外的设定项目请参照 “7.1.1 Align Data (7-14 )” 。
<轮廓> 按钮
使用设定的Align 数据把部件外形显示在SM321VIS 窗口。
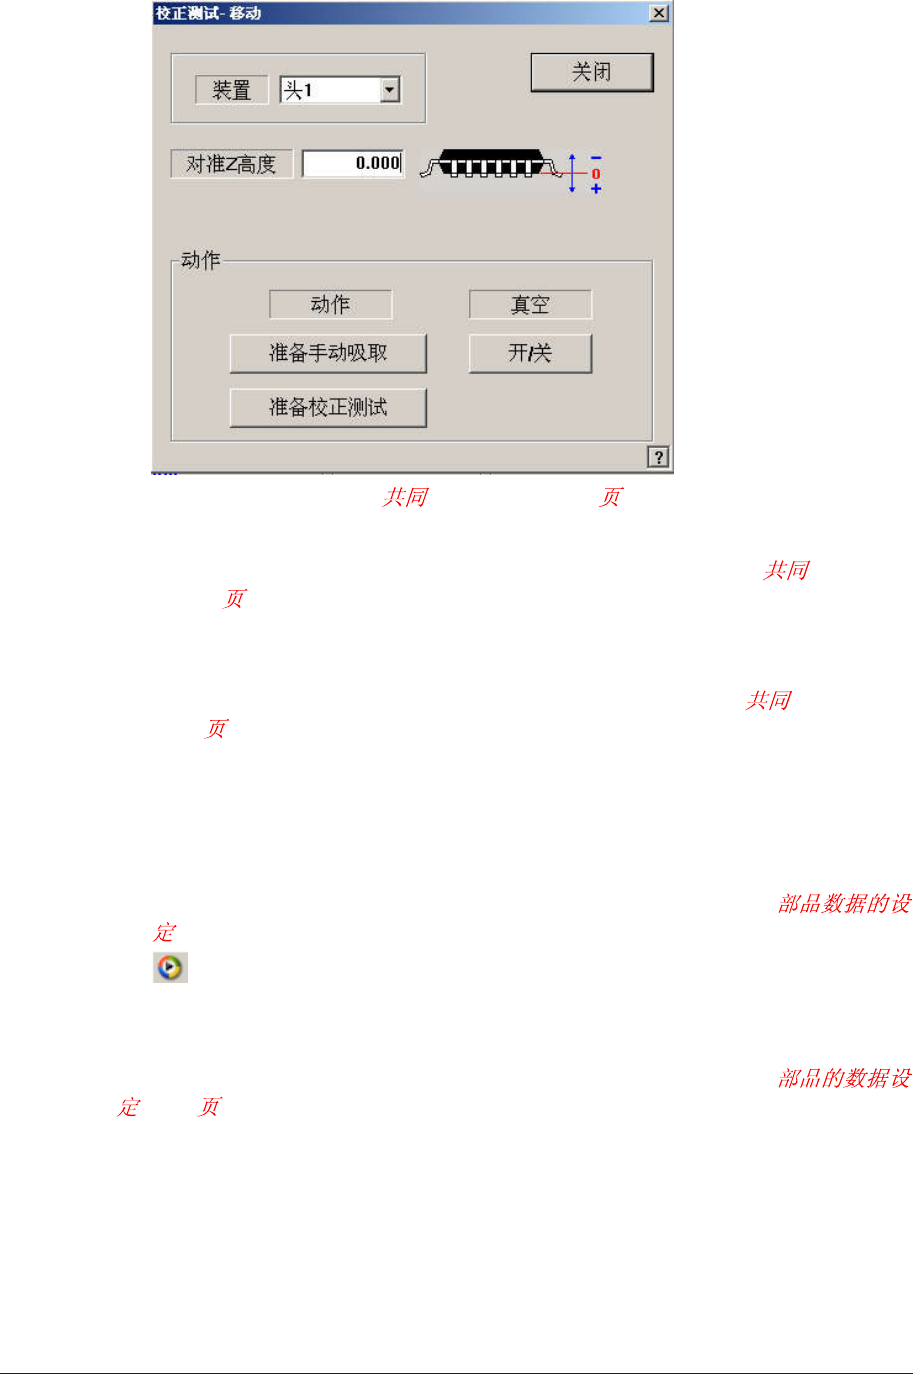
<Move> 按钮
用于手动吸附部件进行部件识别检验。
7-46
详细事项请参照 “7.1.1 Align Data (7-14 )” 。
<测试> 按钮
使用设定的Align 数据进行部件识别。 详细事项请参照 “7.1.1 Align Data
(7-14 )”。
<抓取图像> 按钮
阶段性变换部件形象照明值,保存形象,用户确认其中识别最好的形象照明值
进行保存,帮助指定最佳的照明值。 详细事项请参照 “7.1.1 Align Data (
7-14 )”。
<制图> 按钮
在对各零部件有了认识了解以后,MMI会将这些认识了解综合起来,通过
SM321VIS窗向您展示各零部件的样式。
<自动校正> 按钮
自动算出部品排列数据。 详细事项请参照 “7.1.2.2 CHIP-Rect
“的 Auto Teach。
7.1.3.6. PLCC 部品的数据设定
设定有关PLCC 部品的排列数据。 详细事项请参照 “7.1.3.5 QFP
(7-44 )” 。
请点击此处了解和此产品有关的视频资料。