FUJI Flexa Operation and Programming Rev07.pdf - 第124页
Fuji do Brasil Ma quinas Industriais LTDA - 124 Configurado o arranjo de nozzles na esta ção e verificado as condições de inspeção do componente, é possível o balanceamento nos próximos passos. Se a placa não tiver bloco…
Fuji do Brasil Maquinas Industriais LTDA - 123
A verificação do tipo de câmera compatível com o sistema de
inspeção visual é feita comparando os dados do shape data (Shape
Process/Vision).
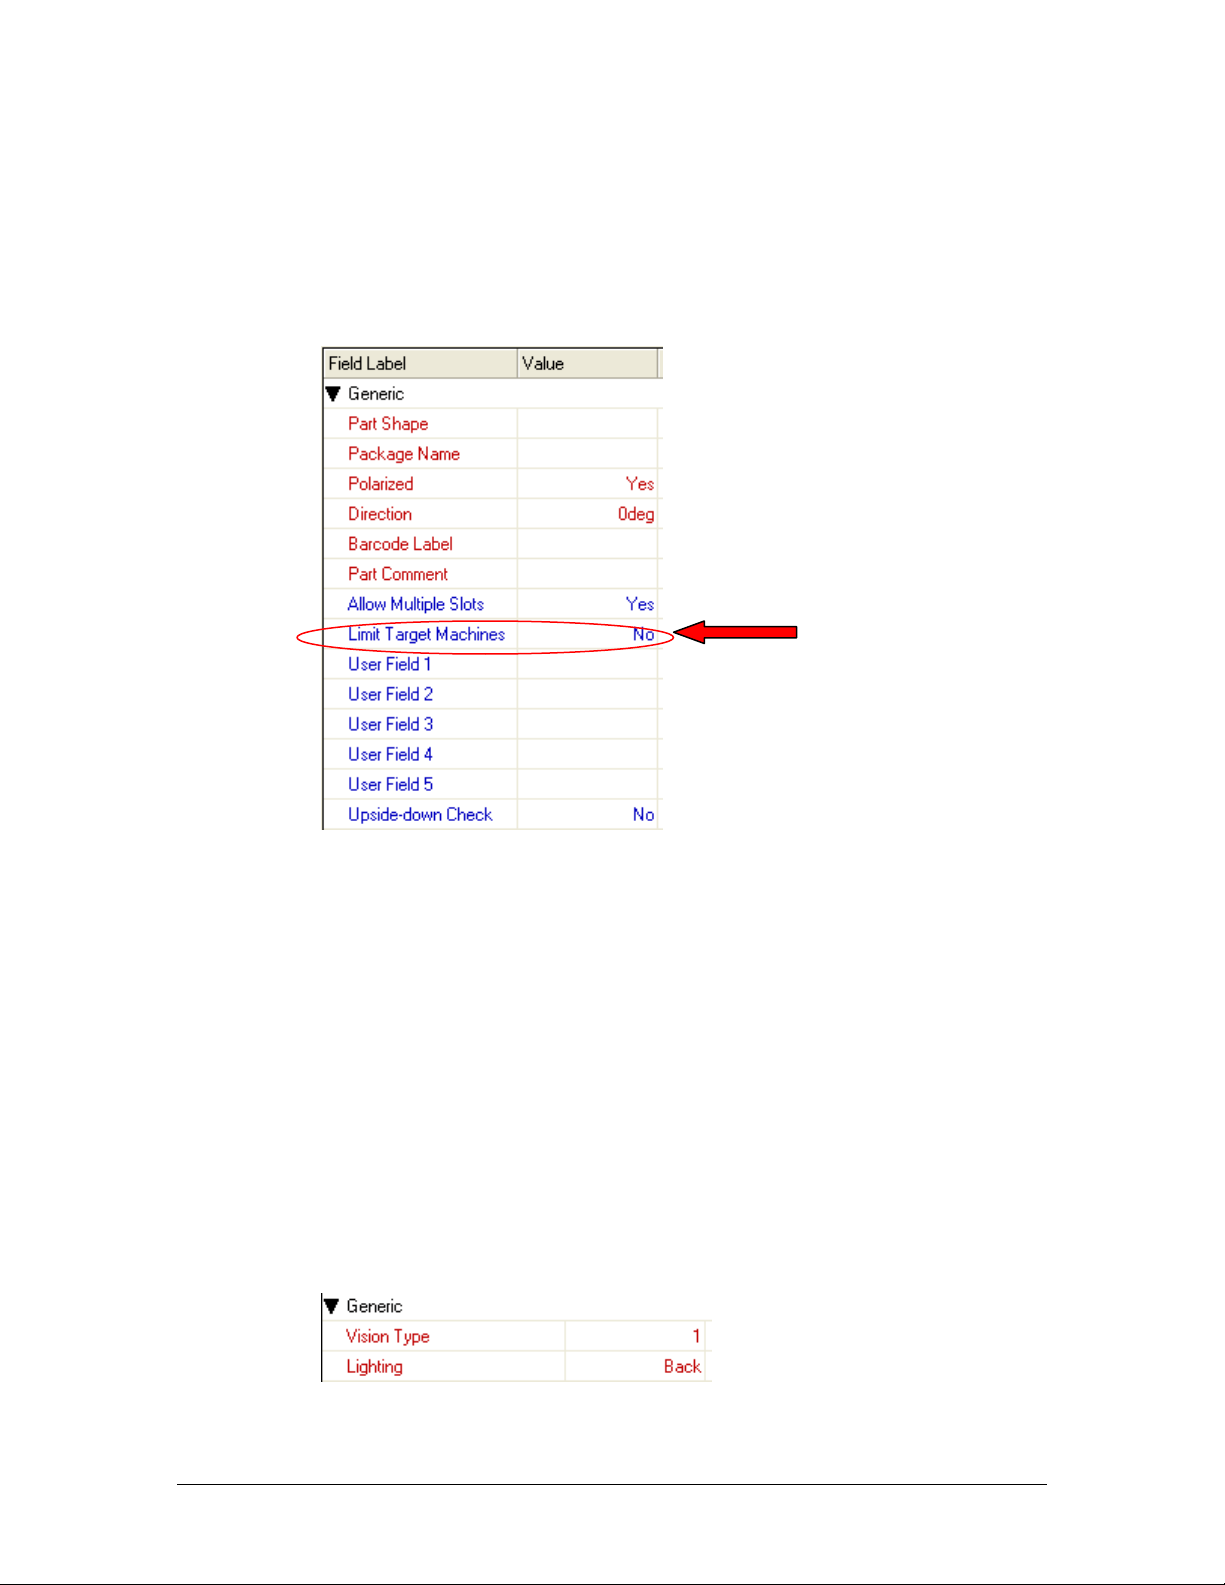
Antes dessa verificação, atentar se o item “Limit target machines”
está habilitado no part data. Este item limita a distribuição do componente entre
as máquinas.
Os principais items a serem verificados no shape data são:
- Vision type: Dependendo do algoritmo, algumas máquinas devido a
versão de seu software ou câmera, são incompatíveis. Por exemplo a utlização
de um vision type número 16. Este algoritmo é exclusivo de máquinas série CP6.
Outro exemplo seria a inspeção de um componente BGA utilizando vision type
230 em uma máquina CP4. A inspeção é impossível pois a resolução da câmera
de inspeção é baixa.
- Lighting (máquinas séries CP, QP e IP): forma de iluminação de
componente. O modo como foi configurado a iluminação requer da máquina que
a câmera tenha este recurso. Por exemplo, numa máquina QP242 em um
módulo será montado um resistor com sistema frontlight. No entanto na
máquina so existem câmeras CCD3 que contém somente sistema backlight.
Fuji do Brasil Maquinas Industriais LTDA - 124
Configurado o arranjo de nozzles na estação e verificado as
condições de inspeção do componente, é possível o balanceamento nos
próximos passos.
Se a placa não tiver blocos (boards), inicia-se o processo de
balanceamento.
Se a placa tiver blocos, é necessário multiplicar os blocos antes do
balanceamento.
1.5.7.1. Função “step and repeat” – matriz de placas
Quando temos um painel com blocos (boards) eqüidistantes uma da
outra, podemos utilizar a função “step and repeat” para gerar rapidamente as
múltiplos blocos.
A partir de um bloco que servirá como referência, serão criados as outros
blocos.
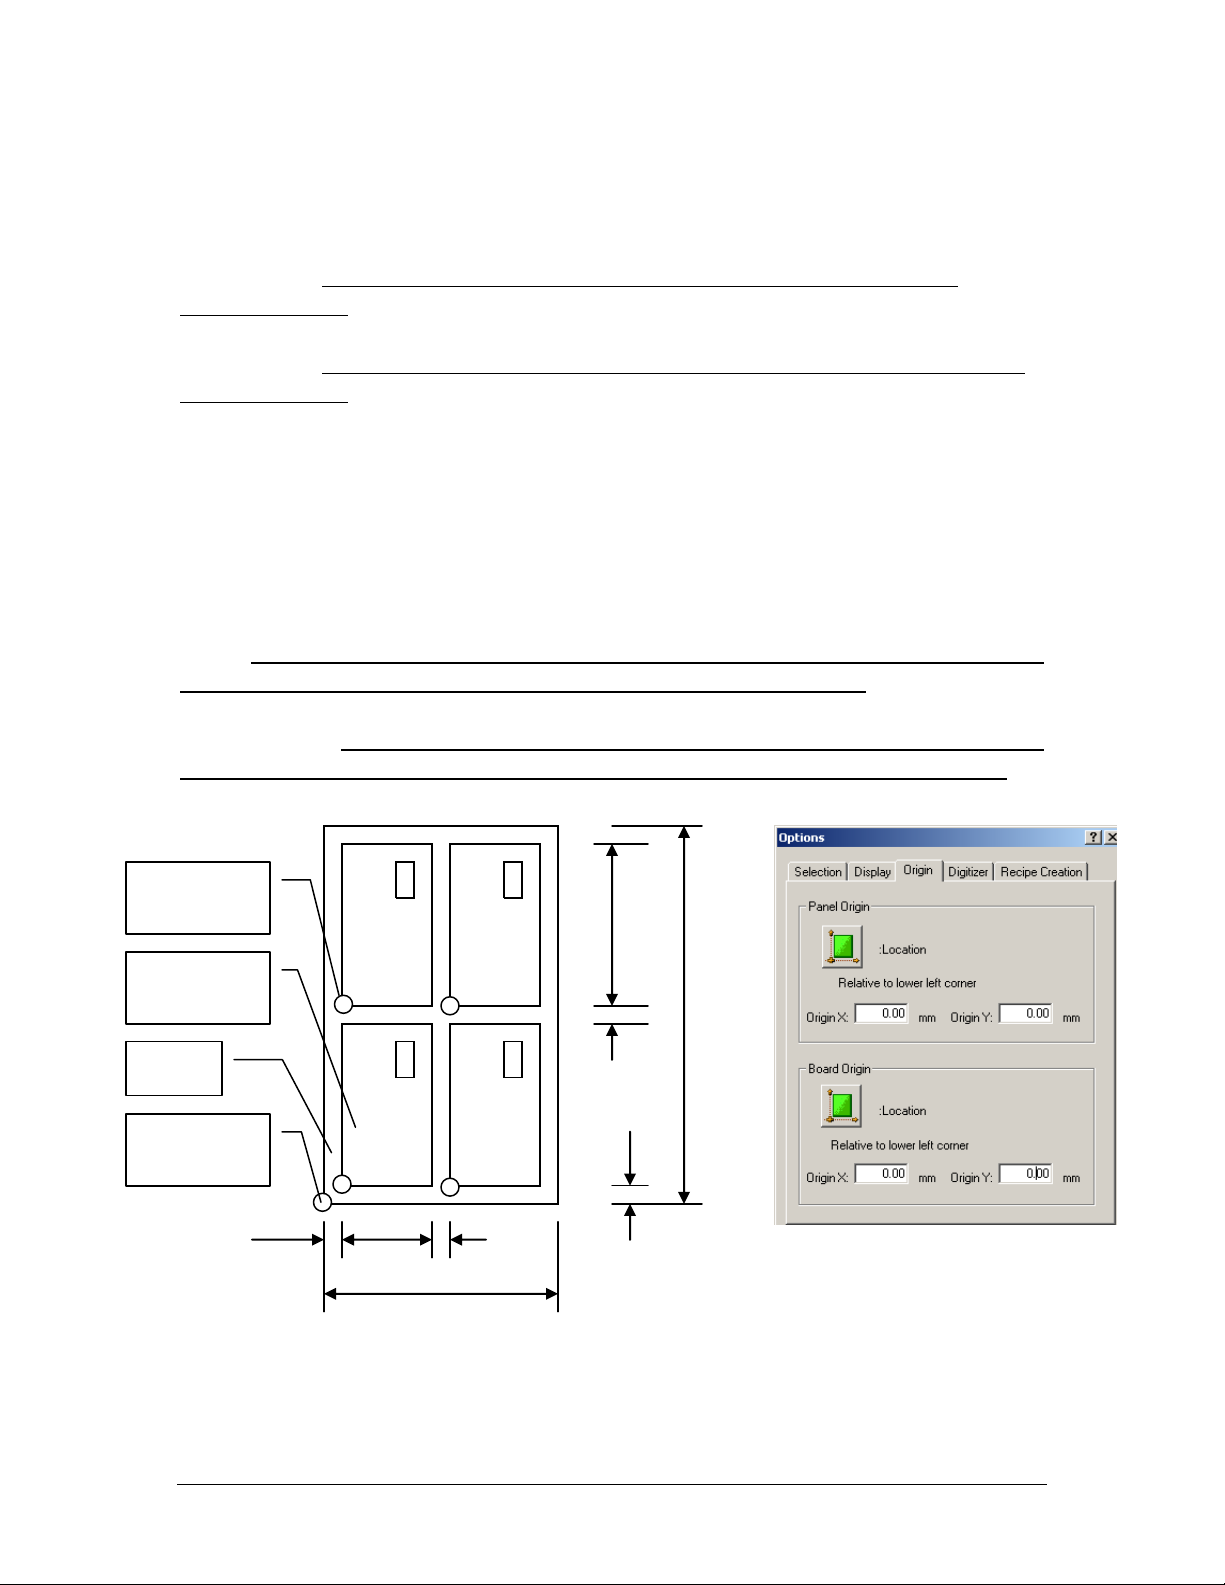
A distância inserida nesta função não é a coordenada do bloco em relação
a origem do painel e sim a distância entre as origens dos blocos.
Deve-se estar atento quando há blocos rotacionados em relação ao bloco
de referência. Como a rotação ocorre sobre origem do bloco, é recomendável
alterar a origem do bloco das laterais ou outro ponto para o centro dao bloco.
No exemplo acima, temos o bloco (board) número 1 como referência
120
1
2
3
4
200
50
90
5
5
Placa de
referência
Painel
Origem do
painel
Origem da
placa
5
5
Fuji do Brasil Maquinas Industriais LTDA - 125
Ao lado da figura temos a atual configuração das origens de painel e
placa.
As coordenadas das placas são sempre entre a origem da placa e a
origem do painel. Na placa 1 temos então uma coordenada de +5mm na direção
“X” e + 5mm na direção “Y” ou seja (5;5).
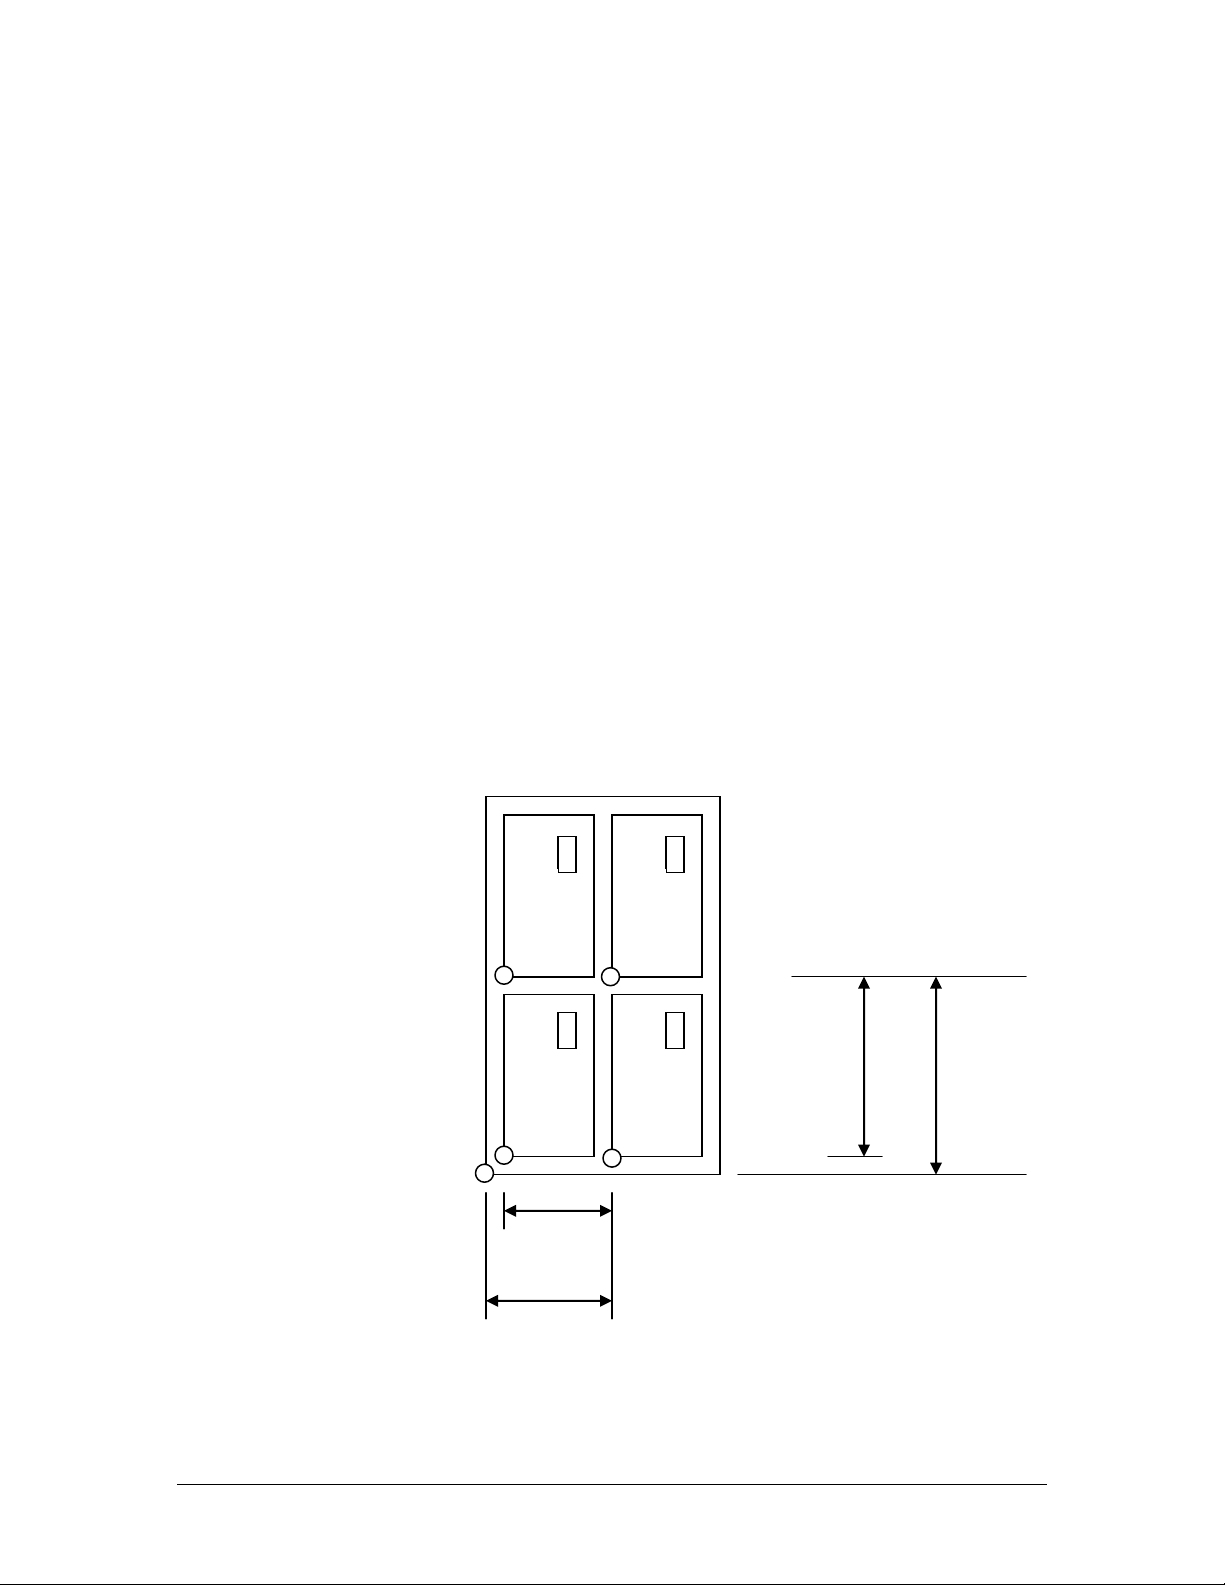
O passo entre as placas seria o seguinte:
Na direção X: (comprimento da placa + espaço entre as placas) = 50+5
= 55mm
Na direção Y: (altura da placa + espaço entre as placas) = 90 + 5
= 95mm
1
2
3
4
55
95
60
100