FUJI Flexa Operation and Programming Rev07.pdf - 第156页
Fuji do Brasil Ma quinas Industriais LTDA - 156 1.5.9.3. MÁQUINAS QP242E / QP341 Split High Count parts: Dividir feeder entre módulos de components com grande número de sequências. Use Current feeder setup: Yes – durante…
Fuji do Brasil Maquinas Industriais LTDA - 155
Consider part transport speed: YES – otimiza as sequências e
feeder setup levando-se em consideração a velocidade de transporte (part
transport speed) no shape data. Os componentes de maior velocidade de
transporte são colocados primeiro e os mais lentos por ultimo.
NO – A velocidade de transporte será aleatória.
Consider nozzles: este item aparecerá quando o item “Use advance
CP optimizer” estiver em “NO”.
YES: irá otimizar a sequência de componentes conforme
tamanho de nozzle indicado para a pega de componentes.
NO: Não considerará os tamnhos de nozzle e a troca de
nozzle no carrossel será maior.
Limit feeder jump: Yes – otmizará a sequência e feeder setup de
modo a agrupar um certo número de feeders, alternando-se a pega de
componentes entre estes feeders até que seja esgotado os componentes a
serem colocados por estes; passando para o outro grupo adjacente no feeder
setup.
Minimum – Mínimo agrupamento possível.
NO – Não é considerado o agrupamento
Jump Limit: Este item aparece quando o item “Limit feeder jump”
está em “Yes”.
Indique a quantidade de feeders agrupados
Use Current feeder setup: Yes –durante a otimização, o arranjo dos
feeders não será alterado para as posições já existentes. Somente componentes
novos sem posição no feeder setup serão otimizados suas posições.
NO - a otimização não levará em conta o feeder
setup existente.
Panel Mark Reading order: Indique a ordem de leitura das marcas
de painel em relação ao de skip. O item selecionado será a primeira marca a ser
lida.
Board Mark Reading order: Indique a ordem de leitura das marcas
de bloco em relação ao de skip. O item selecionado será a primeira marca a ser
lida.
Avoid parts contact (CP7*):YES – otimização da sequência de modo
que um componente não seja colocado em uma posicão pequena entre dois
componentes montados. É montado sequencialmente um ao lado do outro.
NO- Não é considerado possibilidade de choque entre
componentes.
Fuji do Brasil Maquinas Industriais LTDA - 156
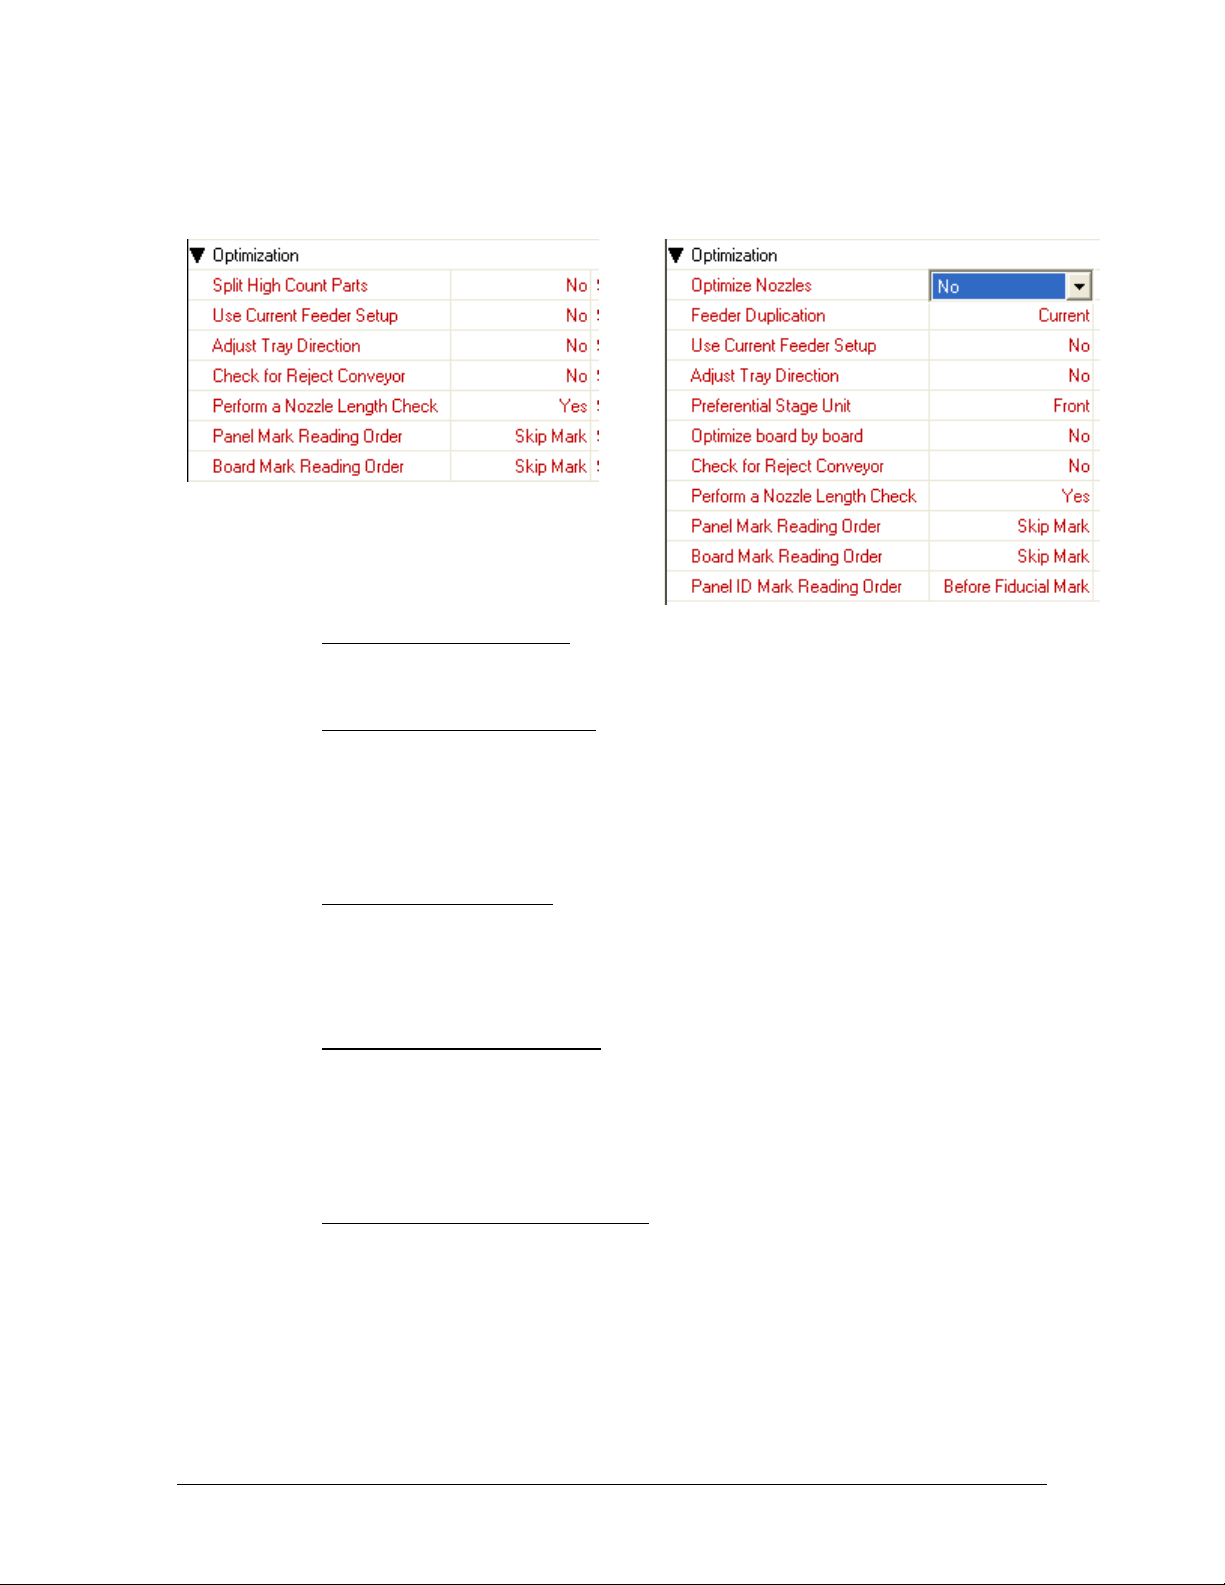
1.5.9.3. MÁQUINAS QP242E / QP341
Split High Count parts: Dividir feeder entre módulos de components
com grande número de sequências.
Use Current feeder setup: Yes –durante a otimização, o arranjo dos
feeders não será alterado para as posições já existentes. Somente componentes
novos sem posição no feeder setup serão otimizados suas posições.
NO - a otimização não levará em conta o feeder
setup existente.
Adjust Tray Direction:YES –ajuste na posição da bandeja para
diminuir tempo de pega.Observar que os eixos X e Y se moverão da posição
original e deve-se alertar o operador da máquina sobre a rotação da bandeja.
NO –mantém-se o ângulo atual da bandeja.
Check for reject conveyor:YES – é otimizado levando-se em
consideração a existência do conveyor de rejeito. Componentes grandes serão
direcionados para este conveyor.
NO – Os componentes serão rejeitados conforme
especificado no shape data.
Perform a nozzle lenght check: YES – Durante a otimização é
verificado se o comprimento do nozzle configurado no shape data ( e
consequentemente na estação de nozzles) é coerente para o tamanho do
componete.
NO –Não é verificado o comprimento do bico do nozzle.
Fuji do Brasil Maquinas Industriais LTDA - 157
Panel Mark Reading order: Indique a ordem de leitura das marcas
de painel em relação ao de skip. O item selecionado será o primeiro tipo de
marca a ser lida.
Board Mark Reading order: Indique a ordem de leitura das marcas
de bloco em relação ao de skip. O item selecionado será o primeiro tipo de
marca a ser lida.
Optimize nozzles (QP341): YES – otimiza a alocação dos nozzles na
cabeça.
Rearrange - otimiza a alocação dos nozzles na cabeçae
também as posições de nozzle na estação de nozzle.
NO – Utiliza-se a arranjo de nozzles atual na cabeça e
estação de nozzle.
Feeder duplication (QP341): YES – Feeders são duplicados nos
compoentens mais utilizados, entre módulos a fim de diminuir o ciclo de tempo.
NO – Otimiza sem duplicar feeder. Feeders duplicados são
diminuídos para um feeder.
Current: Otimiza mantendo-se as posições dos feeders
duplicados.
Preferential stage unit (QP341): indicar qual lado da maquina se
inicia a alocação dos feeders. Front –parte frontal / Rear – Parte traseira.
Optimize board by board (QP341): YES - Otimizar a sequência de
modo que sejam produzidas sequências de um mesmo bloco.
Panel ID reading order (QP341): Indique a ordem de leitura dos
códigos de barra ou marca fiducial. O item selecionado será o primeiro tipo de
marca a ser lida.