FUJI Flexa Operation and Programming Rev07.pdf - 第153页
Fuji do Brasil Ma quinas Industriais LTDA - 153 As coordenadas dos componentes a serem considerados são aqueles que serão montados: Portanto, durante otimização, não ocorrerá erro de otimização, pois os componentes extre…
Fuji do Brasil Maquinas Industriais LTDA - 152
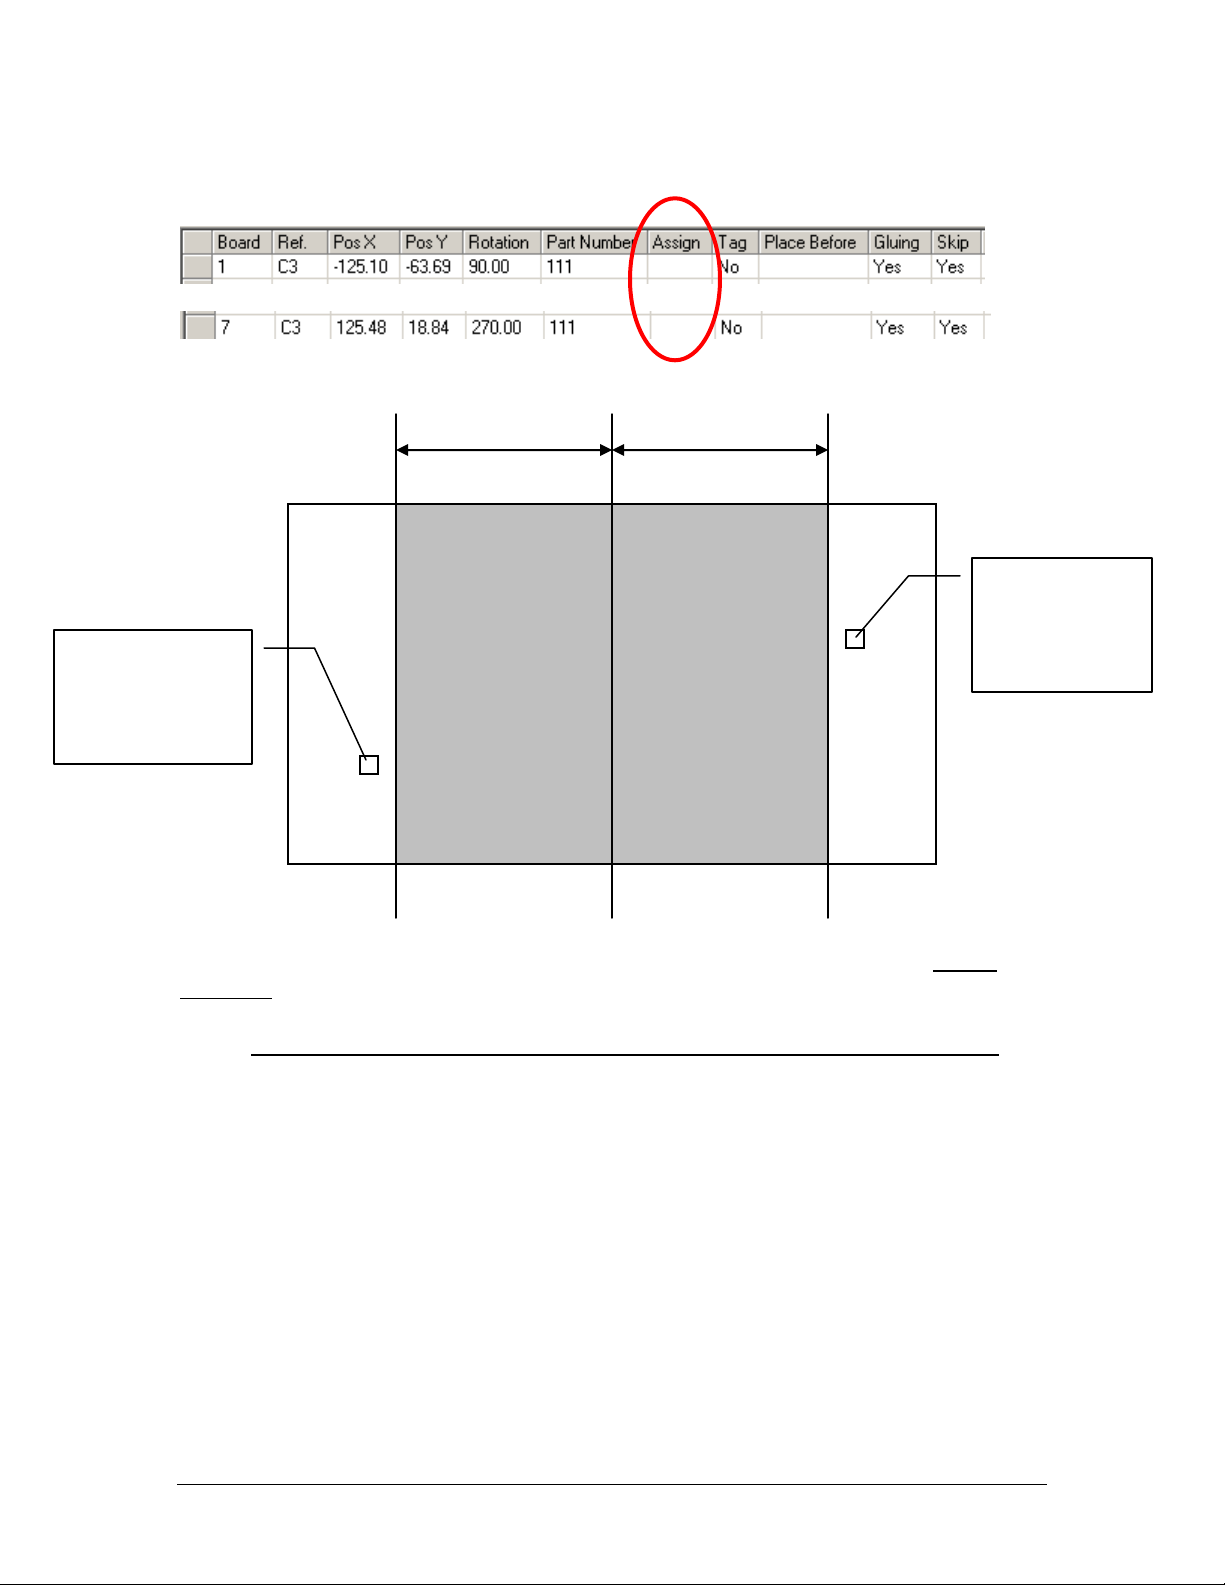
No outro exemplo abaixo as coordenadas limítrofes são:
Porém se observar estes componentes, estes não são montados na máquina NXT,
ou seja não foram direcionados para esta máquina. Isto pode ser observado na coluna
"Assign".
Portanto estes componentes não são considerados pois não são montados.
125mm
125mm
coordenada
(-125.10,-63.69)
Fora da área
permíssivel
coordenada
(125,48,18.84)
Fora da área
permíssivel
Fuji do Brasil Maquinas Industriais LTDA - 153
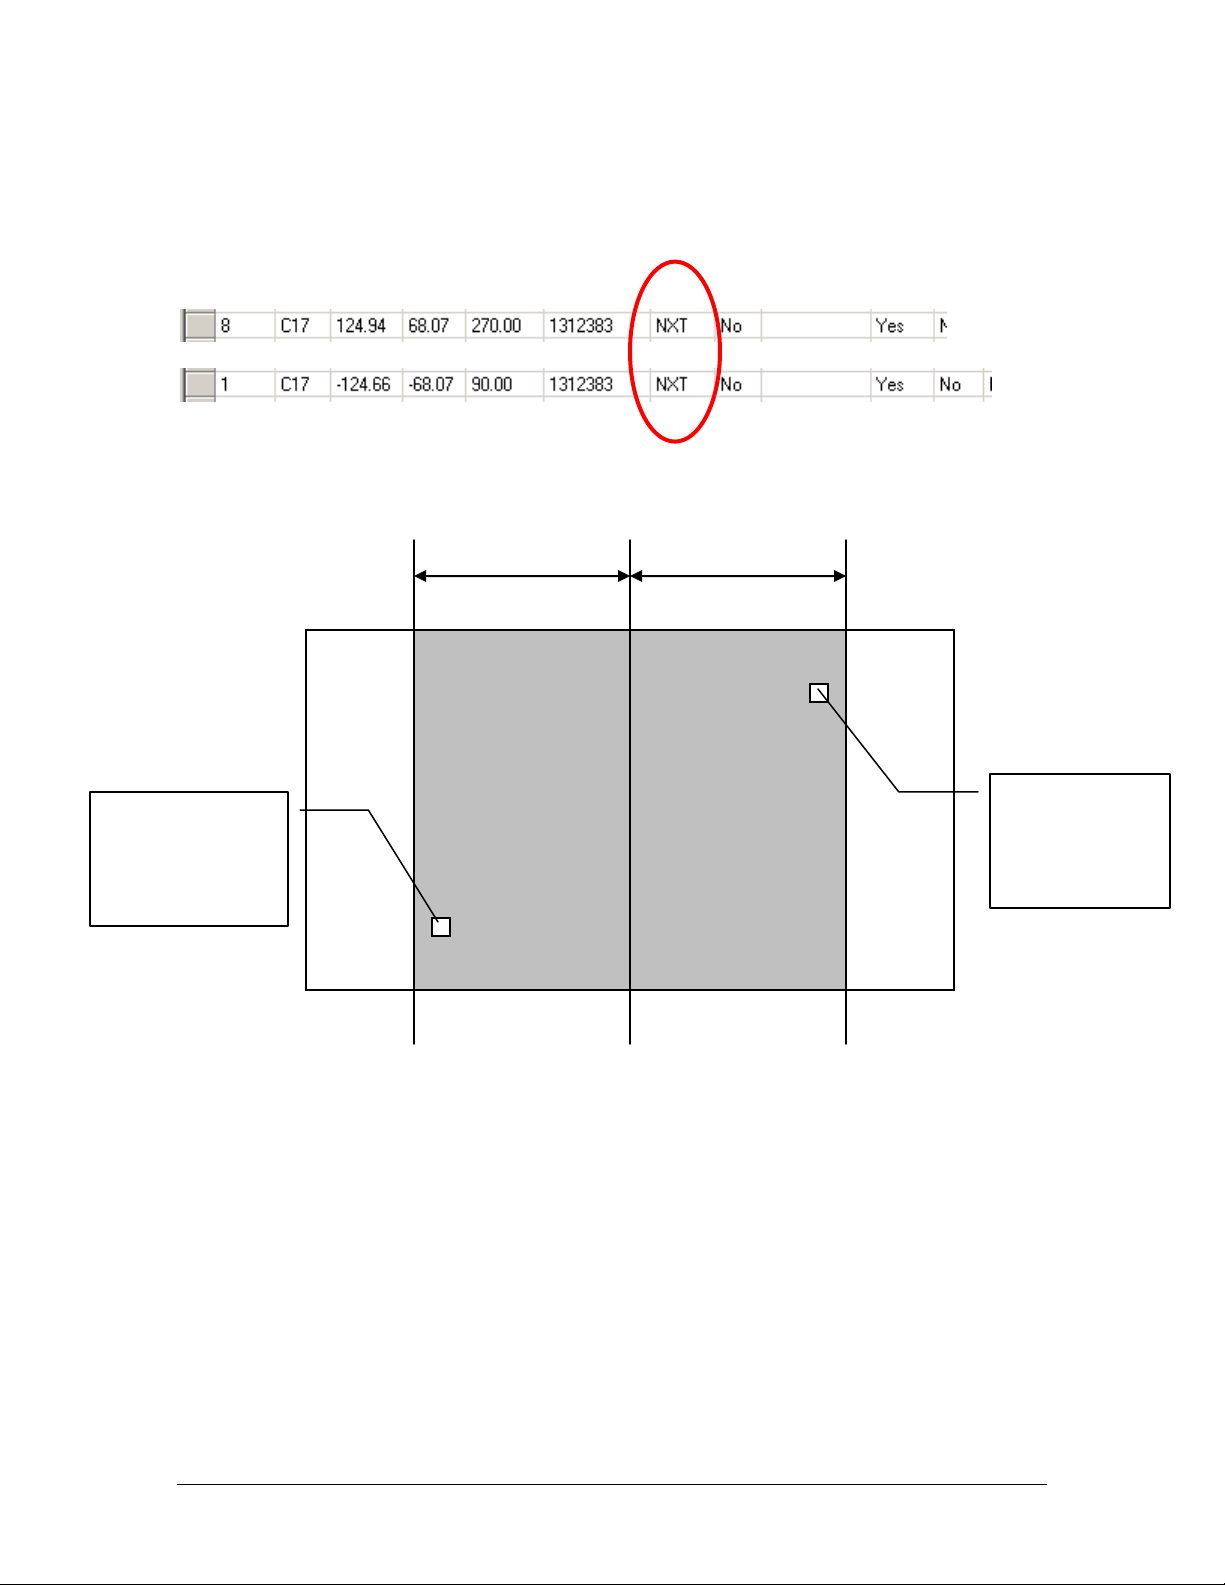
As coordenadas dos componentes a serem considerados são aqueles que serão
montados:
Portanto, durante otimização, não ocorrerá erro de otimização, pois os
componentes extremos que serão produzidos estão dentro do limite permitido.
125mm
125mm
coordenada
(124.94,68.07)
Dentro da área
permíssivel
coordenada
(-124.66,-68.07)
Dentro da área
permíssivel
Fuji do Brasil Maquinas Industriais LTDA - 154
1.5.9.2. MÁQUINAS CP4* / CP6* / CP7*/ CP8*:
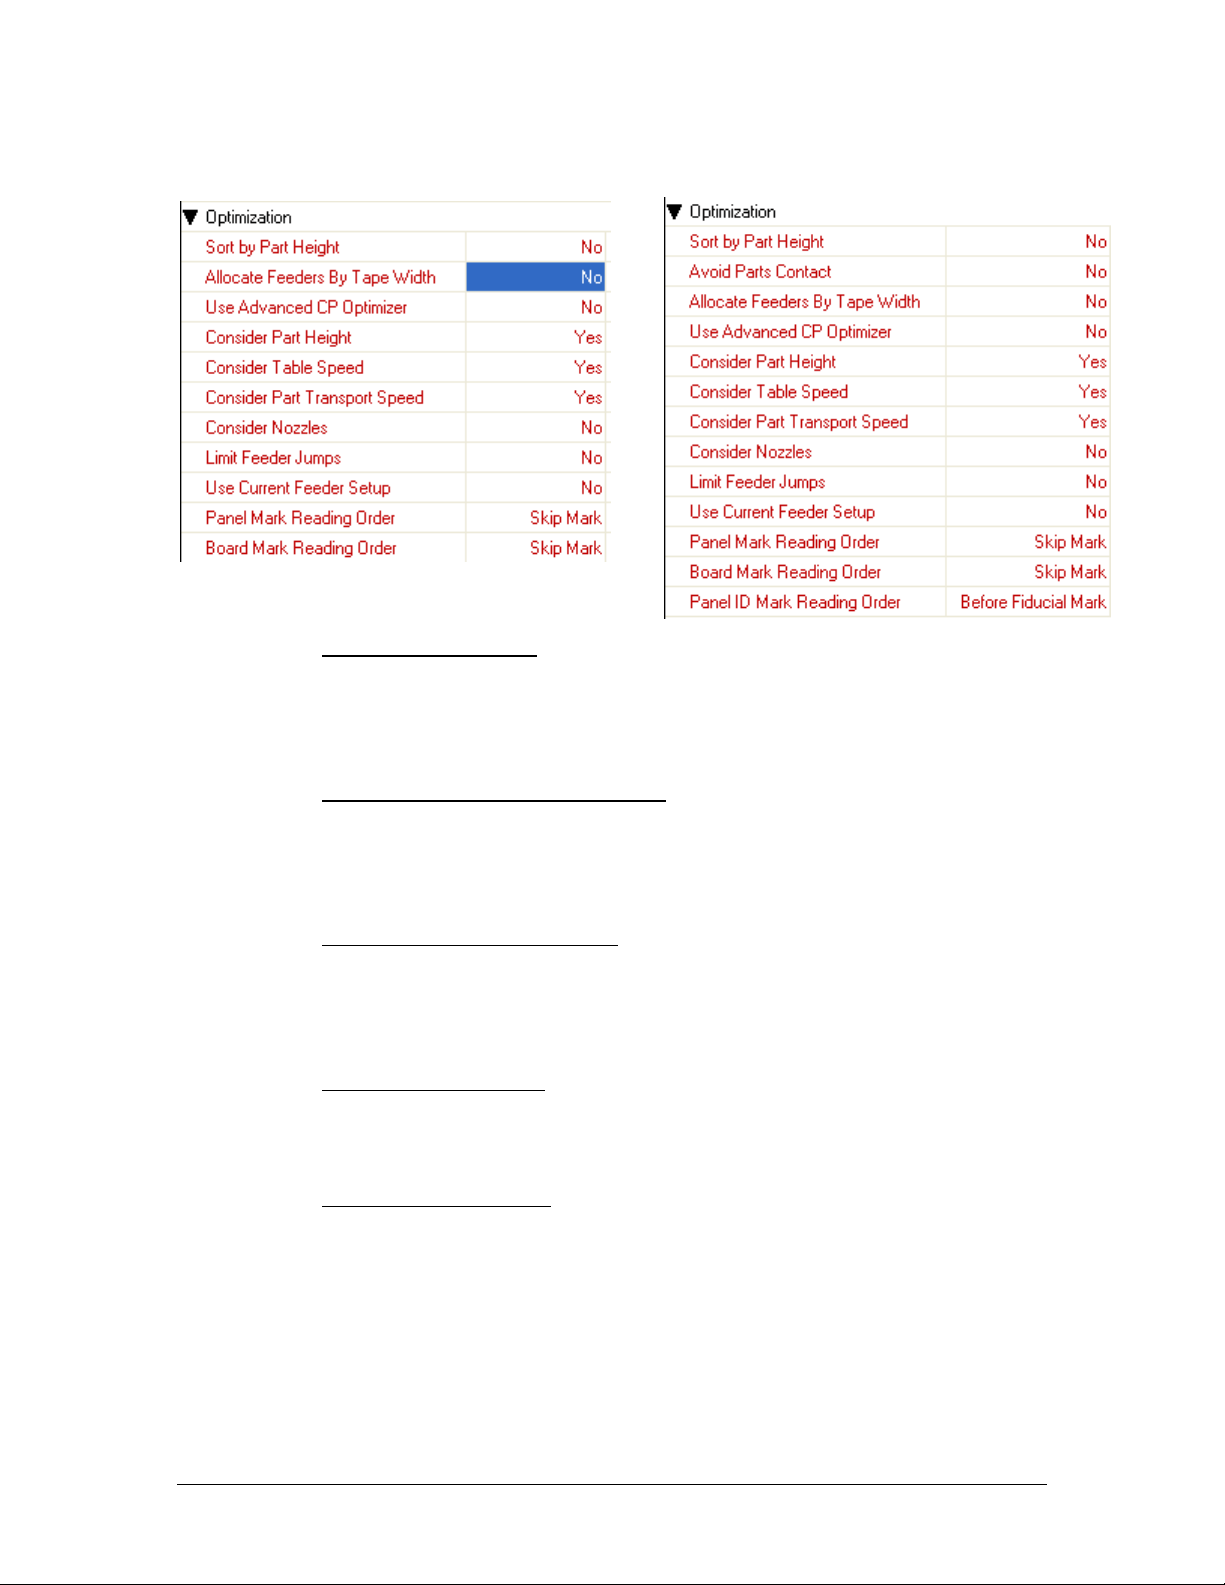
Sort by part height: YES - Otimizar sequência de componentes pela
sua altura utilizando nozzles com diâmetros próximos ao configurado no
shape data.
NO – Otimiza por outros critérios.
Allocate Feeders By Tape Width: YES - Alocar os feeders
agrupando-os pelo seu tamanho (largura).
NO – otimiza aleatoriamente levando-se em conta outros
critérios.
Use advanced CP optimizer: YES: - otimiza levando-se em conta os
nozzles máximo e mínimo indicados no shape data, de modo a diminuir a troca
de posição do nozzle no carrossel de nozzles.
NO – Otimiza sem considerar o tempode troca de nozzles.
Consider part height: YES – Otimiza a sequência e o feeder setup
em ordem crescente de altura dos components.
NO – Otimiza aleatoriamente os componentes.
Consider table speed: YES – otimiza as sequências e feeder setup
levando-se em consideração a velocidade de movimentação da mesa (table
speed) no shape data. Os componentes com maiores velocidades são colocados
primeiro e os mais lentos por último.
NO- otimiza por outros critérios
Obs: se um componente de “table speed” com velocidade
baixa for colocado no início da sequência, todas as sequências posteriores
trabalharão com esta velocidade.