00197738-12_FeatureDescription_SIPLACE_Pro_R20-2_DE.pdf - 第214页
SIPLACE Pro 4.x bis 18.0 ( R20-2) / Funktionsbeschreibung Ausgabe 11/2020 214 11.2.7 2D -Barcodes in Rüstlisten-Ausdrucken Der Rüstlisten-Ausdruck enthält bisher 1D-Barcodes, um die Rüstung m it Hilfe von Barcode-Lesern …
SIPLACE Pro 4.x bis 18.0 (R20-2) / Funktionsbeschreibung Ausgabe 11/2020
213
Wenn ein Element im Produktionsplan entsprechend ausgewählt ist, wird die Los-Markierung
zusammen mit den Los-Programmdaten an die Station gesendet. Die Losmarkierung wird nicht in
SIPLACE Pro gespeichert. Das bedeutet, dass ein angezeigter Produktionsplan nicht
automatisch vorausgewählt ist.
Wenn das Los noch einmal auf der Line Control GUI ohne die Markierung heruntergeladen wird,
wird dieses Los aus dem Speicher der Station entfernt.
Diese Losmarkierung ist eine Verarbeitungsoption, die auch festgelegt werden kann, wenn das Los
via die Schnittstelle SIPLACE OIB heruntergeladen wird.
11.2.5 Kraftwert für Dipp-Prozess definieren
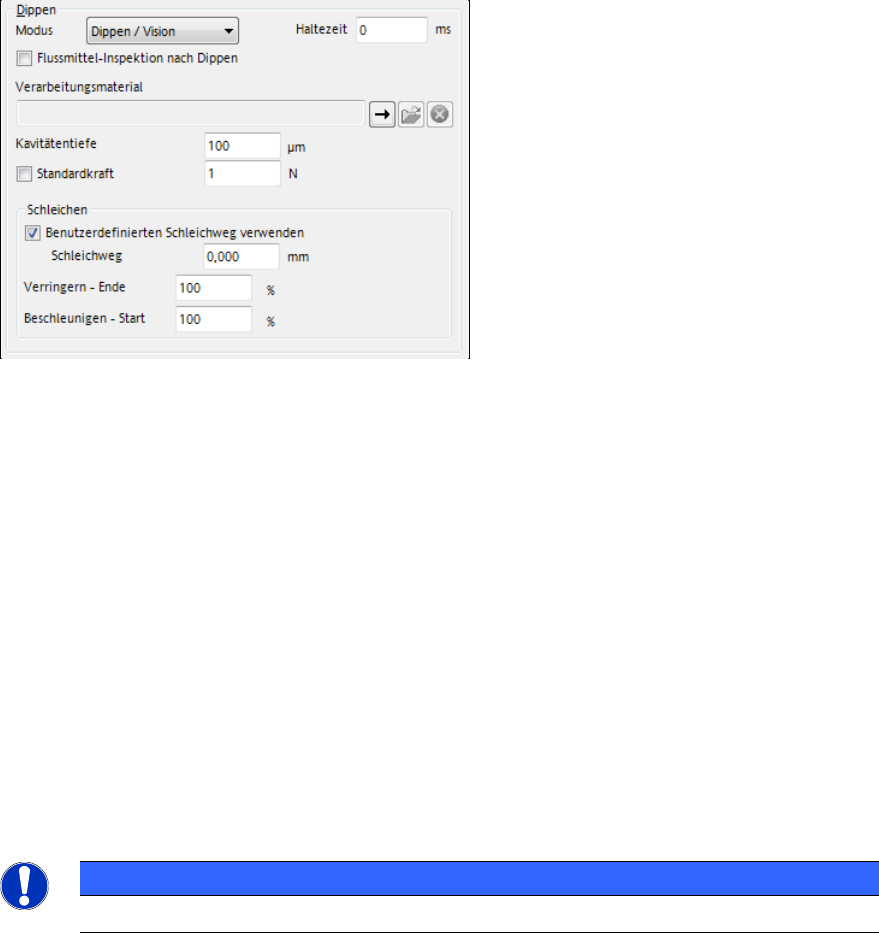
Der Kraftwertbereich ist für den Dipp-Prozess geändert worden. Der Kraftwert kann in den
Einstellungen zum Dipp-Prozess im Gehäuseform-Editor festgelegt werden.
Abbildung 11-28: Kraftwert für Dipp-Prozess festlegen
Wenn die Option Standardkraft aktiviert wird, wird 2 N angenommen.
Min. Wert: 1 N
Max. Wert: 10 N
11.2.6 Pipettenmagazin mit 20 Garagen für Bestückkopf CPP
SIPLACE Pro unterstützt ein neues Pipettenmagazin mit 20 Garagen (Pipettentyp 20xx) für die
Bestückköpfe CPP ab Stationssoftware Version 709.
Das Magazin kann in den folgenden, vorhandenen Pipettenwechslertypen konfiguriert werden:
NC CPP 20xx28xx 2x3, NC CPP 20xx28xx 2x2 und NC CPP 20xx28xx 4 und auch in den Typen
NC CPP 20xx 2x3, NC CPP 20xx 2x2, NC CPP 20xx 4.
Die Magazintypen 12*20xx, 20*20xx und 9*28xx können in einem Pipettenwechsler gemischt
werden.
Benutzerdefinierte Pipetten mit einer Länge > 16 mm können nur in die Garagen 3, 4 und 5
platziert werden. Für Standardpipetten gibt es keine Einschränkungen.
HINWEIS
SIPLACE Pro überprüft nicht, ob die Stationssoftware das neue Magazin unterstützt.
SIPLACE Pro 4.x bis 18.0 (R20-2) / Funktionsbeschreibung Ausgabe 11/2020
214
11.2.7 2D-Barcodes in Rüstlisten-Ausdrucken
Der Rüstlisten-Ausdruck enthält bisher 1D-Barcodes, um die Rüstung mit Hilfe von Barcode-Lesern
nachzufüllen. Inzwischen werden 2D-Barcodes oft in industrieller Umgebung eingesetzt, weil diese
mehr Information und Zeichentypen verschlüsseln können. Deswegen sind in dieser SIPLACE Pro-
Version 2D-Barcodes zu den Rüstlisten-Ausdrucken hinzugefügt worden. 1D- und 2D-Barcodes
enthalten dieselbe Information.
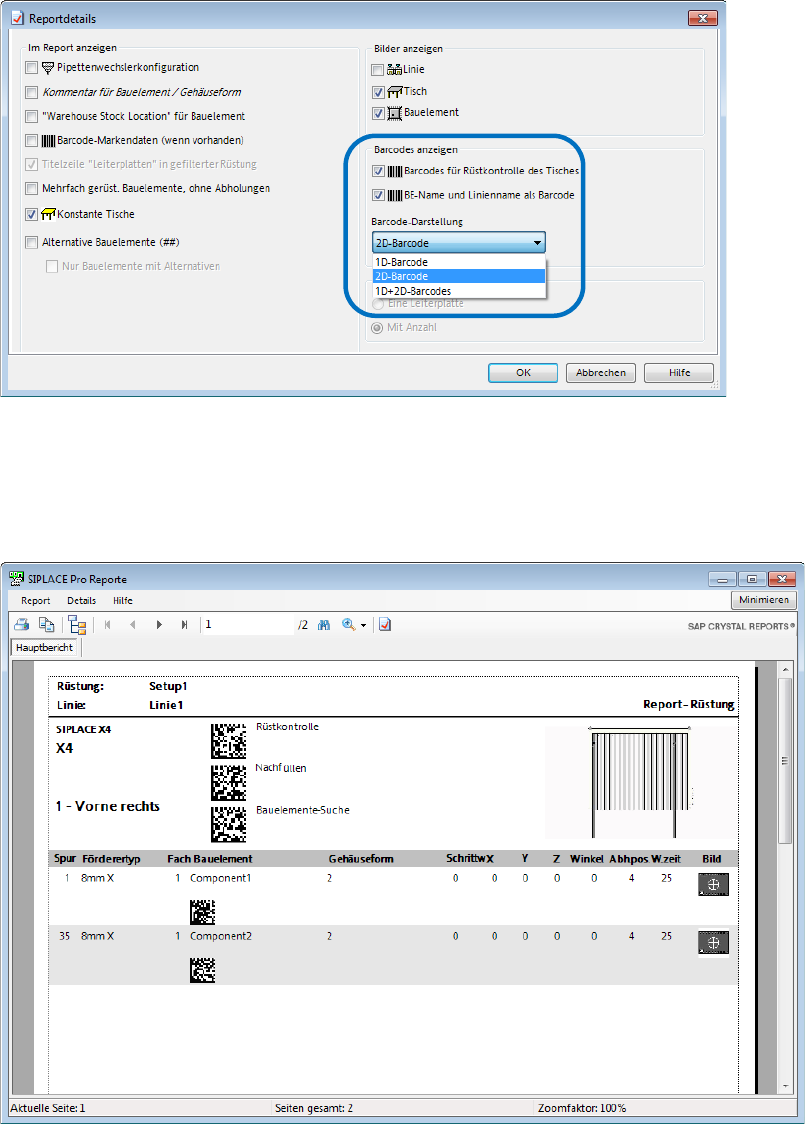
Im Dialogfenster Reportdetails kann der Benutzer auswählen, ob ein 1D-Barcode, ein 2D-Barcode
oder beide Barcode-Typen im Ausdruck angezeigt werden sollen:
Abbildung 11-29: Reportdetails – Barcodes anzeigen
Die Nachfüll-Barcodes für Liniennamen, Bauelementnamen und den Tisch können als 1D-, 2D-
oder 1D+2D-Barcodes in den Rüstungsreport angezeigt werden. Der 2D-Barcodetyp ist der Data
Matrix Code (Industrie-Standard).
Die Einstellungen der Reportdetails werden gespeichert.
Abbildung 11-30: Rüstlisten-Ausdruck mit 2D-Barcodes
SIPLACE Pro 4.x bis 18.0 (R20-2) / Funktionsbeschreibung Ausgabe 11/2020
215
11.2.8 Transportbreite im Produktionsplan anzeigen
Leiterplatten von der gleichen Breite sollten vorzugsweise nach einander produziert werden, damit
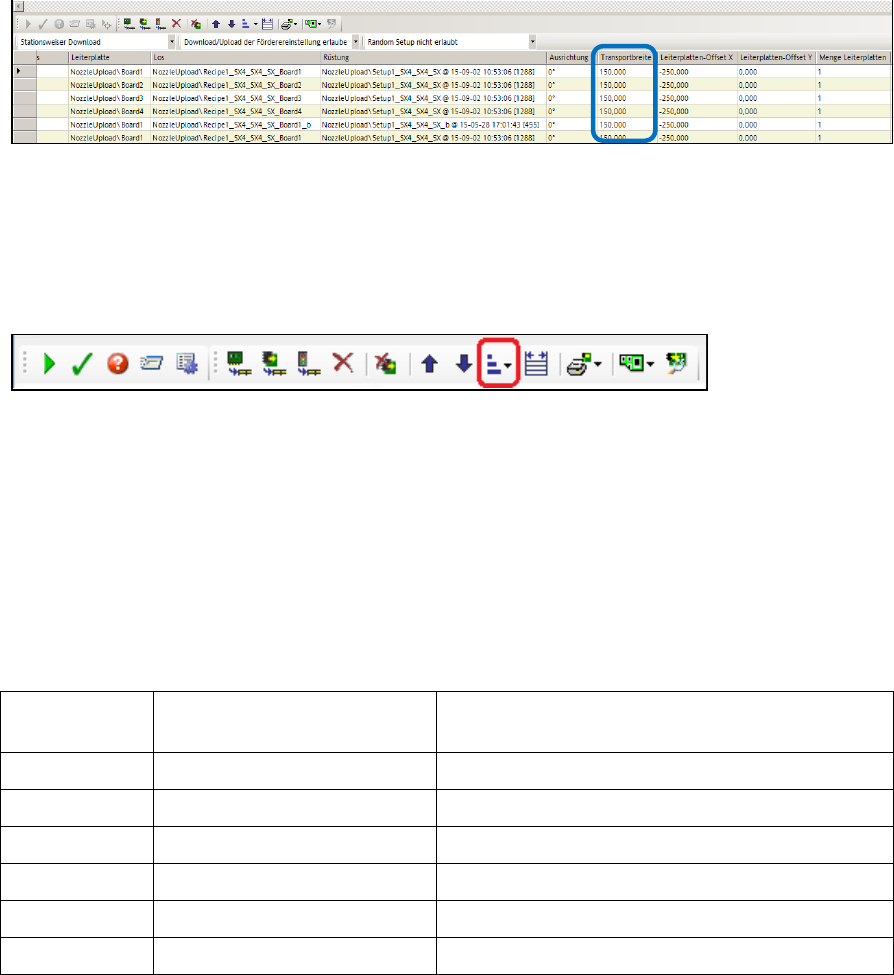
die Transportbreite nicht so oft verstellt werden muss. Hierzu kann die Spalte Transportbreite in
der Losliste im Produktionsplan angezeigt werden.
Abbildung 11-31: Produktionsplan – Spalte Transportbreite
Diese Spalte wird nicht standardmäßig angezeigt. Sie muss auf der Line Control GUI unter
Anwendung - Spalten eingestellt werden, um sichtbar zu sein.
Die Lose können entsprechend der Transportbreite innerhalb einer Gruppe von Losen in derselben
Rüstung sortiert werden. Hierzu ist eine neue Schaltfläche Spalten sortieren zu der Befehlsliste
für die Lose hinzugefügt worden:
Mit dieser Schaltfläche kann die Transportbreite Absteigend oder Aufsteigend sortiert werden.
Die Reihenfolge von Losen in verschiedenen Rüstungen wird nicht geändert. Die Lage der
Leiterplatte wird berücksichtigt, nachdem die Transportbreite berechnet wurde.
Für Lose mit mehreren Leiterplatten wird nur die breiteste Leiterplatte bei der Sortierung
berücksichtigt. Auch die Transportspur der Lose wird bei der Sortierung berücksichtigt. Das Los auf
der rechten Transportspur wird vor dem Los auf der linken Transportspur berücksichtigt. Lose, die
auf beide Transportspuren produziert werden, werden wie die Lose sortiert, die auf der rechten
Transportspur produziert werden.
Beispiel: Lose in aufsteigender Reihenfolge sortiert
Los-Name
Breiteste Leiterplatte im
Los
Transportspur auf der das Los produziert
wird
Los1
50
Rechts
Los2
50
Beide
Los3
100
Rechts
Los4
100
Beide
Los5
50
Links
Los6
100
Links
Tabelle 11-4: Lose in aufsteigender Reihenfolge sortiert
Bei Sortierung nach absteigender Transportbreite wäre die Reihenfolge umgekehrt.
Das Kontextmenü im Produktionsplan ist ebenfalls um ein Menü Spalten sortieren mit den
gleichen Untermenüs erweitert worden.