00197738-12_FeatureDescription_SIPLACE_Pro_R20-2_DE.pdf - 第280页
SIPLACE Pro 4.x bis 18.0 ( R20-2) / Funktionsbeschreibung Ausgabe 11/2020 280 Eigenschaften und Syntax der imp ortierten Liste Die erste Spalte der Liste muss de r Bauelementname sein, die W erte der anderen Spalten f ür…
SIPLACE Pro 4.x bis 18.0 (R20-2) / Funktionsbeschreibung Ausgabe 11/2020
279
16.1.7 SIPLACE Pro-Datenverwaltung – Importieren elektrischer Kenndaten
in Bauelemente
Elektrische Kenndaten von Bauelementen können jetzt als Gesamtheit importiert werden, anstatt
jedes Bauelement manuell zu bearbeiten. Dazu wurde der Dialog Elektrische Kenndaten
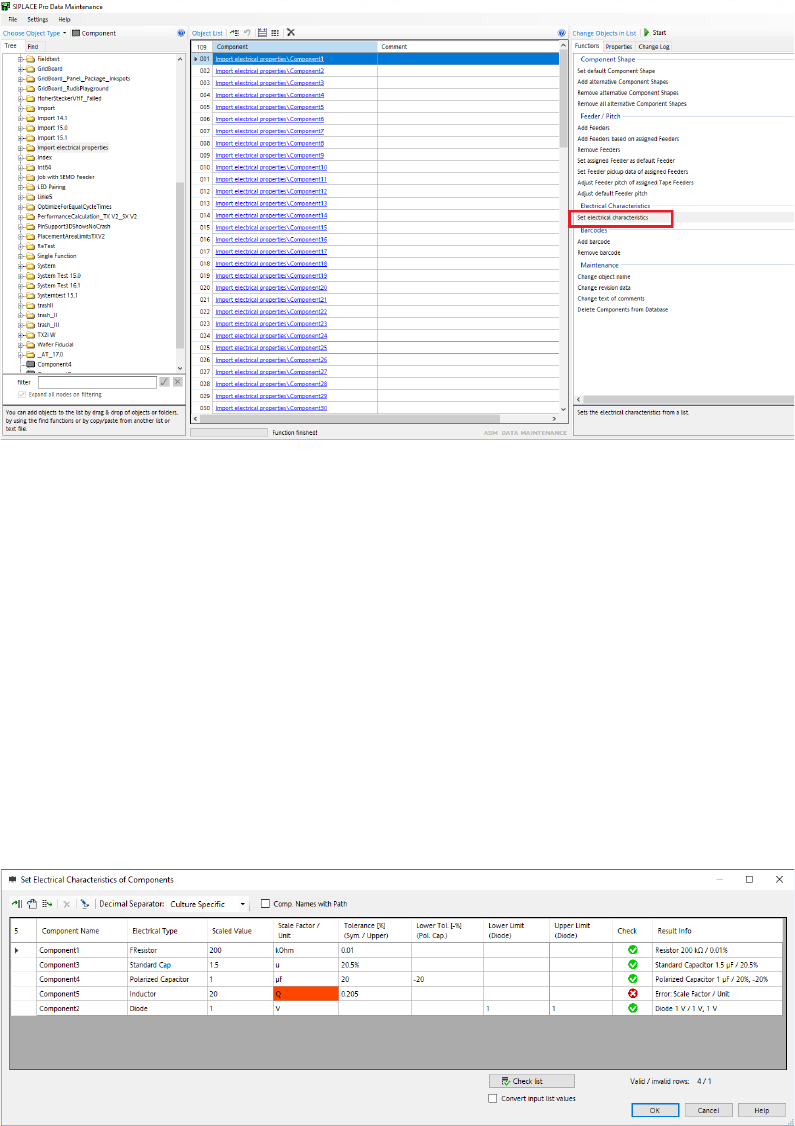
festlegen in die SIPLACE Pro-Datenverwaltung eingeführt, auf die unter Elektrische Kenndaten
auf der Registerkarte Funktionen zugegriffen werden kann.
Abbildung 16-9: Öffnen des Dialogs „Elektrische Kenndaten festlegen“ in der SIPLACE Pro-Datenverwaltung
Zum Importieren elektrischer Kenndaten von Bauelementen müssen Sie eine separate Datei (z. B.
eine Textdatei oder, wenn Microsoft Excel auf Ihrem Computer installiert ist, eine Excel-Datei)
erstellen, die eine Tabelle aller Bauelemente und deren jeweilige elektrische Kenndaten enthält.
Sie können dann entweder die Importfunktion im Dialog Elektrische Kenndaten der
Bauelemente festlegen verwenden, um die Informationen aus dieser separaten Datei zu
importieren, oder Sie können die Informationen direkt aus der separaten Datei auswählen und
kopieren und in den Dialog Elektrische Kenndaten der Bauelemente festlegen einfügen. In
beiden Fällen muss die Syntax der Tabelle dem geforderten Format entsprechen.
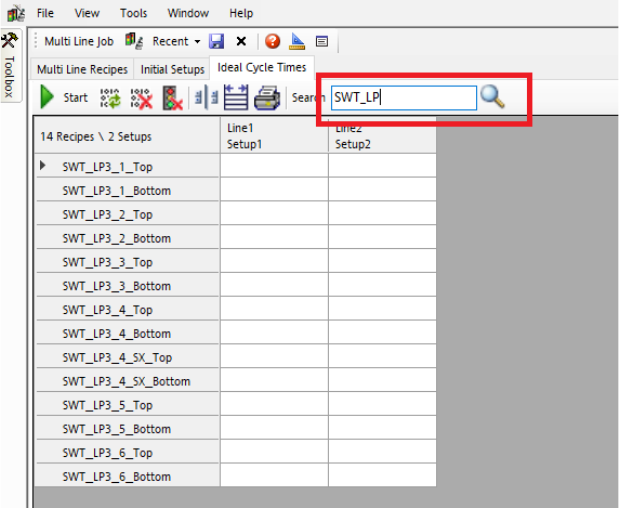
Nach dem Importieren der Werte kann die Schaltfläche Liste überprüfen zum Überprüfen, ob alle
Einträge gültig sind, verwendet werden. Wenn die importierte Liste ein Bauelement enthält, das
auch in der Objektliste in der SIPLACE Pro-Datenverwaltung vorhanden ist, werden die
elektrischen Kenndaten dieses Bauelements aus der importierten Liste in den Bauelementeintrag
in der SIPLACE Pro-Datenverwaltung kopiert. Wenn ein Wert in der importierten Liste fehlt, falsch
ist oder außerhalb des zulässigen Bereichs liegt, wird das Bauelement, für das diese Werte gelten,
nicht verarbeitet, d. h., für dieses Bauelement werden keine Änderungen vorgenommen.
Abbildung 16-10: Dialog „Elektrische Kenndaten der Bauelemente festlegen“
SIPLACE Pro 4.x bis 18.0 (R20-2) / Funktionsbeschreibung Ausgabe 11/2020
280
Eigenschaften und Syntax der importierten Liste
Die erste Spalte der Liste muss der Bauelementname sein, die Werte der anderen Spalten für die
elektrischen Kenndaten können frei ausgewählt werden. Alle Parameter eines elektrischen Typs,
der festgelegt werden muss, müssen in eine bestimmte Spalte, z. B. für den Typ „Widerstand“
platziert werden. Widerstand, Einheit und Toleranz müssen in jeweils eine Spalte geschrieben
werden. Wenn ein elektrischer Typ nicht festgelegt ist, müssen die zugehörigen Parameterspalten
nicht definiert werden.
Der Text jeder Spalte muss zur korrekten Verarbeitung durch ein Tabulatorzeichen getrennt sein.
Eine Zeile, die mit „#“ beginnt, wird als Kommentar behandelt und nicht importiert. Die Begriffe für
Spalteneigenschaften und das Dezimaltrennzeichen müssen mit den Sprach- und
Gebietseinstellungen Ihres Systems übereinstimmen. Als Alternative kann das
Dezimaltrennzeichen stets als Punkt geschrieben werden.
Die Liste kann nach dem Importieren im Editor bearbeitet werden.
16.1.8 SIPLACE Pro Optimierer-Toolkit – Verbesserungen
Folgende Verbesserungen wurden für den Production Planner im SIPLACE Pro Optimierer-Toolkit
vorgenommen:
Suchen und Filtern von Einträgen bei der Produktionsvorbereitung
Auf der Registerkarte Multi-Linien-Auftrag und der Registerkarte Ideale Taktzeiten des
Production Preparation Tools wurde eine Suchleiste hinzugefügt, die entweder zum Filtern oder
zum Suchen einer spezifischen Leiterplatte oder von Leiterplatten nach Namen verwendet werden
kann.
Abbildung 16-11: Such- und Filterfunktion auf der Registerkarte „Ideale Taktzeiten“
SIPLACE Pro 4.x bis 18.0 (R20-2) / Funktionsbeschreibung Ausgabe 11/2020
281
Sortieren der Produktionssequenz nach Leiterplattenseite im Production Planner
Die Produktionssequenz kann jetzt abgestimmt werden, sodass Leiterplattenseiten, die sich auf die
gleiche Seite eines SIPLACE Pro-Leiterplattenobjekts beziehen und eine identische Ausrichtung
aufweisen, fortlaufend produziert werden.
Dazu wurde ein neuer Produktionsmodus Aufeinanderfolgende Produktion von LP-Seiten auf
der Registerkarte Sortierreihenfolge innerhalb von Clustern der Planungsprofile im Production
Planner eingeführt.
Der Modus Aufeinanderfolgende Produktion von LP-Seiten weist zwei Optionen auf:
● Aufeinanderfolgende Produkte (TB TB) (Standard)
Mit dieser Option wird ein vollständiges Produkt fortlaufend produziert (Bestücksequenz:
Oberseite-Unterseite, Oberseite-Unterseite)
● Aufeinanderfolgende LP-Seiten (TT BB)
Mit dieser Option wird eine Leiterplattenseite abgeschlossen, bevor die andere
Leiterplattenseite begonnen wird (Bestücksequenz: Oberseite-Oberseite, Unterseite-
Unterseite)
Verhindern einer aufeinanderfolgenden Produktion von Leiterplattenober- und -unterseiten
Wenn bei kleinen Losgrößen beide Seiten einer Leiterplatte fortlaufend produziert werden, kann es
passieren, dass die erste Leiterplattenseite am Ende der Linie noch nicht fertiggestellt ist, wenn der
erste Bestückautomat zum Produzieren der zweiten Leiterplattenseite bereit ist. Der erste
Bestückautomat muss dann warten, bis fertiggestellte Leiterplatten der ersten Leiterplattenseite
zum Linienanfang zurücktransportiert werden, bevor er mit der zweiten Leiterplattenseite beginnen
kann. Durch die daraus folgende Wartezeit nimmt die Linieneffizienz ab.
Zur Reduzierung der gesamten Linienstandzeit kann jetzt die Mindestzeit zwischen der
Leiterplattenober- und -unterseite eines Auftrags so definiert werden, dass Stillstandzeiten für ein
anderes Produkt verwendet werden können, wenn die tatsächliche Zeit höher als die Mindestzeit
ist. Wenn die Zeit zwischen dem Produktionsstart gegenüberliegender Leiterplattenseitenpaare
erhöht wird, können Leiterplatten, deren erste Seite bereits bestückt und gelötet wurde, zum
Linienanfang zurücktransportiert werden, um die Produktion der anderen Leiterplattenseite zu
beginnen.
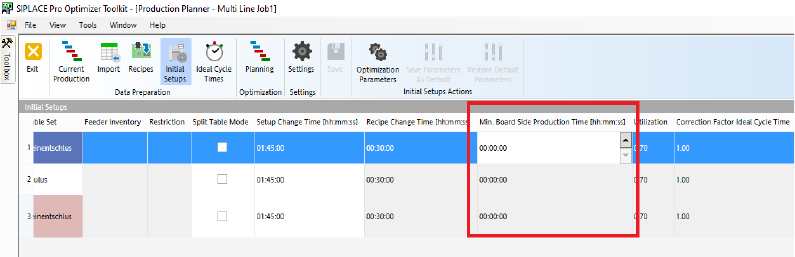
Dazu wurde ein neuer Linienparameter Übertragungszeit gegenüberliegender LP-Seiten in die
Anfangsrüstungen im Production Planner eingeführt. Dieser Linienparameter definiert die erwartete
Mindestzeitspanne zwischen dem Produktionsstart jeder Leiterplattenseite. Der Parameter kann für
jede Linie einzeln angegeben werden. Die Standardwerte für den Parameter werden im Profil
gespeichert.
Abbildung 16-12: Linienparameter „Min. Board Side Production Time“ in „Anfangsrüstungen“