DE_Nordson_EFD_R_Series_Operating_Manual.pdf - 第103页
R Series Automatisiertes Dosiersystem 103 www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung. 12 Step & Repea…
R Series Automatisiertes Dosiersystem
102
www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
12 Step & Repeat 2D (Fortsetzung)
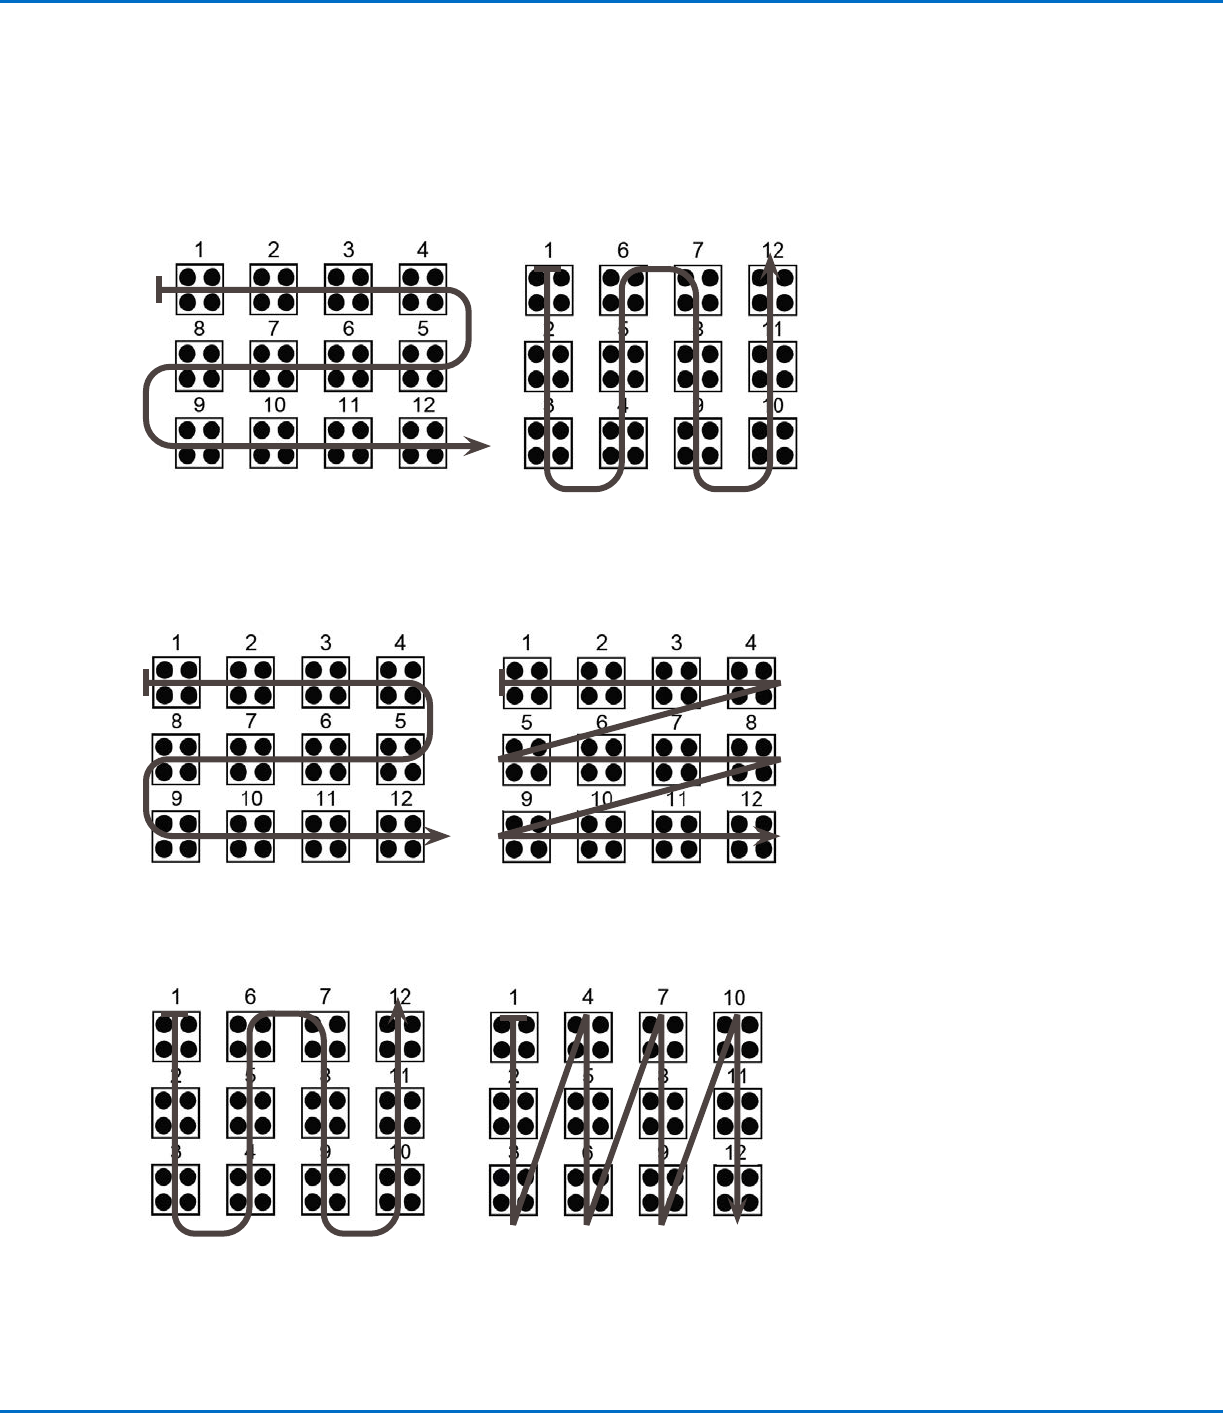
Beispielillustrationen der Step & Repeat Parameter
Step & Repeat, X-Achsen Ausrichtung Step & Repeat, Y-Achsen Ausrichtung
Unterschied zwischen den Parametern der X- und Y-Achsen Ausrichtung
Step & Repeat X, S Pfad Step & Repeat X, N Pfad
Unterschied zwischen S und N Pfad bei Ausrichtung nach X
Step & Repeat Y, S Pfad Step & Repeat Y, N Pfad
Unterschied zwischen S und N Pfad bei Ausrichtung nach Y
Anhang A, Typmenü Referenz (Fortsetzung)
R Series Automatisiertes Dosiersystem
103
www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
12 Step & Repeat 3D
Step & Repeat
------------------------------
[F1] Step & Repeat 2D
[F2] Step & Repeat 3D
------------------------------
Step & Repeat 3D 1/2
------------------------------
Direction X(1)/Y(2): 1
X Offset: 1.00 mm
Y Offset: 1.00 mm
Z Offset: 1.00 mm
[F1] OK [F2] Next
Step & Repeat 3D 2/2
------------------------------
Column (X): 1
Row (Y): 1
Tier (Z): 1
Path S(1)/N(2): 1
Goto Label: 1
[F1] OK [F2] Next
Tastenfolge Funktion
>
Aktiviert die Wiederholung eines Dosiermusters auf identischen Werkstücken, die in Spalten und Zeilen auf
einer Fixierplatte ausgerichtet sind.
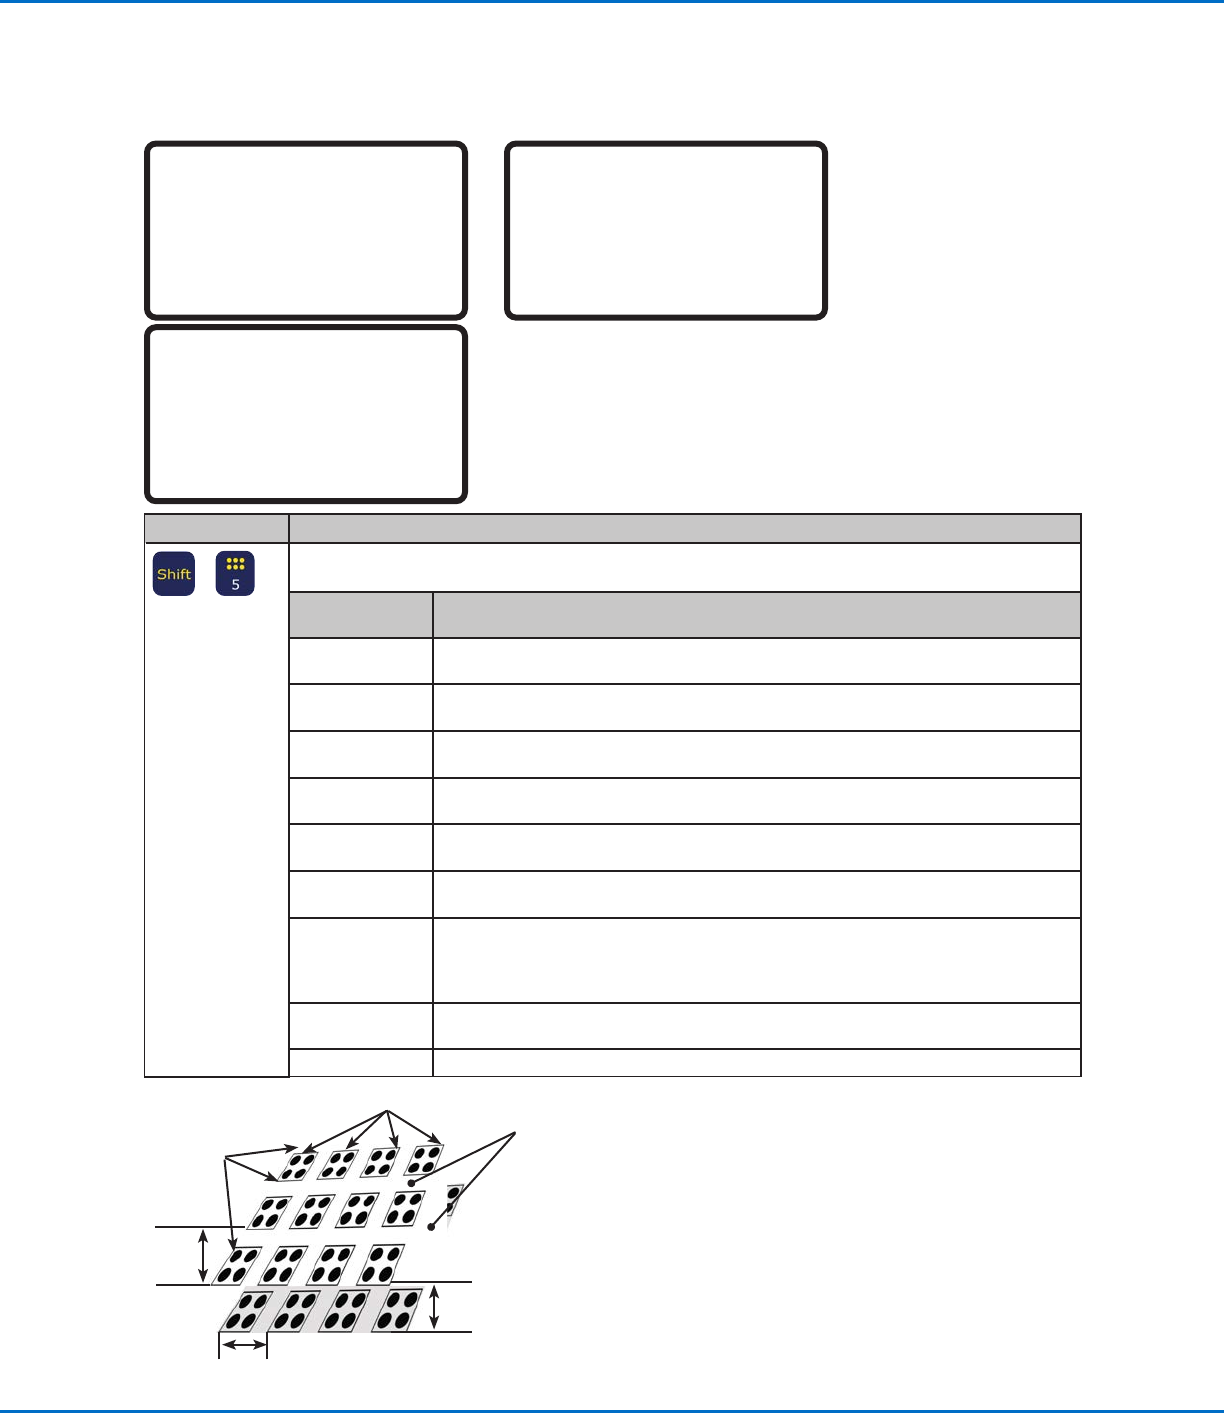
Parameter Beschreibung (Sehen Sie sich das unten dargestellte Diagramm und die
“Beispielillustrationen von Step & Repeat Parametern” auf Seite102 an)
Direction Die Richtung in der sich die Düse entlang der XY Achsen bewegt. Wählen Sie X(1), um
der X-Achse Vorrang zu geben oder Y(2), um der Y-Achse Vorrang zu geben.
X Offset Die Entfernung (in mm) zwischen jedem Werkstück in X Richtung.
Bereich: 0.1–100 (mm)
Y Offset Die Entfernung (in mm) zwischen jedem Werkstück in Y Richtung.
Bereich: 0.1–100 (mm)
Z Offset Die Anzahl von Spalten in Z Richtung.
Bereich: 1–9999
Columns (X) Die Anzahl von Zeilen in der X Richtung.
Bereich: 1–9999
Rows (Y) Die Richtung in der sich die Düse entlang der XY Achsen bewegt. Wählen Sie X(1), um
der X-Achse Vorrang zu geben oder Y(2), um der Y-Achse Vorrang zu geben.
Tier (Z) Die Anzahl der Reihen in Z Richtung:
• Ein positiver Z Wert bewegt die Düse nach unten in Richtung Werkstück.
• Ein negative Z Wert bewegt die Düse nach oben vom Werkstück weg.
Bereich: 1–9999
Path S(1)/N(2) Der Verlauf des Musters. Wählen Sie 1 für eine S-Form des Musters oder 2 für eine
N-Form.
Goto Label Die Adresse, an der der Step & Repeat X Befehl beginnt.
X Offset
(in mm)
Y Offset (in mm)
Column (X)
Row (Y)
Tier (Z)
Z Offset
(in mm)
Diagramm eines Step & Repeat 3D X Offset, Y Offset, Columns (X), Rows (Y) und Tier (Z) Parameter
Anhang A, Typmenü Referenz (Fortsetzung)
R Series Automatisiertes Dosiersystem
104
www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
13 Nullpunkt (ZClearance)
Z Clearance
------------------------------
Relative(1)/Absolute(2): 1
Value: 5.00 mm
[F1] OK
Tastenfolge Funktion
>
Legt die Höhe fest, bis zu der die Dosierdüse nach jedem Dosierbefehl steigt. Der Zweck des Nullpunktes
ist es, die Düse hoch genug anzuheben, dass Sie allen Hindernissen auf dem Weg von einem Punkt zum
anderen aus dem Weg gehen kann. Falls es zwischen den Punkten keine Hindernisse gibt, kann ein kleiner
Nullpunkt Wert (ZClearance value), wie z. B. 5 mm, verwendet werden, um die Programmzykluszeit zu
minimieren.
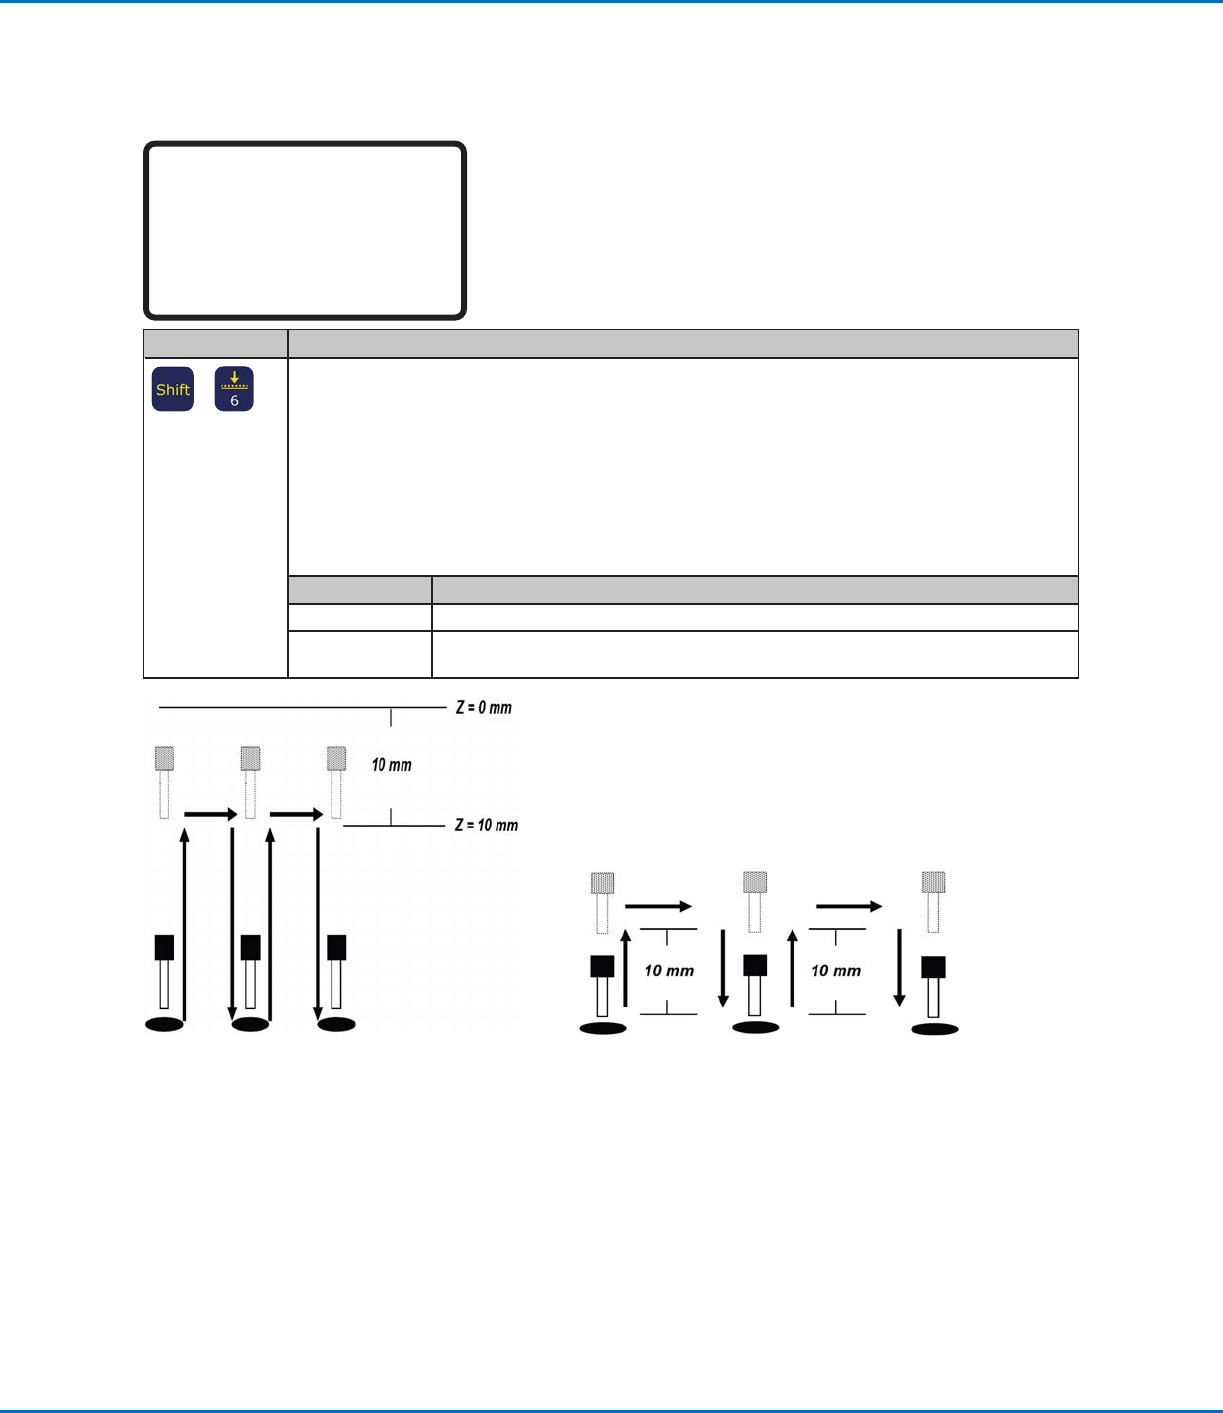
Der Nullpunkt ist weiter als ein relativer Wert (0) oder absoluter Wert (1) definiert. Wenn der Nullpunkt als
relativer Wert angegeben wird, ist die Strecke, die sich die Düse hebt, relativ zum gewählten Startpunkt.
Wenn der Nullpunkt als absoluter Wert angegeben wird, ist es der Abstand zum Nullpunkt der Z-Achse,
unabhängig vom gewählten Startpunkt.
NordsonEFD empfiehlt, an jedem Programmbeginn einen ZClearance Befehl einzugeben.
Parameter Beschreibung (siehe Illustrationen unten)
Value Die Strecke, die sich die Düse nach der Dosierung hebt.
Relative(1)/
Absolute(2)
Wie hebt sich die Düse nach der Dosierung: wählen Sie 1 für einen relativen und 2 für
einen absoluten Wert.
Nullpunkt = 10 mm absolut Nullpunkt = 10 mm relativ
Anhang A, Typmenü Referenz (Fortsetzung)