DE_Nordson_EFD_R_Series_Operating_Manual.pdf - 第51页
R Series Automatisiertes Dosiersystem 51 www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung. Arbeiten mit Pr ogra…
R Series Automatisiertes Dosiersystem
50
www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
# Tastenfolge Schritt Display Programmierhandgerät
Schritt 3, Fortsetzung der vorherigen Seite
6 — Ändert die Z Werte für alle
ausgewählten Adressen zum
absoluten Z Wert.
7 — Ändert die XYZR Werte für alle
ausgewählten Adressen mit den
festgelegten Offset Werten.
8 — Ändert die XYZR Werte für alle
ausgewählten Adressen und
ermöglicht Ihnen, die Düse von der
aktuellen Position zu einer neuen
zu bewegen. Der Abstand zwischen
den beiden Positionen legt die
Offset Werte fest.
Group Edit 1209-1254 1/2
------------------------------
1 Copy 5 Line Speed
2 Delete 6 Z Value
3 Move 7 Point Offset
4 Dispense Time 8 Offset To
Select: _
[F1] OK [F2] Next
9 — Ändern Sie die XYZR Werte für
alle ausgewählten Adressen,
indem Sie Punkte entlang der X
oder Y-Achse umlegen. Siehe
“Beispielabbildungen von Spiegel
und Drehpunkten” auf Seite51.
10 — Dreht die Düse entsprechend
des eingegebenen Drehwinkels
(±180°) für alle ausgewählten
Adressen. Bevor dieser Prozess
startet, fordert das System
Sie auf, die Düse zu einem
Startpunkt zu bewegen (oder
zum Drehursprungspunkt). Siehe
“Beispielabbildungen von Spiegel
und Drehpunkten” auf Seite51.
Group Edit 1209-1254 2/2
------------------------------
9 Mirror Points
10 Rotate Points
Select: _
[F1] OK [F2] Next
4
• Drücken Sie F1, um fortzufahren und
folgen Sie den Anweisungen auf dem
Display, um die ausgewählten Aktionen
für den bestimmten Adressbereich
auszuführen.
5
• Wenn Sie fertig sind, drücken Sie erneut
F1 zum Speichern oder Schließen.
Arbeiten mit Programmen und Befehlen (Fortsetzung)
Wie ändert man eine Adressgruppe (Gruppenbearbeitung)? (Fortsetzung)
R Series Automatisiertes Dosiersystem
51
www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Arbeiten mit Programmen und Befehlen (Fortsetzung)
Wie ändert man eine Adressgruppe (Gruppenbearbeitung)? (Fortsetzung)
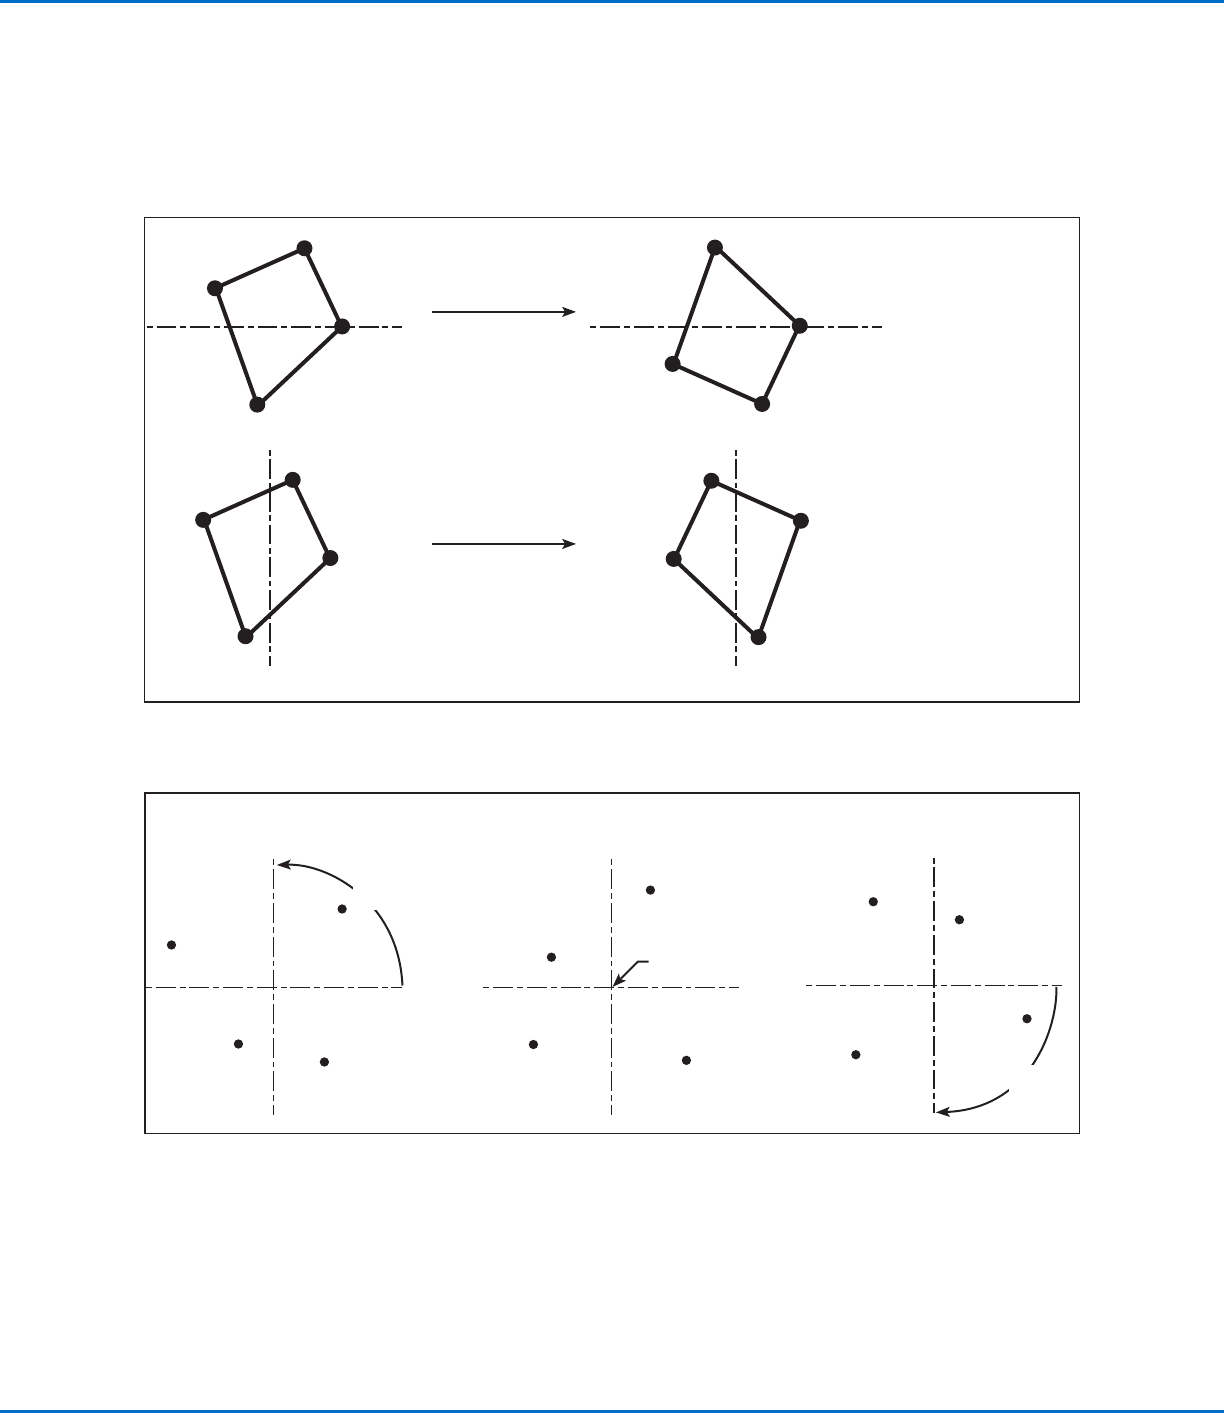
Beispielillustrationen von Spiegel- und Drehpunkten
Beispielillustrationen von Spiegelpunkten bei der Gruppenbearbeitung
Beispielillustration von Drehpunkten bei der Gruppenbearbeitung
1
2
3
4
90°
Drehung gegen den Uhrzeigersinn
Dreh-
punkt
1
2
3
4
Original Position
1
2
3
4
-90°
Drehung im Uhrzeigersinn
1
2
3
4
Spiegel Y
Spiegel X
1
2
3
4
1
2
3
4
1
2
3
4
Mittelachse der Punkte
Mittelachse der Punkte
R Series Automatisiertes Dosiersystem
52
www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Wie erstellt man Markierungspunkte?
Wenn sich die Position und/oder Ausrichtung eines Werkstücks ändert, kann das System die XY-Werte in einem
Programm automatisch an die neue Position oder Ausrichtung anpassen. Dafür wird die Program Offset Function
(Programm Offset Funktion) verwendet. Damit die Funktion ordnungsgemäß funktioniert, folgen Sie diesem
Verfahren, um zwei Markierungspunkte auf dem Werkstück zu erstellen.
VORAUSSETZUNGEN
Ein Werkstück ist richtig auf der Fixierplatte positioniert.
# Tastenfolge Schritt Display Programmierhandgerät
1
> >
• Drücken Sie SETUP.
• Bewegen Sie sich auf-/abwärts zu
MARK POINTS.
• Drücken Sie ENTER.
[SETUP] 1/3
01 XY Move Speed
02 Z Move Speed
03 R Maximum Speed
04 Point to Point Arc Jump
05 Park Position
06 Calibration Point
07*Mark Points
2
>
• Bewegen Sie die Düse zum ersten
Markierungspunkt und senken Sie sie so
nah wie möglich zum Punkt herab.
• Drücken Sie F1, um die Einstellung zu
speichern.
Mark Points
------------------------------
Jog tip to Mark Point 1
------------------------------
[F1] OK
3
>
• Bewegen Sie die Düse zum zweiten
Markierungspunkt und senken Sie sie
soweit wie möglich herab.
• Drücken Sie F1, um die Einstellung zu
speichern.
Das System speichert die
Markierungspunkte. Wenn Sie nun
die Position oder Ausrichtung auf
einem Werkstück ändern müssen,
können Sie das Programm Offset
(siehe Seite53) benutzen, um alle XY
Positionen in einem Programm an die
neue Werkstückposition/ -ausrichtung
anzupassen.
Mark Points
------------------------------
Jog tip to Mark Point 2
------------------------------
[F1] OK
+
+
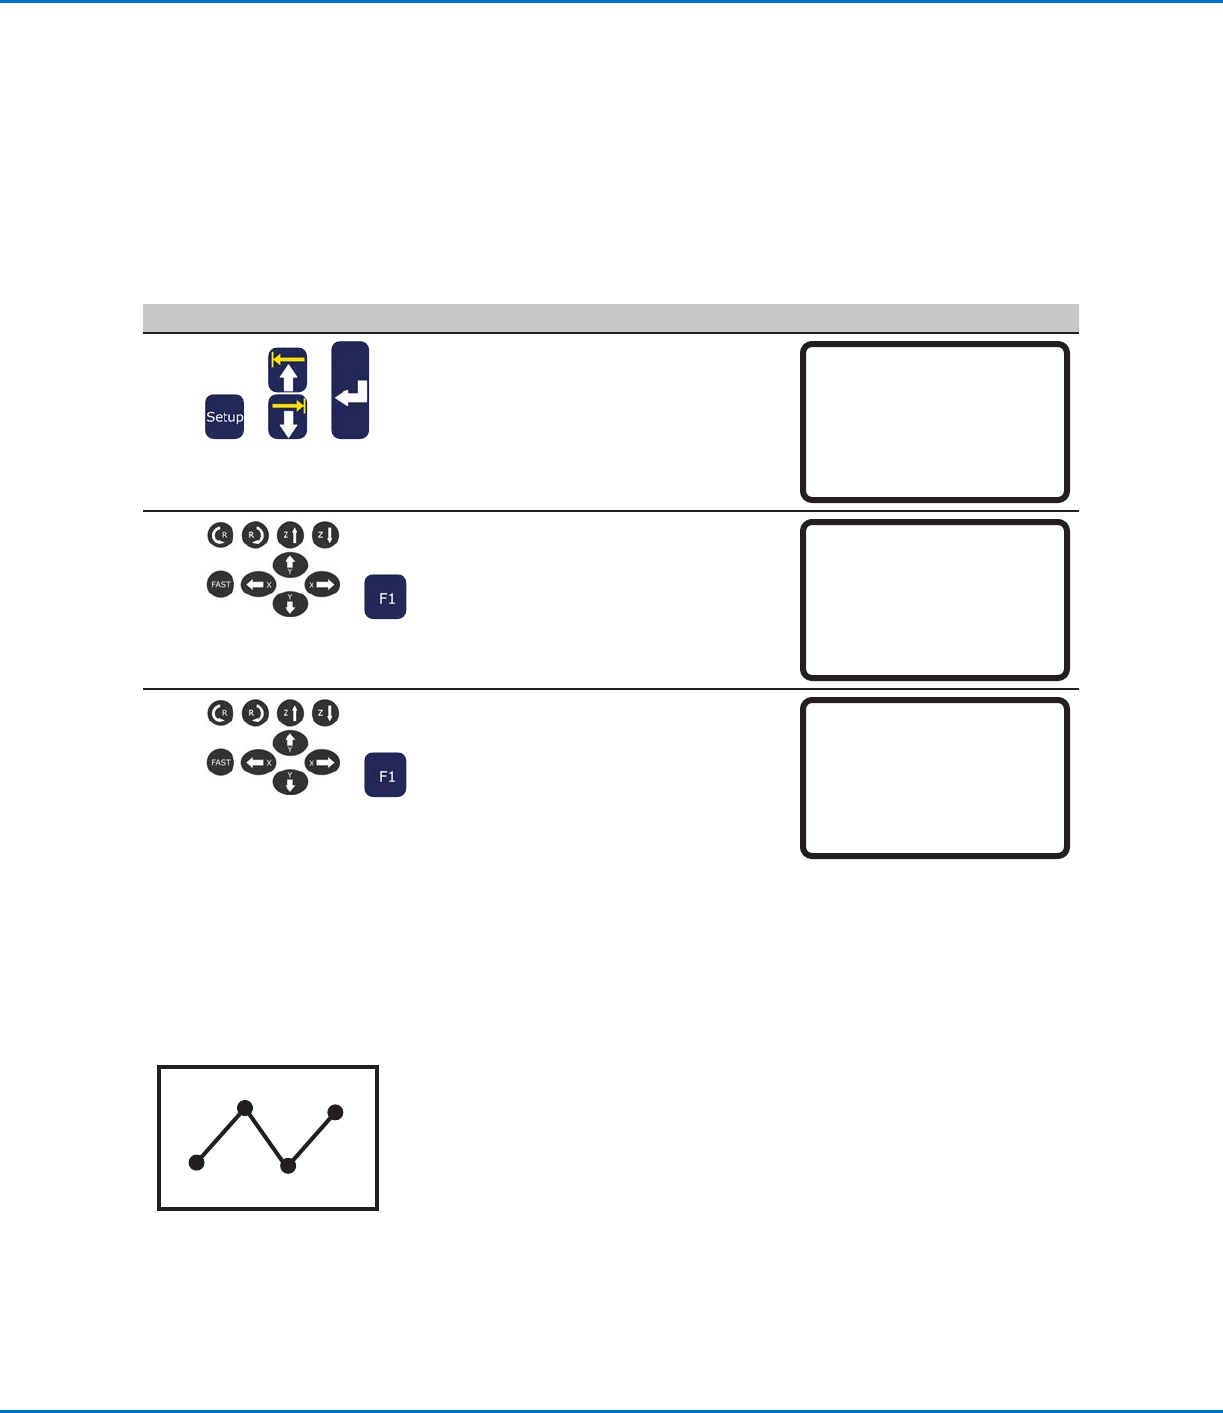
Markierung 1
Markierung 2
Beispiel von zwei Markierungspunkten auf einem Werkstück
Arbeiten mit Programmen und Befehlen (Fortsetzung)