DE_Nordson_EFD_R_Series_Operating_Manual.pdf - 第18页
R Series Automatisiertes Dosiersystem 18 www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung. Konzepte Bevor Sie e…
R Series Automatisiertes Dosiersystem
17
www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Einschalten des Systems
Nachdem das System inclusive der Bestandteile des Dosiersystems aufgebaut wurde, schalten Sie das System
ein.
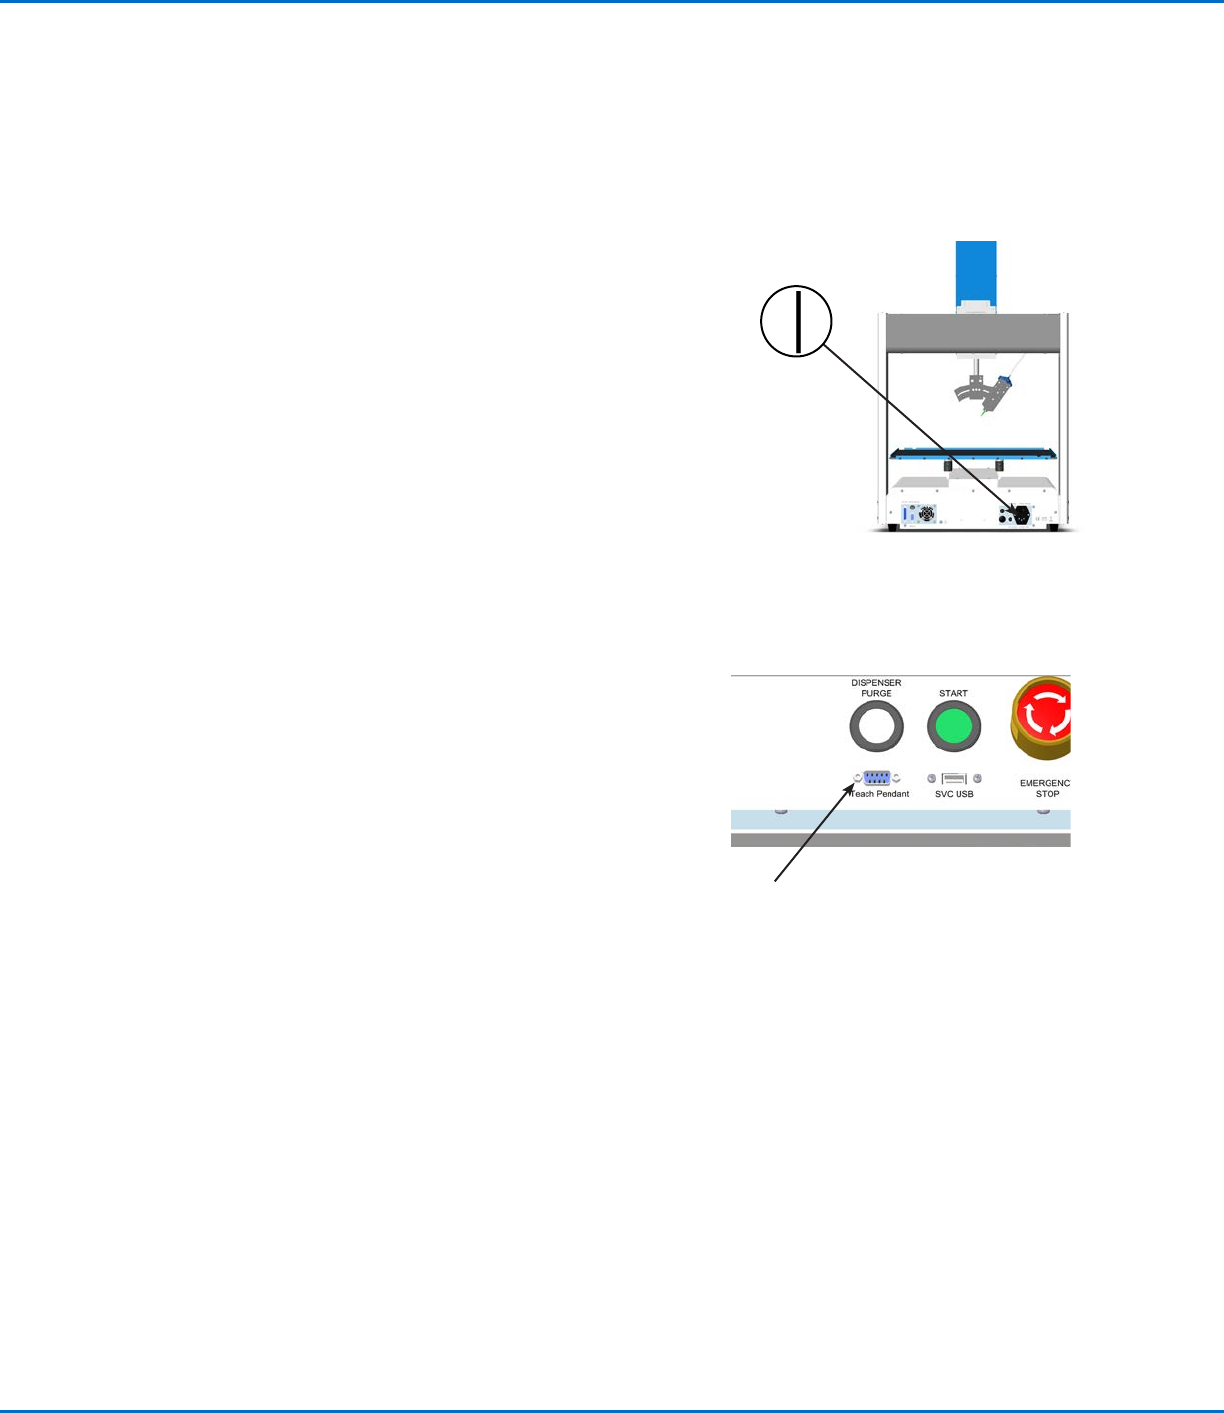
1. Vergewissern Sie sich, dass die folgenden Installationsschritte durchgeführt wurden:
• Alle zutreffenden Systembestandteile sind installiert (Schauen Sie unter “Aufbau” auf Seite14).
• Der Schutzkontaktstecker ist montiert (falls vorhanden).
• Das Kabel des Programmierhandgerätes ist mit dem Anschluss am
vorderen Bedienfeld verbunden.
• Der Not-Aus-Schalter auf der Frontplatte ist entriegelt.
2. Schalten Sie den Roboter ein.
Der Roboter bewegt sich in die werksseitig eingestellte
Ausgangsposition (Home-Position 0,0,0,0) und das System ist bereit.
3. Schalten Sie das Dosiersystem inklusive Controller ein. Beachten Sie
falls nötig die Bedienungsanleitungen des Dosierzubehörs.
4. Drücken Sie F1 > TEACH/RUN, um den Programmiermodus zu
starten.
HINWEIS: Das Kabel des Programmierhandgerätes sollte schon mit
dem Anschluss am vorderen Bedienfeld des Roboters verbunden
sein.
5. Beziehen Sie sich auf die folgenden Abschnitte, um das System aufzubauen und die Programme für Ihre
Aufgaben zu erstellen:
• “Konzepte” auf Seite18
• “Übersicht über das Programmierhandgerät” auf Seite20
• “Setup” auf Seite32
• “Programmierung” ab Seite44
Anschluss
Programmierhandgerät
R Series Automatisiertes Dosiersystem
18
www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Konzepte
Bevor Sie ein Programm erstellen, vergewissern Sie sich, dass Sie alle in diesem Abschnitt aufgeführten Hinweise
verstehen.
Über Programme und Befehle
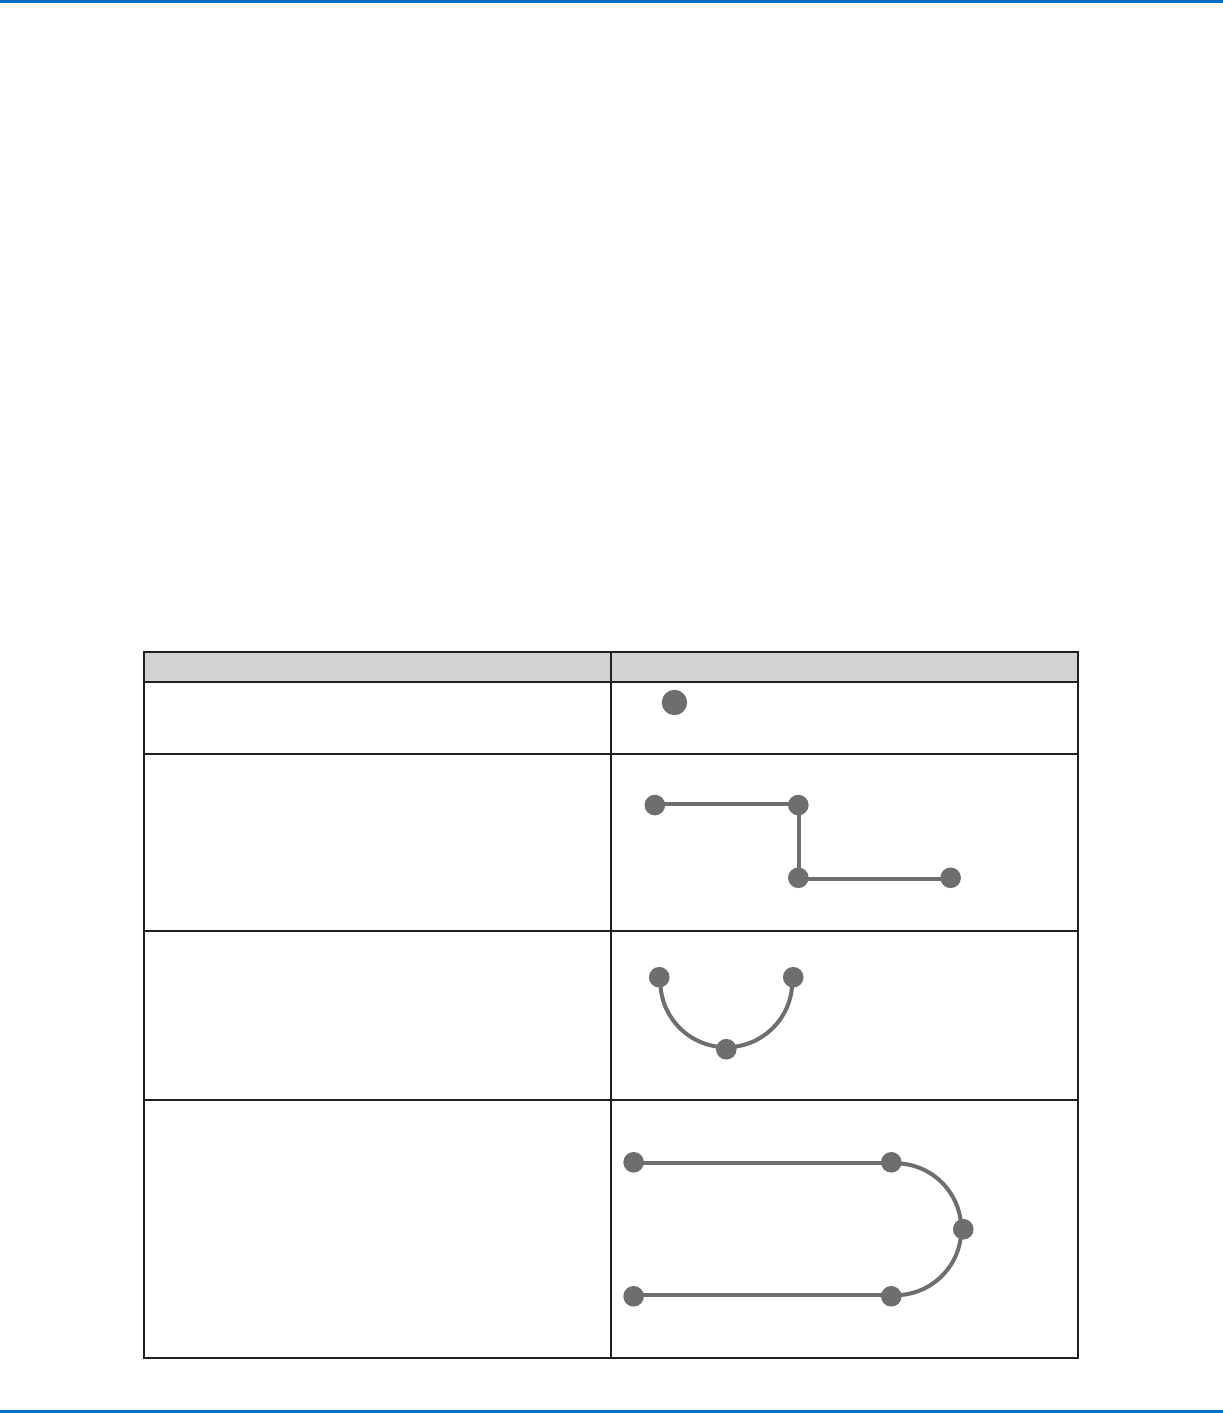
Ein Programm ist ein als Datei gespeicherter Satz von Befehlen. Jeder Befehl wird in der Datei mit einer
nummerierten Adresse gespeichert. Befehle können in die folgenden Befehlsarten unterteilt werden:
• Ein Setup-Befehl setzt einen Programmlevel-Parameter wie z. B. eine XYZR-Koordinate oder eine
Z-Freigabehöhe.
• Ein Dosierbefehl ist an eine XYZR Koordinate gebunden und sendet automatisch ein Signal an das
Dosiersystem, um den Befehl auszuführen.
Wenn der Roboter ein Programm ausführt, geht er der Reihe nach die Adressen durch und führt den jeweils
hinterlegten Befehl aus. Wenn die Adresse einen Setup-Befehl enthält, wird dieser vom System registriert. Wenn die
Adresse einen Dosierbefehl enthält, bewegt der Roboter die X, Y Z und R Achsen zur angegebenen Befehlsposition
und führt dann den Dosierbefehl aus.
Dosierbefehle sind die Bausteine von Mustern. Um einen Dosierbefehl zu programmieren, wird die Dosiernadel zum
gewünschten XYZR Standort bewegt und dort wird der Dosierbefehl für diesen Standort eingetragen. Diese Aktion
wird so lange wiederholt, bis das gewünschte Dosiermuster fertig ist. Verschiedene Beispiele finden Sie unten.
Setup-Befehle schreiben vor, wie Dosierbefehle ausgeführt werden sollen. NordsonEFD empfiehlt, Setup-Befehle
am Anfang eines Programms einzufügen.
Beispiele für Dosierbefehle
Befehle Entstehendes Muster
Um den Roboter darauf zu programmieren, eine
Punktdosierung durchzuführen, wird eine XYZR Position
als Dosierpunkt Befehl registriert.
Dosierpunkt
Um den Roboter darauf zu programmieren, Material
entlang eines linearen Pfades zu dosieren, die XYZR-
Position des Anfangs der Linie als Linienanfangsbefehl
eingetragen. Die Positionen, an denen die Nadel die
Richtung ändern soll, werden als Linienpassierbefehle
eingetragen. Die Position, an der die Dosierung enden
soll, wird als Linienendbefehl registriert.
Linienbeginn
LinienendePassierpunkt
Passierpunkt
Um Material in einem Bogen zu dosieren,
wird die XYZR-Position des Dosierbeginns als
Linienanfangsbefehl eingetragen. Ein Punkt auf dem
Bogen wird als Bogenpunkt definiert. Das Ende des
Bogens wird als Linienendbefehl eingetragen.
Bogenpunkt
Linienbeginn Linienende
Linien und Bögen können auch kombiniert werden, um
Material entlang eines komplexen Pfades abzugeben.
Linienbeginn
Linienende
Bogenpunkt
Passierpunkt
Passierpunkt
R Series Automatisiertes Dosiersystem
19
www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Über Programme und Befehle (Fortsetzung)
Beste Vorgehensweise für die Programmierung
• Fügen Sie Dosiersetup Befehle am Anfang des Programms ein.
• Plazieren Sie Dosierbefehle nach Setup- und Zeichenbefehlen.
• Fügen Sie Programm-End-Befehle am Ende von jedem Programm ein.
• Benennen Sie Ihre Programme [siehe “Wie benennt man ein Programm (Programmname)?” auf Seite46].
Über die Düsenhöhe
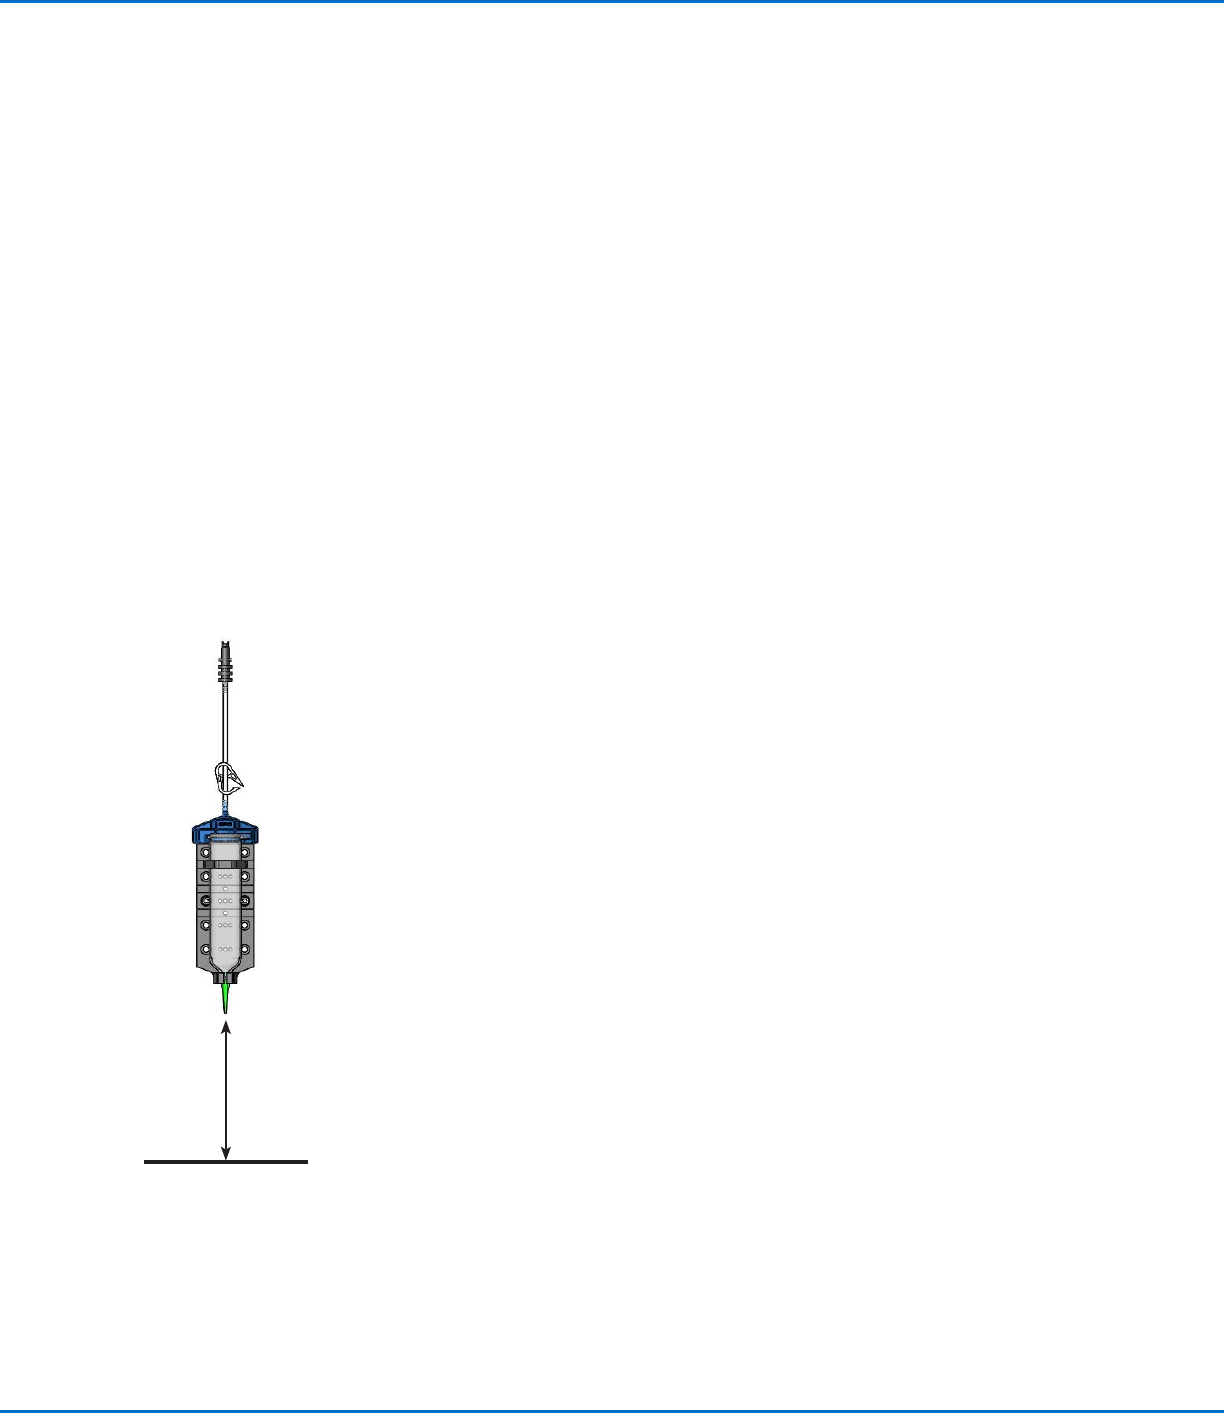
Die Düsenhöhe (1) ist der Abstand zwischen der Nadelspitze und dem Werkstück für Kontaktanwendungen oder
(2)der Abstand zwischen der Spitze der Düse und dem Werkstück für kontaktlose Anwendungen. Die maximale
Höhe der Nadel wird auch als Nullpunkt (Z clearance) definiert.
Die Düsenhöhe muss richtig eingestellt werden, um leichte Änderungen in der Höhe ausgleichen zu können,
die beim Auswechseln/Tauschen der Dosierdüse oder Nadel auftreten. Wenn Ihr System über den optionalen
Nadelausrichter verfügt, können Sie die Nadelhöhe mit der Funktion Automatische Nadelverstellung jederzeit
automatisch anpassen.
Die Düsenhöhe sollte wie folgt neu einstellt werden:
• Beim Hochfahren des Systems.
• Jedes Mal, wenn ein Bauteil in Z-Richtung (wie z. B. die Kartusche) bewegt wird.
• Jedes Mal, wenn eine Dosierdüse oder Nadel ausgetauscht wird, insbesondere, wenn sich die Länge ändert.
• Jedes Mal, wenn sich die Nutzlast oder das Werkstück ändert.
Über Markierungspunkte
Markierungspunkte sind spezielle Punkte, die mit dem Markierungspunkt Befehl festgelegt werden. Das System
nutzt Markierungspunkte, um alle XY Werte in einem Programm anhand von Änderungen der Position oder
Ausrichtung auf einem Werkstück zu erkennen. Diese Einstellung wird durch die Programm Offset Funktion
ausgeführt.
Nadelhöhe
Nullpunkt
(ZClearance)
Werkstück