智能制造导论-p298.pdf - 第109页
3.2.3 智能工艺规 划与编程技 术 各模块的功能 如下: 1 ) 控制模块 协调各模块的 运行,实现人机 之间的信息交流, 控制零件信息的获取 方式。 2 ) 零件信息 输入模块 通过直接读取 CAD 系统或人机 交互的方式,输入 零件的结构与技术 要求。 3 ) 工艺过程 设计模块 对加工工艺流 程进行整体规划 ,生成工艺过程卡 ,供加工与生产管理 部门使用。 4 ) 工序决策 模块 对以下方面进 行决策:加工方 法、加工设备以及…
3.2.3 智能工艺规划与编程技术
2.智能工艺组成
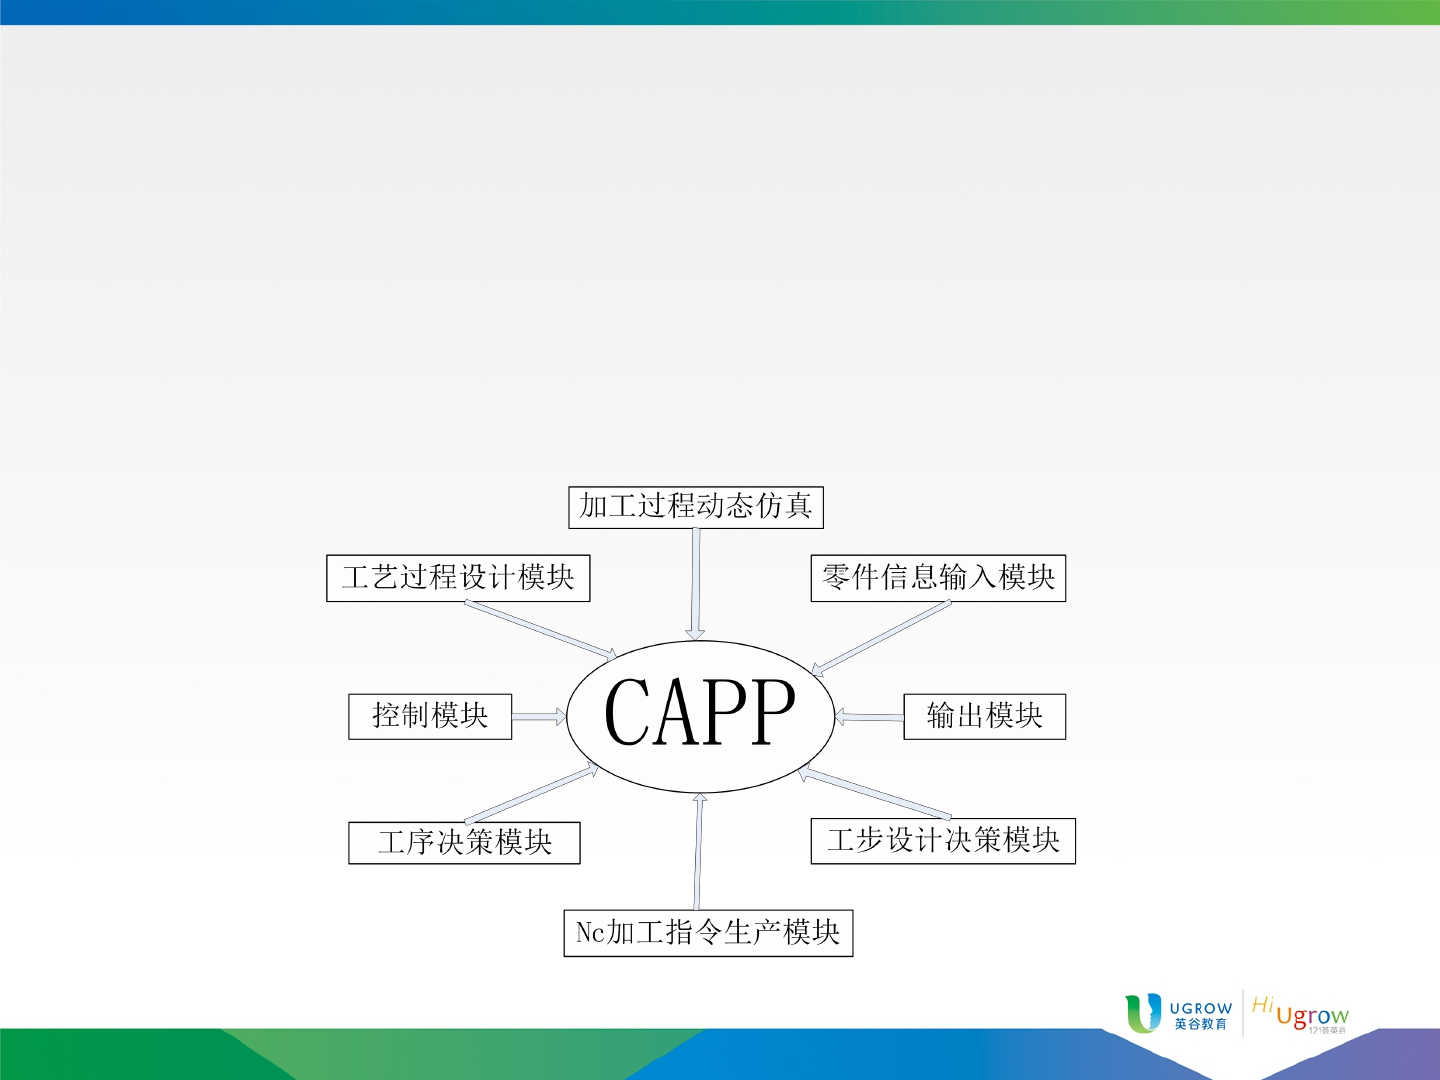
智能工艺系统由加工过程动态仿真、工艺过程设计模块、零件信息输入
模块、控制模块、输出模块、工序决策模块、工步设计决策模块和Nc加
工指令生成模块构成,如图3-4所示
3.2.3 智能工艺规划与编程技术
各模块的功能如下:
1) 控制模块
协调各模块的运行,实现人机之间的信息交流,控制零件信息的获取方式。
2) 零件信息输入模块
通过直接读取CAD系统或人机交互的方式,输入零件的结构与技术要求。
3) 工艺过程设计模块
对加工工艺流程进行整体规划,生成工艺过程卡,供加工与生产管理部门使用。
4) 工序决策模块
对以下方面进行决策:加工方法、加工设备以及刀夹量具的选择,工序、工步安排与排序,
刀具加工轨迹的规划,工序尺寸的计算,时间与成本的计算等。
5) 工步设计决策模块
设计工步内容,确定切削用量,提供生成NC加工控制指令所需的刀位文件。
6) NC(Numerical Control,数字化控制)加工指令生成模块
依据工步决策模块提供的文件,调用NC指令代码系统,生成NC加工控制指令。
7) 信息输出
以工艺卡片形式输出产品工艺过程信息,如工艺流程图、工序卡,输出CAM数控编程所需的
工艺参数文件、刀具模拟轨迹、NC加工指令,并在集成环境下共享数据。
8) 加工过程动态仿真
对所生成的加工过程进行模拟,检查工艺的正确性。
3.2.3 智能工艺规划与编程技术
各模块的功能如下:
1) 控制模块
协调各模块的运行,实现人机之间的信息交流,控制零件信息的获取方式。
2) 零件信息输入模块
通过直接读取CAD系统或人机交互的方式,输入零件的结构与技术要求。
3) 工艺过程设计模块
对加工工艺流程进行整体规划,生成工艺过程卡,供加工与生产管理部门使用。
4) 工序决策模块
对以下方面进行决策:加工方法、加工设备以及刀夹量具的选择,工序、工步安排与排序,
刀具加工轨迹的规划,工序尺寸的计算,时间与成本的计算等。
5) 工步设计决策模块
设计工步内容,确定切削用量,提供生成NC加工控制指令所需的刀位文件。
6) NC(Numerical Control,数字化控制)加工指令生成模块
依据工步决策模块提供的文件,调用NC指令代码系统,生成NC加工控制指令。
7) 信息输出
以工艺卡片形式输出产品工艺过程信息,如工艺流程图、工序卡,输出CAM数控编程所需的
工艺参数文件、刀具模拟轨迹、NC加工指令,并在集成环境下共享数据。
8) 加工过程动态仿真
对所生成的加工过程进行模拟,检查工艺的正确性。