智能制造导论-p298.pdf - 第286页
6.2.2 案例:江淮 汽车制造工 厂 2. 信息技 术改造 江淮汽车进行信息技术升级改造前,存在的主要问题如表 6-1 所示。 主要问 题 体现 具体现 象 过程不透明 信息发布手段落后 生产指令基本 靠手工发布 ( 白板 ) 关键件装配信 息仅凭操作工人经 验 数据采集不实时 操作不方便 , 数据容易丢失 各车间按照不 同的标识管理在制 品 生产数据不能 及时反应到系统中 沟通不及时 各车间半成品 分开管理 , 无法全局 控制 生产…
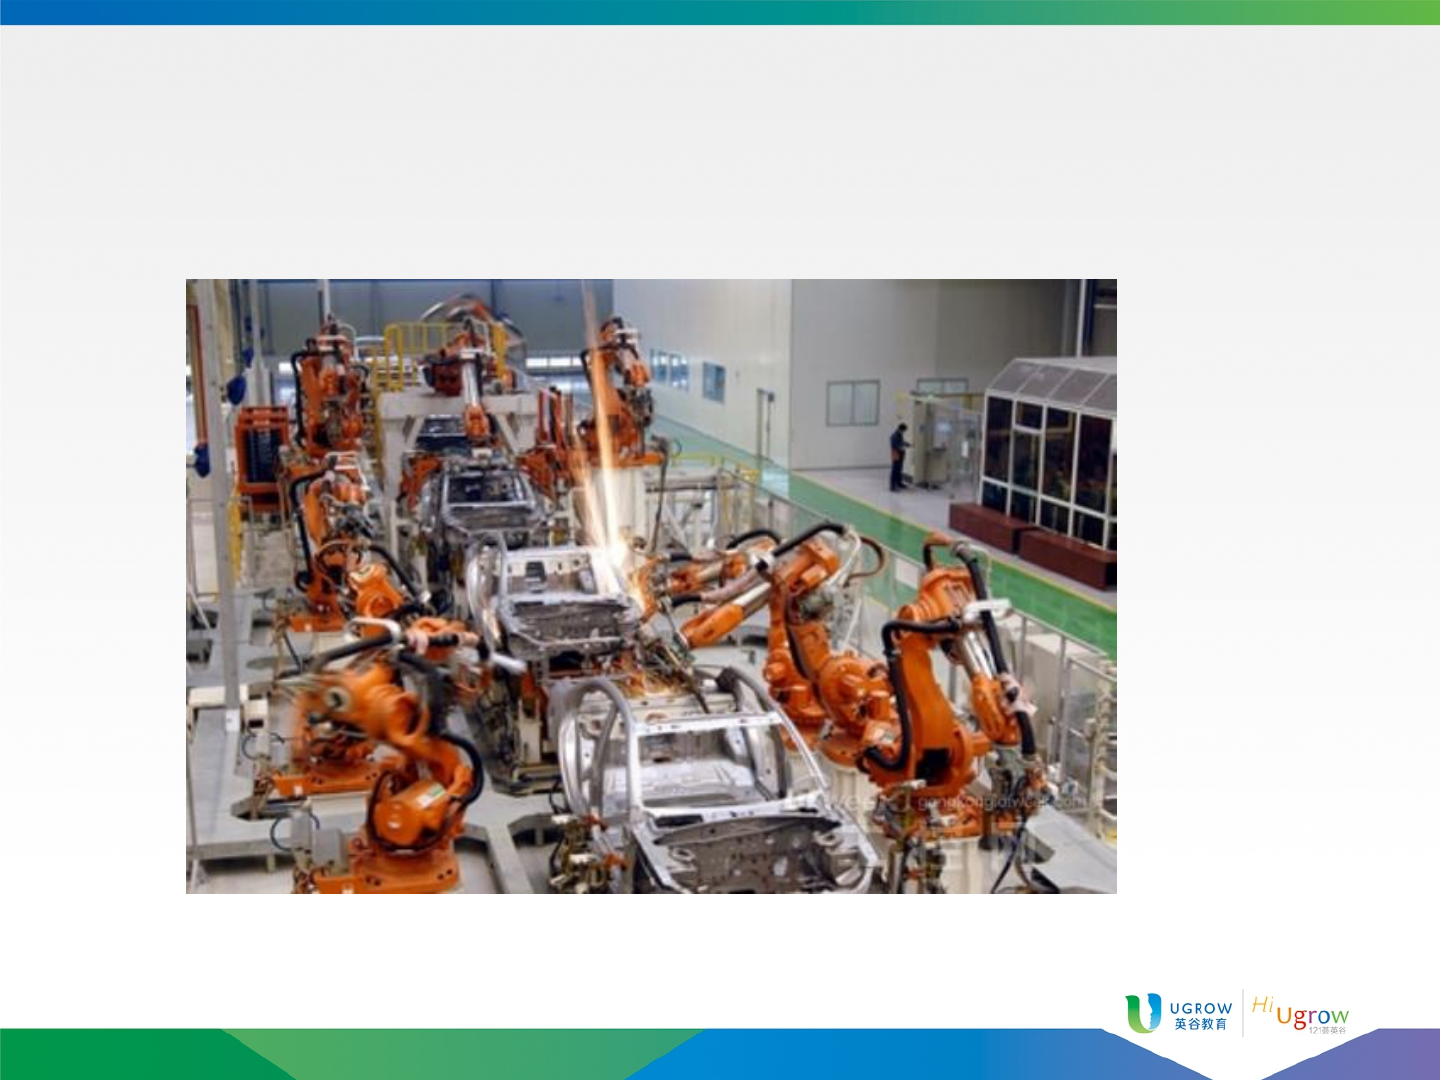
6.2.2 案例:江淮汽车制造工厂
6.2.2 案例:江淮汽车制造工厂
2.信息技术改造
江淮汽车进行信息技术升级改造前,存在的主要问题如表6-1所示。
主要问题
体现
具体现象
过程不透明
信息发布手段落后
生产指令基本靠手工发布(白板)
关键件装配信息仅凭操作工人经验
数据采集不实时
操作不方便,数据容易丢失
各车间按照不同的标识管理在制品
生产数据不能及时反应到系统中
沟通不及时
各车间半成品分开管理,无法全局控制
生产状况靠电话沟通,不够实时、准确
生产过程不可视
生产不优化
计划制定不合理
设备利用率低于70%
关键件装配切换频繁
经常因上游供应不足或下游生产能力不足影响生产
物料配送繁杂易出错
手工生产配送清单,工作量大
信息之后,导致配送不够及时
物料短缺经常导致停线
无历史记录,无法追溯
信息孤岛
多信息源未能有效集成
各种系统,操作复杂,种类繁多,无法进行有效数据交
换
6.2.2 案例:江淮汽车制造工厂
针对以上问题,江淮汽车制造工厂建立车间实时信息采集与处理平台,实
时监控汽车正常生产时四大车间的运行,优化生产运作;实现发动机加工
/装配协同运作,减少在制品库存和储运成本;按需实时发布物料需求,
减少物流短缺导致的停线,优化物流执行,减少物流成本;集成已有软硬
件平台,消除信息孤岛,实现各系统及时有效的数据交换,提高生产和运
转效率,促进精益生产。