智能制造导论-p298.pdf - 第285页
6.2.2 案例:江淮 汽车制造工 厂
6.2.2 案例:江淮汽车制造工厂
在中国,企业对智能工厂的建设尚处于探索阶段,本节以江淮汽车制造工厂为
例,对目前国内企业在工厂智能化升级改造方面的成果进行展示。
1.全自动生产线
在焊装车间,江淮汽车制造工厂使用了ABB公司提供的自动焊接机器人,通过多
个机器人实现拼装连接工艺,既保障了焊接工艺的精细程度,又实现了柔性生
产,达到了降低生产成本的目的。
在涂装车间,江淮同样拥有一系列全自动化控制设备,保障产品的精密生产。
比如国内节拍最高的摆杆链生产线,可实现多种车型高柔性化的全自动生产,
并随时跟踪车身位置及状态。
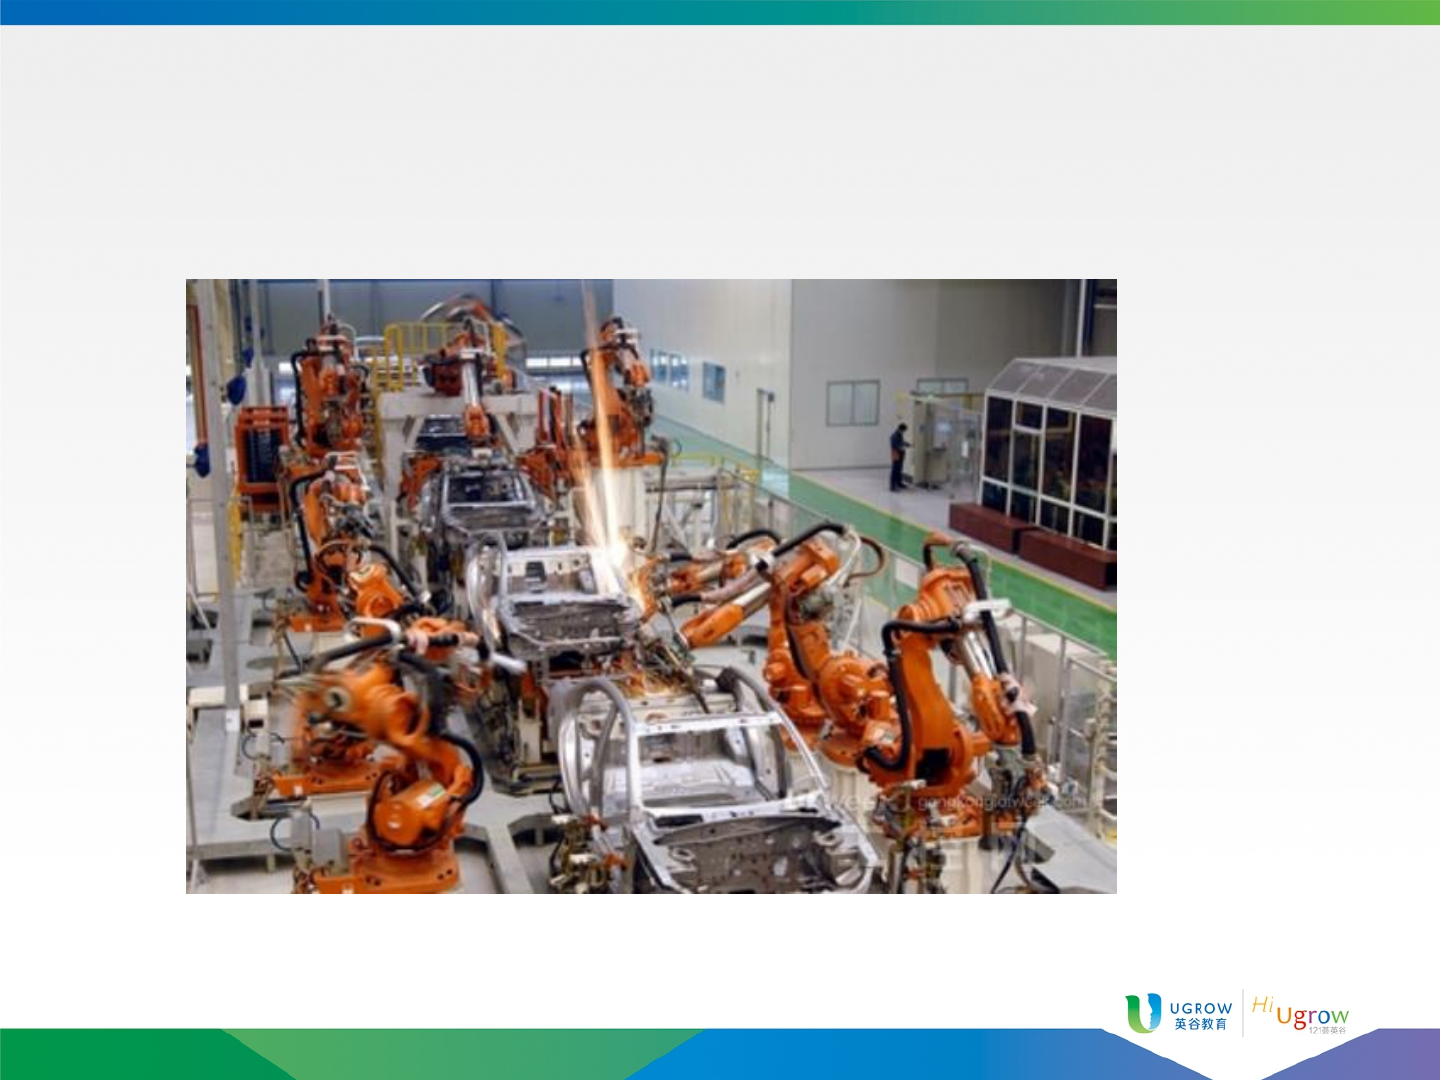
而在江淮汽车制造工厂的冲压车间,有四条自动生产线,全部由工业机器人
(自动机械臂)完成作业。
冲压是汽车四大生产工艺的第一步,就是把一块块切割好的钢板冲压成型,制
成轿车生产所需的不同形状的钣金部件。在冲压车间,工业机器人根据预先设
定的程序和输入的质量标准完成自己负责的冲压工序,然后将冲压好的钢板自
动送入下一个工序,如图6-2所示。
6.2.2 案例:江淮汽车制造工厂
6.2.2 案例:江淮汽车制造工厂
2.信息技术改造
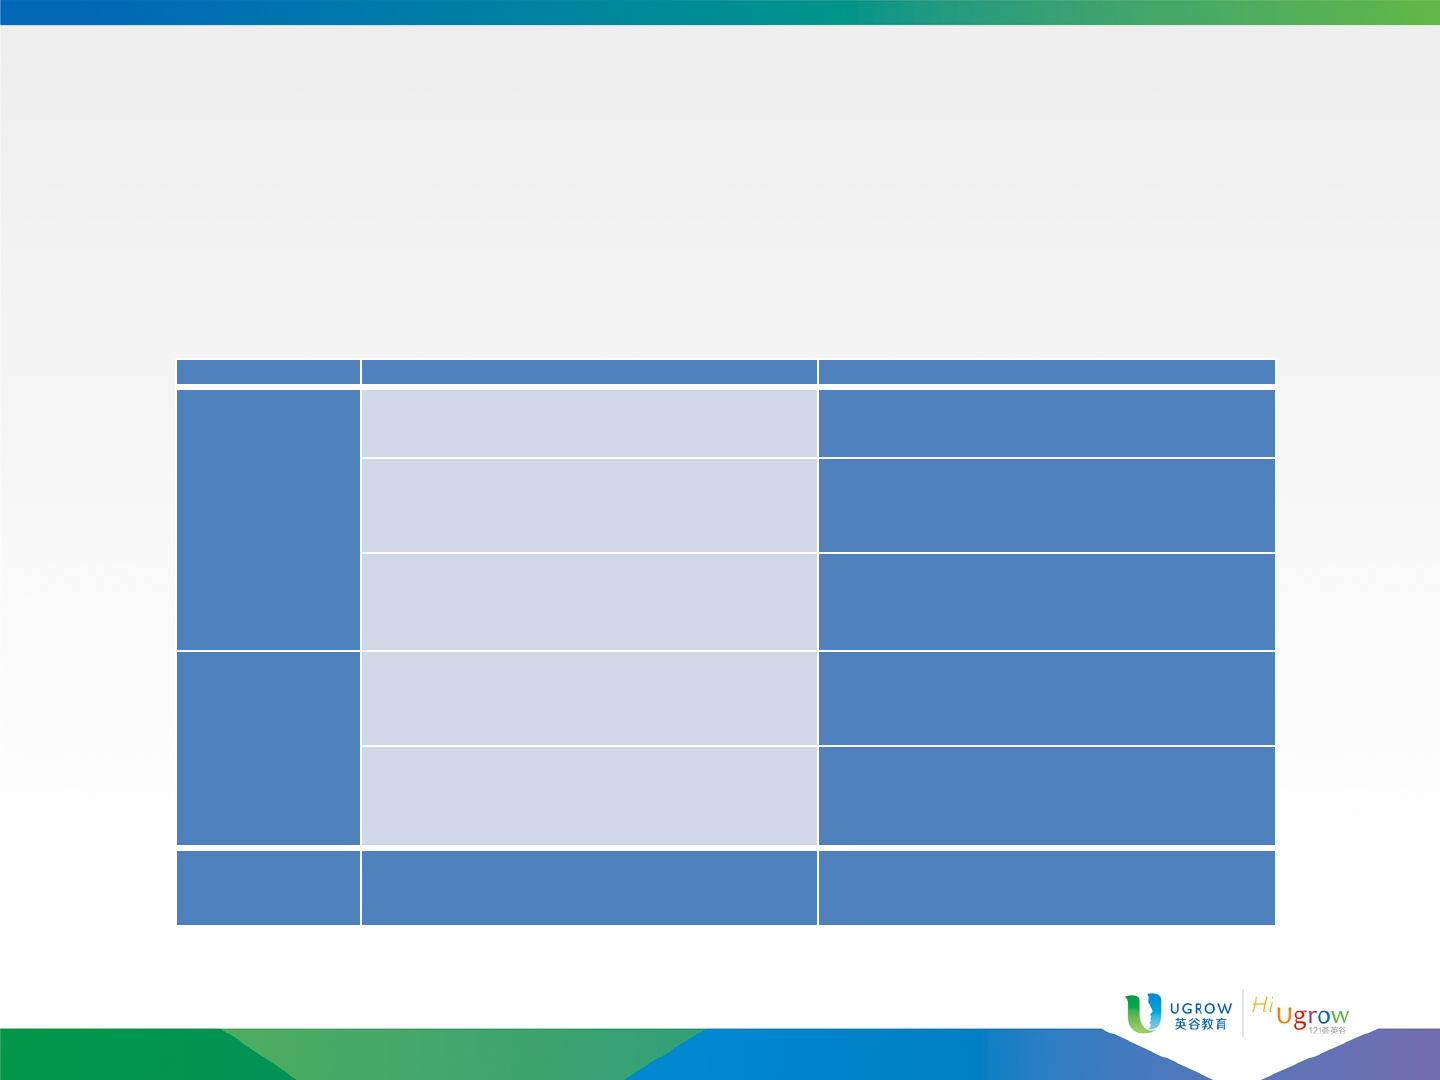
江淮汽车进行信息技术升级改造前,存在的主要问题如表6-1所示。
主要问题
体现
具体现象
过程不透明
信息发布手段落后
生产指令基本靠手工发布(白板)
关键件装配信息仅凭操作工人经验
数据采集不实时
操作不方便,数据容易丢失
各车间按照不同的标识管理在制品
生产数据不能及时反应到系统中
沟通不及时
各车间半成品分开管理,无法全局控制
生产状况靠电话沟通,不够实时、准确
生产过程不可视
生产不优化
计划制定不合理
设备利用率低于70%
关键件装配切换频繁
经常因上游供应不足或下游生产能力不足影响生产
物料配送繁杂易出错
手工生产配送清单,工作量大
信息之后,导致配送不够及时
物料短缺经常导致停线
无历史记录,无法追溯
信息孤岛
多信息源未能有效集成
各种系统,操作复杂,种类繁多,无法进行有效数据交
换