DE_Nordson_EFD_GV_Series_Operating_Manual.pdf - 第122页
GV Series Automatisiertes Dosiersystem 122 www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung. Stop Point (Haltep…
GV Series Automatisiertes Dosiersystem
121www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Anhang A, Command Funktion Reference
(Fortsetzung)
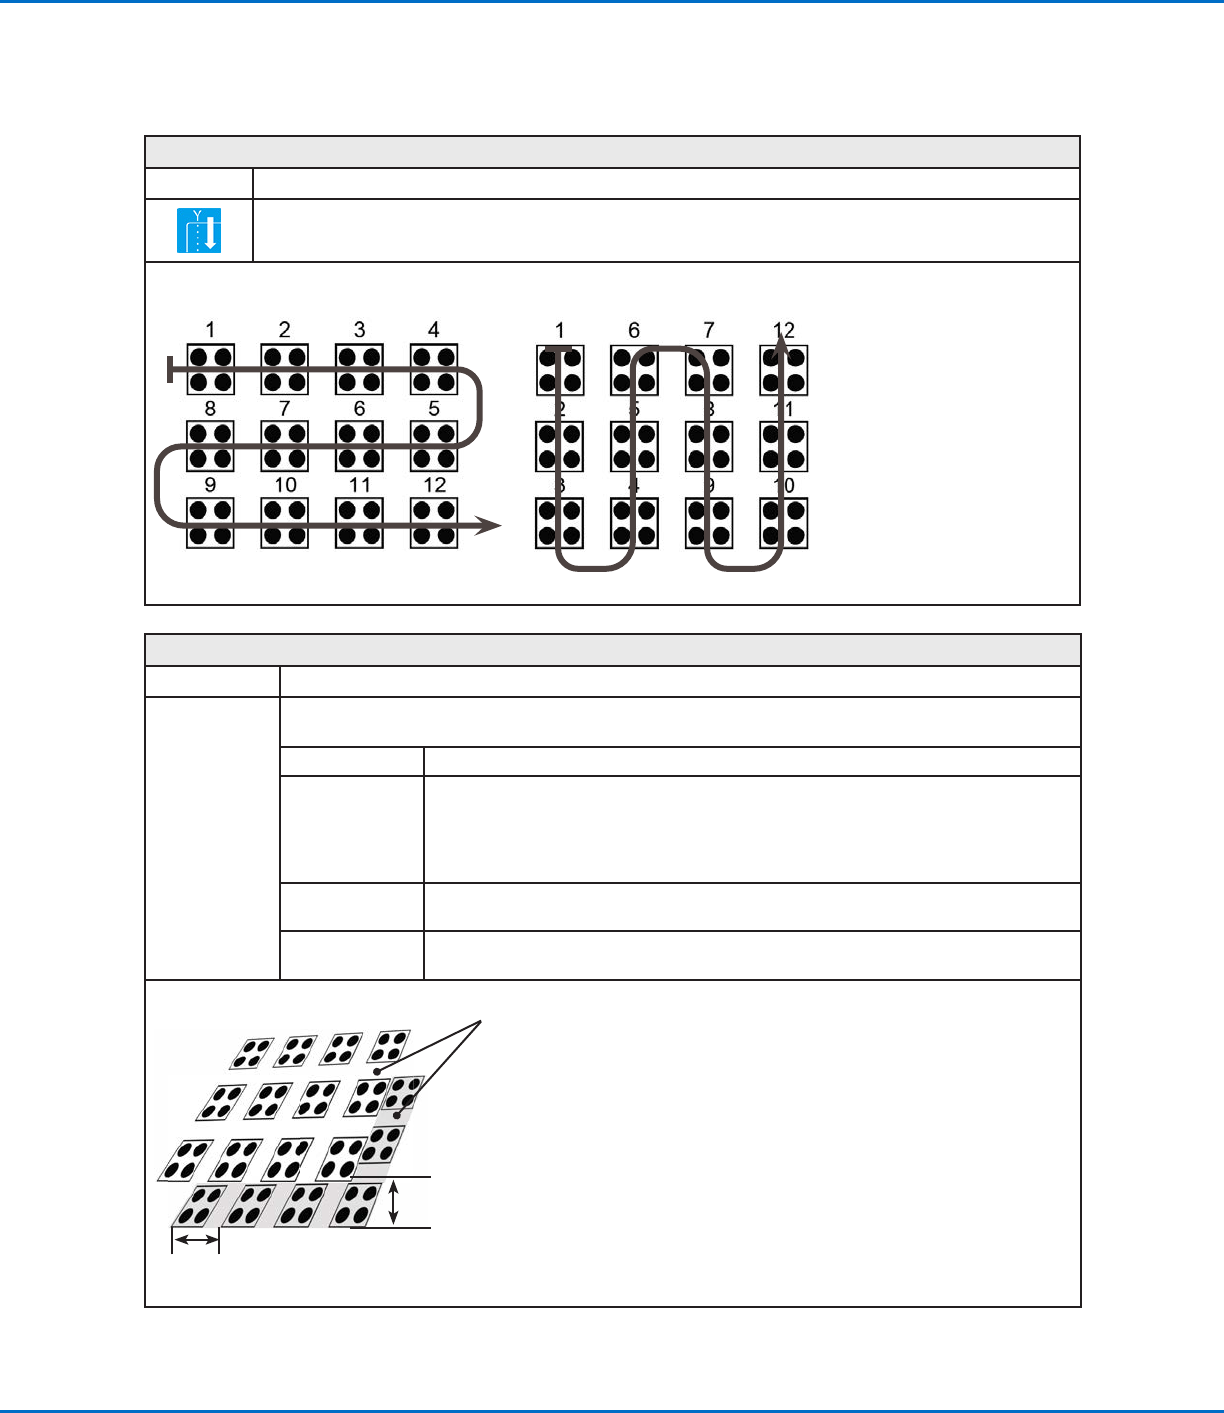
Step & Repeat Y
Klick Funktion
Funktioniert genau so wie ein Step & Repeat X, nur dass hierbei die Y-Achse eine höhere Priorität bekommt als
die X-Achse. Siehe untere Abbildung.
Step & Repeat, X Axis Direction Step & Repeat, Y Axis Direction
Unterschied zwischen Step & Repeat X und Step & Repeat Y
Step & Repeat Z (Schritt & Wiederholung Z)
Klick Funktion
Doppelklicken
Sie auf die
Adresse und
wählen Sie
dann aus dem
Drop-down
Menü aus
Aktiviert die Wiederholung des Dosiermusters auf mehreren identischen Werkstücken, die in Reihen und
Spalten auf einer Fixierplatte montiert sind.
Parameter Beschreibung
Z Offset
(Z-Offset)
Entfernung (in mm) zwischen den einzelnen Werkstückebenen in Z-Richtung.
• Ein positiver Z-Offset-Wert bewegt die Nadel von der Werkstückoberfläche weg.
• Ein negativer Z-Offset-Wert bewegt die Nadel näher an die Werkstückoberfläche
heran.
Bereich: 0.1–100 (mm)
Tier (Ebene) Die Anzahl der Ebenen (oder Stufen) in Z-Richtung.
Bereich: 1–9999
Label
(Kennzeichnung)
Die Addresse, an der der Schritt & Wiederholungsbefehl beginnt.
Y Offset (inmm)
Ebene
Z Offset
(inmm)
Diagramm der Z Offset- und Ebenenparameter
GV Series Automatisiertes Dosiersystem
122 www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Stop Point (Haltepunkt)
Klick Funktion
Registriert die aktuelle XYZ Position als Stop Point. Wenn dieser Befehl erscheint, bewegt sich die Dosiernadel
zur registrierten Position und wartet, bis die Taste START (START) oder CONTINUE (FORTSETZEN) gedrückt
wird.
Trig Mark (Trig Markierung)
Klick Funktion
Doppelklicken
Sie auf die
Adresse und
wählen Sie
dann aus dem
Drop-down
Menü aus
Dieser Befehlt wird in Systemen der GV Serie nicht benutzt.
Var (Var)
Klick Funktion
Doppelklicken
Sie auf die
Adresse und
wählen Sie dann
aus dem Drop-
down Menü aus
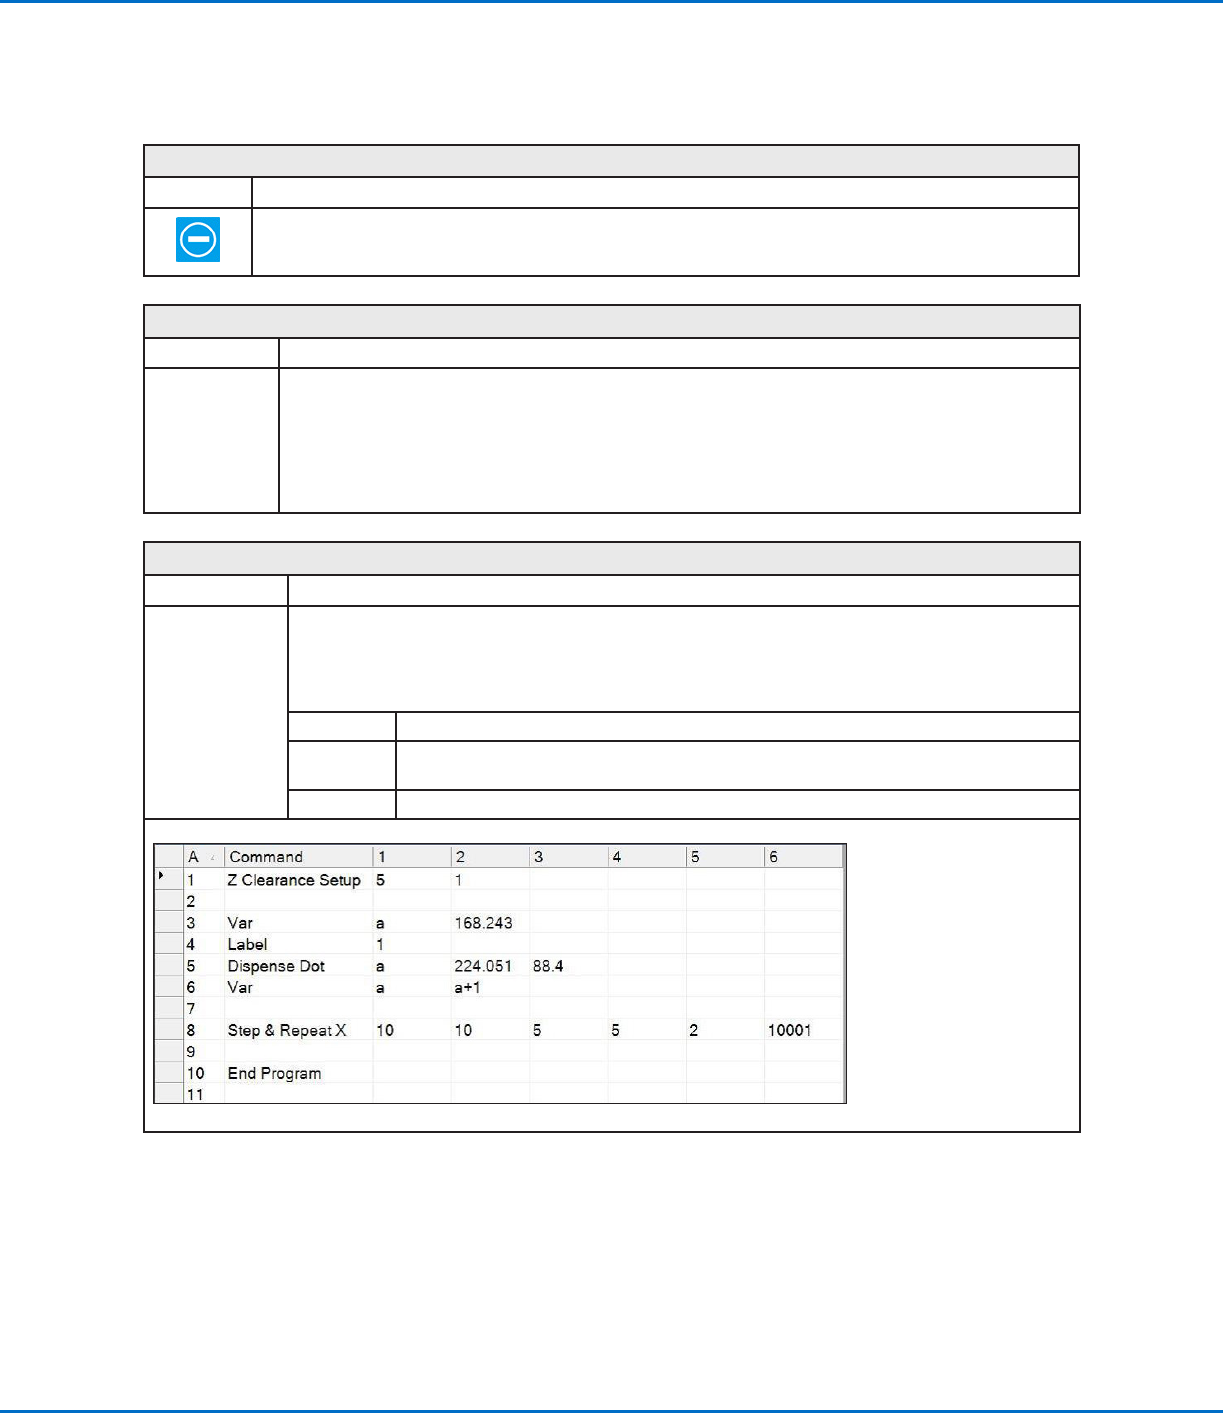
Ermöglicht die Zuweisung eines numerischen Wertes zu einem Symbol oder Zeichen; nach der Zuweisung
kann das Symbol oder Zeichen in einem Programm anstelle des numerischen Wertes verwendet werden.
Ein Set (Platzhalter) Befehl kann auch verwendet werden, um das System zu veranlassen, eine Koordinate
um den zugewiesenen numerischen Wert zu erhöhen oder zu verringern. Var kann mit den Find Mark
(Markierung suchen) und Fiducial Mark (Passermarke) Befehlen verwendet werden.
Parameter Beschreibung
Symbol Geben Sie das Symbol oder Zeichen ein, das durch den zugewiesenen Wert repräsentiert
wird.
Value (Wert) Geben Sie den numerischen Wert ein, der für das Symbol oder Zeichen stehen soll.
Beispiel für ein Programm mit einem Var (Var) Befehl
Anhang A, Command Funktion Reference
(Fortsetzung)
GV Series Automatisiertes Dosiersystem
123www.nordsonefd.com/de info.de@nordsonefd.com +49 89 2000 338 600 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Wait Point (Wartepunkt)
Klick Funktion
Registriert einen Wartepunkt, der sofort nach dem vorherigen Befehl auftritt. Wenn dieser Befehl stattfindet,
wartet die Dosierspitze am Endpunkt des vorherigen Befehls für die spezifizierte Wartezeit (in Sekunden).
Z Clearance Setup
Klick Funktion
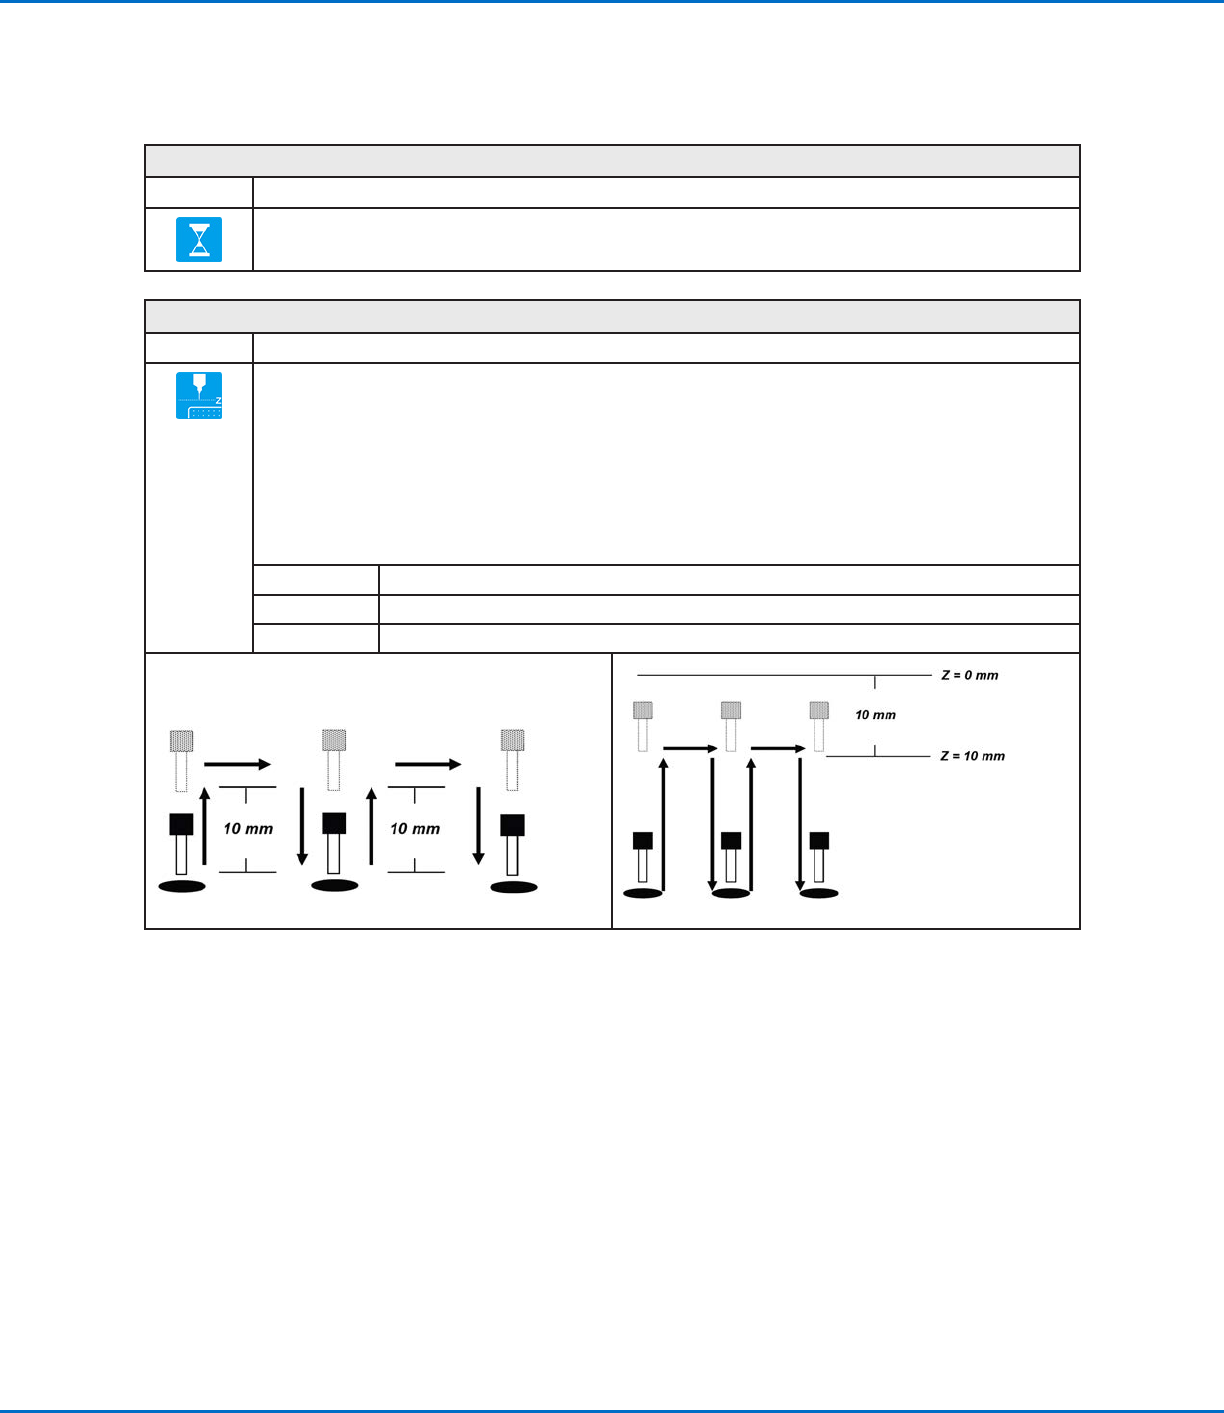
Legt die Höhe fest, die sich die Dosiernadel nach jeder Dosierung hebt. Der Zweck von Z Clearance ist, dass
alle Hindernisse, um von einem Punkt zum anderen zu gelangen, umgangen werden. Wenn keine Hindernisse
zwischen den Punkten vorhanden sind, kann ein kleiner Z-clearance Wert von z. B. 5 mm benutzt werden, um
die Programmzykluszeit zu minimieren.
Weiterhin kann Z Clearance als absoluter (0) oder relativer (1) Wert definiert werden. Ist er als relativ spezifiziert,
dann ist dies der Abstand, mit dem sich die Nadel hebt, relativ zur geteachten Punktposition. Ist er als absolut
spezifiziert, dann ist dies der Abstand von der Z-Achsen Nullposition zu der Stelle, zu der sich die Nadel hebt,
entsprechend dem Z-Achsen Wert der geteachten Punktposition.
Nordson EFD empfiehlt die Eingabe eines Z Clearance Befehl zu Beginn von jedem Programm.
Parameter Beschreibung (siehe untere Abbildung)
Value (Wert) Die Höhe, die sich die Nadel nach der Dosierung hebt.
0(Abs), 1(Rel) Wie sich die Nadel hebt: 0(Abs) = absolute, 1(Rel) = relative
Z Clearance = 10 mm relative Z Clearance = 10 mm absolute
Anhang A, Command Funktion Reference
(Fortsetzung)