DE_Nordson_EFD_RV_Series_Operating_Manual.pdf - 第95页
www.nordsonefd.com/de info.de@nordsonefd.com +49 (0) 89-540-4656-0 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung. Automatisierte Dosiersysteme der RV-Serie 95 Step & Rep…
www.nordsonefd.com/de info.de@nordsonefd.com +49 (0) 89-540-4656-0 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Automatisierte Dosiersysteme der RV-Serie
94
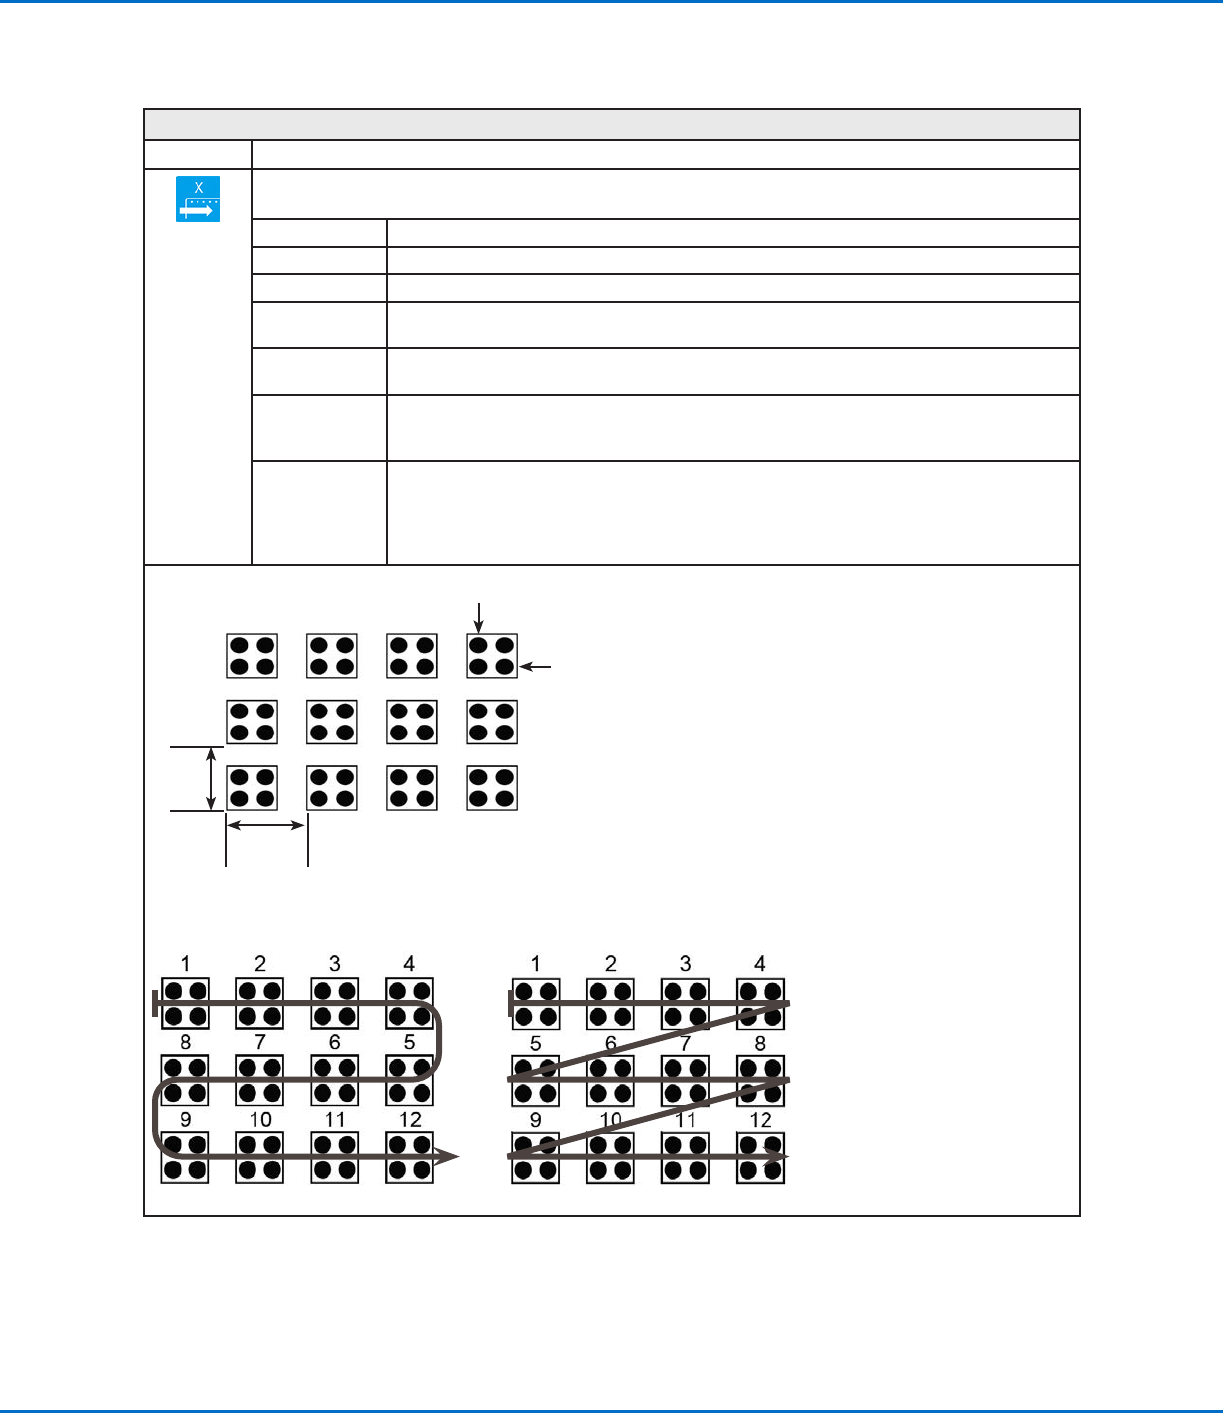
Step & Repeat X (Schritt und Wiederholung X)
Klick Funktion
Aktiviert die Wiederholung des Dosiermusters auf vielen identischen Werkstücken, die in Reihen und Spalten auf
der Fixierplatte montiert sind.
Parameter Beschreibung (siehe Abbildungen unten)
X-Offset Entfernung (in mm) zwischen jedem Werkstück in X-Richtung.
Y-Offset Entfernung (in mm) zwischen jedem Werkstück in Y-Richtung.
Columns (X)
(Spalten (X))
Anzahl der Spalten in X-Richtung.
Rows (Y)
(Reihen (Y))
Anzahl der Reihen in Y-Richtung.
1.S Path or 2.N
Path (1. S-Pfad
oder 2. N-Pfad)
Muster-Verfahrweg. Wählen Sie „1. S Path“ (1. S-Pfad) für ein S-förmiges Muster oder „2. N
Path“ (2. N-Pfad) für ein N-förmiges Muster.
Label (default)
(Kennzeichnung)
(Standard)
oder Address
(Adresse)
Kennzeichnung oder Adresse, wo der Step & Repeat X-Befehl (Schritt und Wiederholung X)
beginnt.
X-Offset
(inmm)
Y-Offset (inmm)
Reihe (Y)
Spalte (X)
Beispiel von X- und Y-Offsets in einem Step & Repeat-Befehl (Schritt und Wiederholung)
Schritt und Wiederholung X, S-Pfad Schritt und Wiederholung X, N-Pfad
Unterschied zwischen Auswahl „1. S Path“ (1. S-Pfad) und „2. N Path“ (2. N-Pfad)
AnhangA, Befehlsfunktionen (Fortsetzung)
www.nordsonefd.com/de info.de@nordsonefd.com +49 (0) 89-540-4656-0 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Automatisierte Dosiersysteme der RV-Serie
95
Step & Repeat Y (Schritt und Wiederholung Y)
Klick Funktion
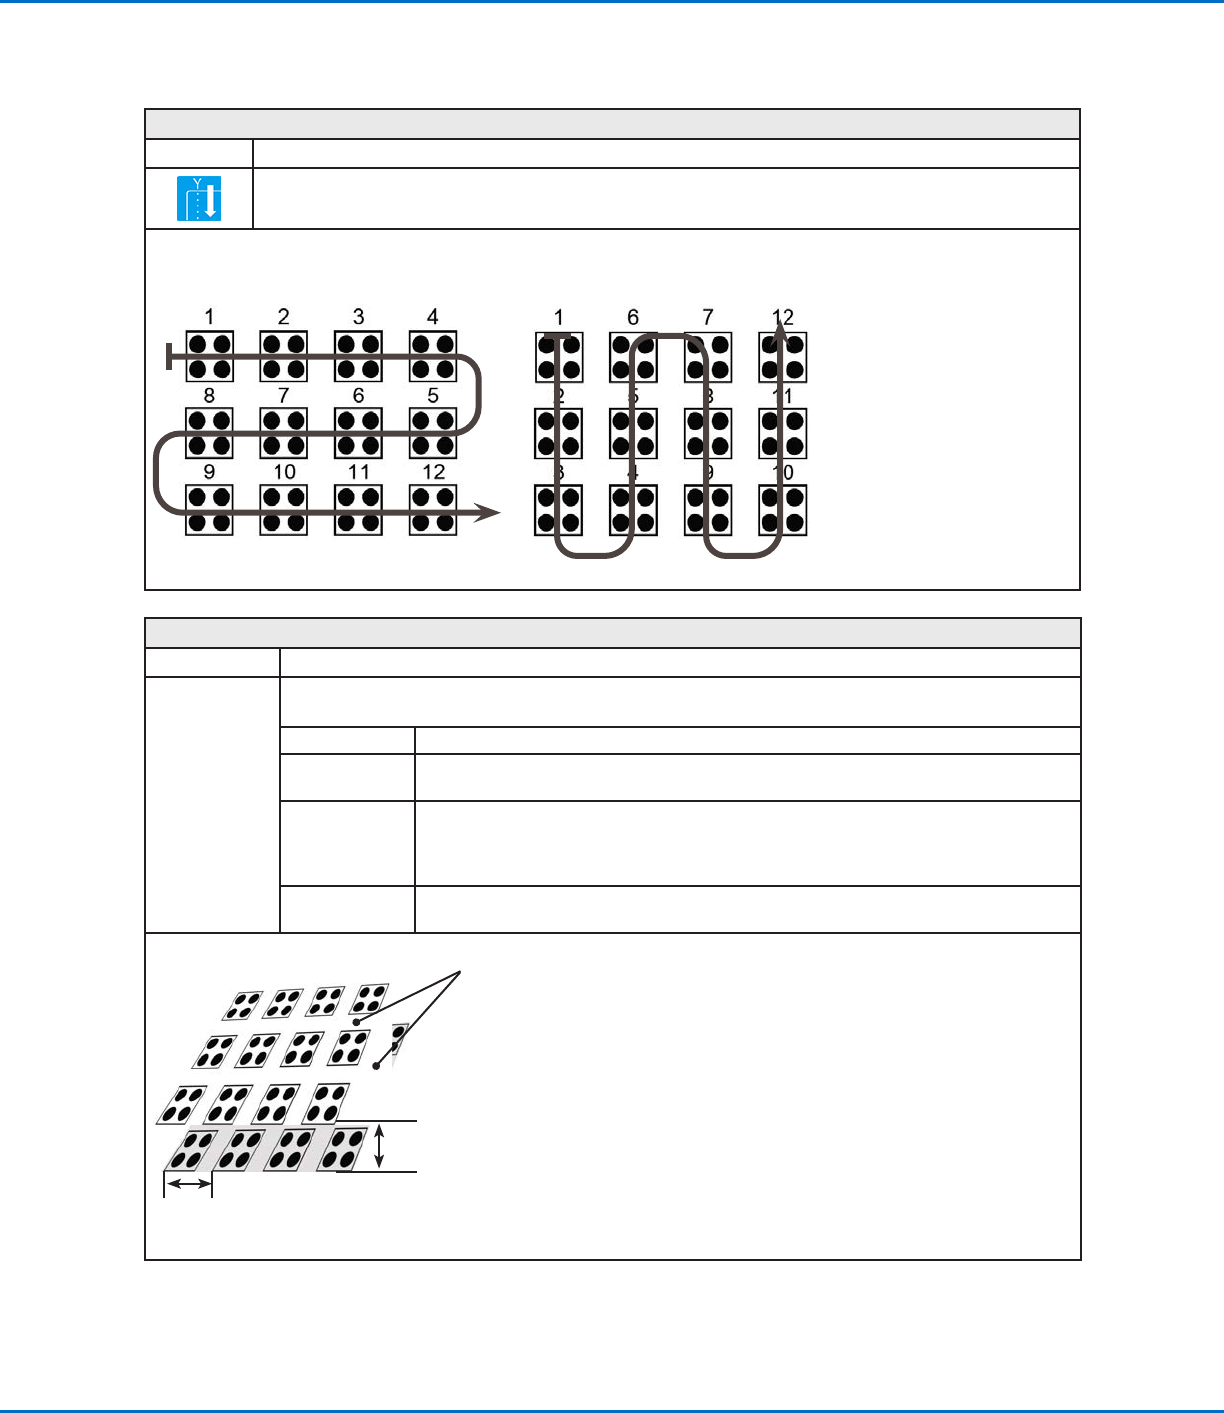
Funktioniert exakt wie Step & Repeat X (Schritt und Wiederholung X), nur dass hierbei Priorität auf die Y-Achse
anstatt auf die X-Achse gelegt wird, wie nachstehend gezeigt.
Schritt und Wiederholung, X-Achsen-
Richtung
Schritt und Wiederholung, Y-Achsen-
Richtung
Unterschied zwischen Step & Repeat X (Schritt und Wiederholung X) und Step & Repeat Y (Schritt und Wiederholung Y)
Step & Repeat Z (Schritt und Wiederholung Z)
Klick Funktion
Doppelklicken
Sie auf Adresse
und wählen
Sie aus dem
Dropdown-
Menü aus
Aktiviert die Wiederholung des Dosiermusters auf vielen identischen Werkstücken, die in Reihen und Spalten
auf einer Fixierplatte montiert sind.
Parameter Beschreibung
Z-Offset Entfernung (in mm) zwischen den einzelnen Werkstückebenen in Z-Richtung.
Bereich: 0.1–100 (mm)
Ebene Anzahl der Ebenen in Z-Richtung:
• Ein positiver Z-Wert bewegt die Nadel nach unten zur Arbeitsfläche hin.
• Ein negativer Z-Wert bewegt die Nadel von der Arbeitsfläche weg.
Bereich: 1–9999
Label
(Kennzeichnung)
Adresse, bei welcher der Step & Repeat Z-Befehl (Schritt und Wiederholung Z) beginnt.
Y-Offset (inmm)
Ebene
Z-Offset
(inmm)
Diagramm der Z-Offset- und Ebenen-Parameter
AnhangA, Befehlsfunktionen (Fortsetzung)
www.nordsonefd.com/de info.de@nordsonefd.com +49 (0) 89-540-4656-0 Nordson EFD Verkaufs- und Kundendienst für Dosiersysteme stehen Ihnen weltweit zur Verfügung.
Automatisierte Dosiersysteme der RV-Serie
96
Stop Point (Haltepunkt)
Klick Funktion
Registriert einen Haltepunkt an der aktuellen XYZR-Position. Wenn dieser Befehl erscheint, bewegt sich die
Dosiernadel zur registrierten Position und wartet, bis die START-Taste gedrückt wird.
Trig Mark (Triggermarkierung)
Klick Funktion
Doppelklicken Sie
auf Adresse und
wählen Sie aus
dem Dropdown-
Menü aus
Dieser Befehl wird in Systemen der RV-Serie nicht verwendet.
Wait Point (Wartepunkt)
Klick Funktion
Registriert einen Wartepunkt, der unmittelbar nach dem vorherigen Befehl auftritt. Wenn dieser Befehl erscheint,
wartet die Dosiernadel am Endpunkt des vorherigen Befehls für die angegebene „Wait Time“ (Wartezeit)
(inSekunden).
Z Clearance Setup (Z-Abstand-Setup)
Klick Funktion
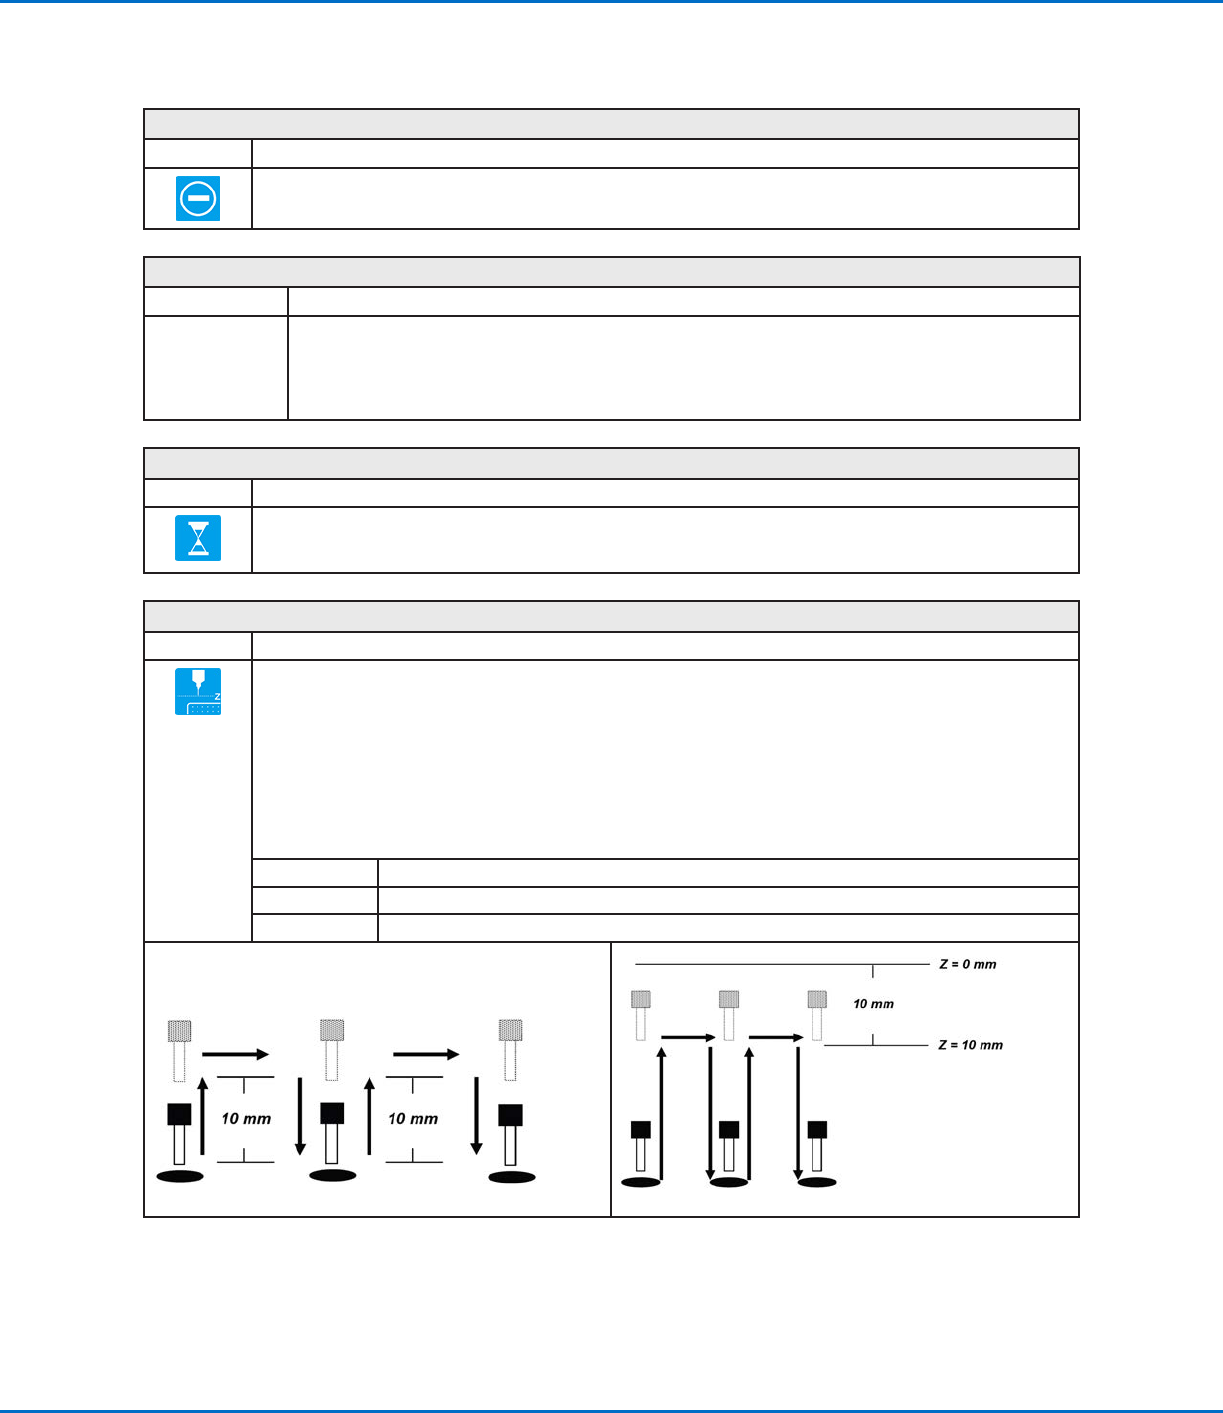
Legt die Höhe fest, auf die sich die Dosiernadel nach jeden Dosierbefehl hebt. Der Zweck des Z-Abstands
besteht darin, die Nadel hoch genug anzuheben, um allen Hindernissen auf dem Weg zum nächsten Punkt
auszuweichen. Wenn zwischen den Punkten keine Hindernisse vorhanden sind, kann ein kleiner Z-Abstandswert
von z. B. 5 mm verwendet werden, um die Programmzykluszeit zu minimieren.
Der Z-Abstand ist außerdem als absoluter (0) oder relativer (1) Wert definiert. Ist er als Relativwert spezifiziert,
dann ist dies der Abstand, mit dem sich die Nadel relativ zur gelernten Punktposition hebt. Ist er als Absolutwert
spezifiziert, dann ist dies der Abstand von der Z-Achsen-Nullposition zu der Stelle, zu der sich die Nadel
ungeachtet des Z-Achsen-Wertes der gelernten Punktposition hebt.
Nordson EFD empfiehlt, einen Z-Abstands-Befehl am Anfang eines Programms einzufügen.
Parameter Beschreibung (siehe Abbildungen unten)
Wert Der Abstand (in mm/s), in dem sich die Nadel nach der Dosierung hebt.
0 (Abs), 1 (Rel) Gibt an, wie sich die Nadel hebt: 0 (Abs) = Absolut, 1 (Rel) = Relativ.
Z-Abstand = 10mm relativ Z-Abstand = 10mm absolut
AnhangA, Befehlsfunktionen (Fortsetzung)