KE-2070_80_80R使用说明书(管理员).pdf - 第284页
操作手册Ⅱ 4-39 4-2-2-4设置生产的功能 2 选项 设置生产时的操作。 内容 序号 项目 状态 运行及详细内容 设置在循环停止时是否搬出基板。 在生产中按下单循环键时,生 产一块基板后不搬出基板,留在中 心 站上。 ·释放基板并暂停。 ·按<START>键,再进行生产。 1 循 环 停 止 时 不 要 搬 出基板 把基板排出到后道工序后结束生产。 设置基板搬入时…
操作手册Ⅱ
4-38
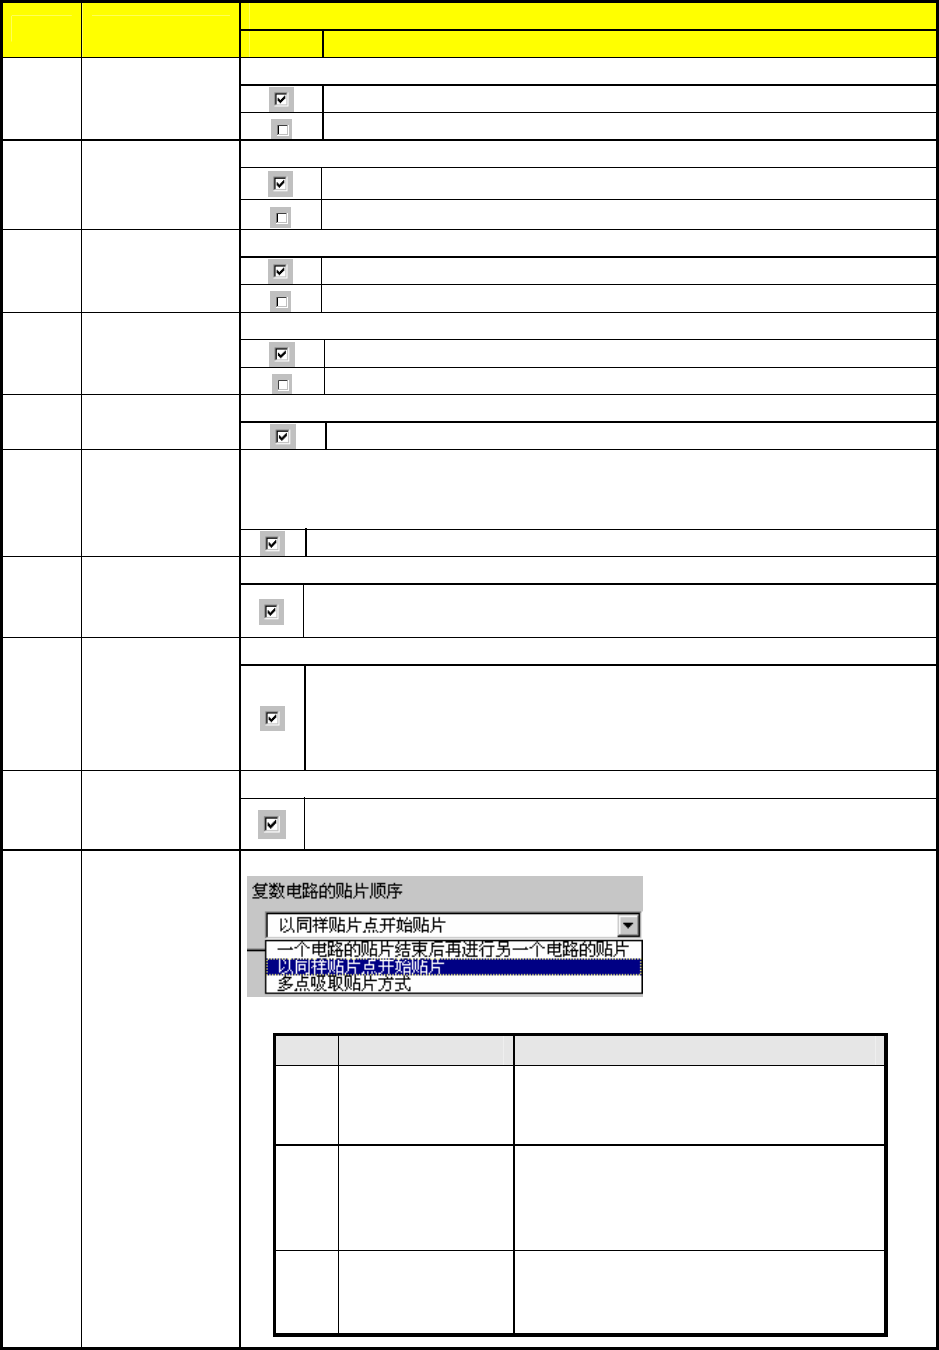
内容
序号. 项目
状态 动作及详细内容
设置是否执行吸取位置校正。
根据定心结果对吸取位置进行校正。
1 校正吸取位置
忽视元件数据指定的“吸取位置校正”,不执行校正。
设置元件贴片时是否要检查元件脱离了吸嘴。
元件贴片后 Z 轴上升时,用激光确认元件未残留在吸嘴上。
2
贴片以后,检查
元件释放
忽视元件数据中指定的“检查元件释放”,不进行检查。
设置生产动作是否要等待传送。
夹紧基板未完成前,不开始生产动作。
3
传送结束后,再
进行生产
夹紧基板未完成前,可开始生产动作。
设置是否同时交换吸嘴。
同时交换吸嘴。
4 同时交换吸嘴
不同时交换吸嘴。
设置优先执行 BOC 标记识别。
5
优先 BOC 标记识
别
识别 BOC 标记优先于识别坏板标记。
设置用户中断生产(按暂停键中断)时是否显示“继续生产”信息。
生产异常结束(发生非同步现象,生产异常结束)时,无条件地自动生成继续生
产文件。有关继续生产的操作顺序,请参见“继续生产”。
6
生产被中断后,
执行继续生产
生产中断时自动生成继续生产文件。
设置在所有电路识别出坏板标记时,是否中断生产。
7
所 有 电 路 都 是
坏 板 标 记 时 结
束生产
即使生产未达到预定数量,也要结束生产。因为可以推断是“坏板标记
位置信息错误”、“传感器的调整不良或故障”等出现异常。
设置安装吸嘴时是否执行方向检测。
8
安 装 吸 嘴 时 进
行方向检测
T 型等吸嘴需要对准元件的角度吸取,可在安装吸嘴时检测吸嘴的安装
方向,对吸取、识别、粘贴元件时的吸嘴安装角度进行校正。但仅对
INI 文件定义的吸嘴有效。使之有效时,要加算安装吸嘴时识别吸嘴的
时间。
设置在开始生产前,是否对 IC 贴片头吸嘴分配进行检查。
9
开始生产前 IC 贴
片头的吸嘴安装
检查(仅 2080)
在开始生产前,对右 IC 贴片头吸嘴分配进行检查。
10
复 数 电 路 的 贴
片顺序
指定要使用的贴片顺序。
多电路的贴片顺序的选项及概要
序号 选项 概要
1
一个 电路 的 贴片
结束 后再 进 行另
一个电路的贴片
在矩阵或非矩阵上,对每一电路依次贴
片,逐个电路完成贴片。
2
以 同样 贴 片 点开
始贴片
按照贴片数据的顺序,将第 1 号元件贴片
在各电路上,然后将第 2 号元件贴片在各
电路上,以此类推,按贴片数据的顺序贴
片在各电路上。
3
多点 吸取 贴 片方
式
对可一次(吸嘴数)吸取的元件配对,将其
贴片在各电路上。可达到最快生产节拍,
因此通常推荐此模式。
操作手册Ⅱ
4-39
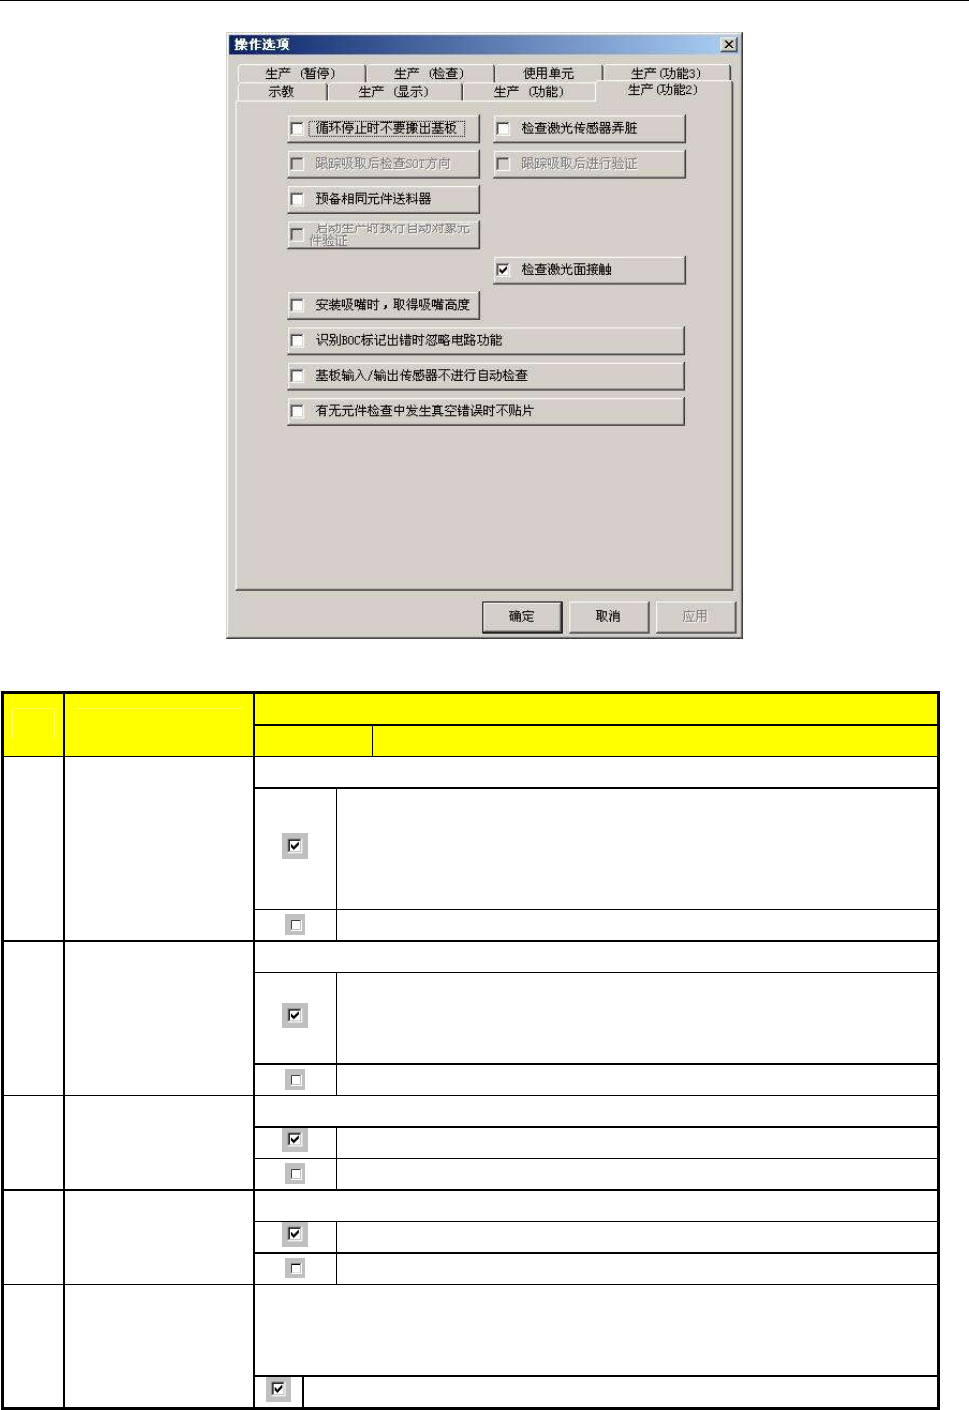
4-2-2-4设置生产的功能 2 选项
设置生产时的操作。
内容
序号 项目
状态 运行及详细内容
设置在循环停止时是否搬出基板。
在生产中按下单循环键时,生产一块基板后不搬出基板,留在中心
站上。
·释放基板并暂停。
·按<START>键,再进行生产。
1
循环停止时不要搬
出基板
把基板排出到后道工序后结束生产。
设置基板搬入时是否检查激光弄脏。
搬入基板、移动到等待位置后,进行激光脏污检查。
检测到脏污后,暂停。另外,重新生产时再检查一次,若还有脏污,
则显示信息询问是再检查、还是强行继续生产。
2
检查激光传感器弄
脏
不进行激光脏污检查。
设置跟踪吸取位置后检查三端子 SOT 元件方向。
跟踪吸取位置后,若是三端子 SOT 元件,则进行方向检查。
3
跟 踪 贴 片 后 检 查
SOT 方向
跟踪吸取位置后不进行 SOT 方向检查。
设置跟踪吸取位置后进行验证检查。
跟踪吸取位置后进行验证检查。
4 跟踪贴片后进行验证
不进行验证检查。
设置在 IN 缓冲、OUT 缓冲传送动作中发生错误后开始生产时、是否对 IN 缓冲
器、OUT 缓冲上有无基板进行检查。
5
基 板 输 入 / 输 出 传
感器不进行自动检
查
生产开始时不检查基板。
操作手册Ⅱ
4-40
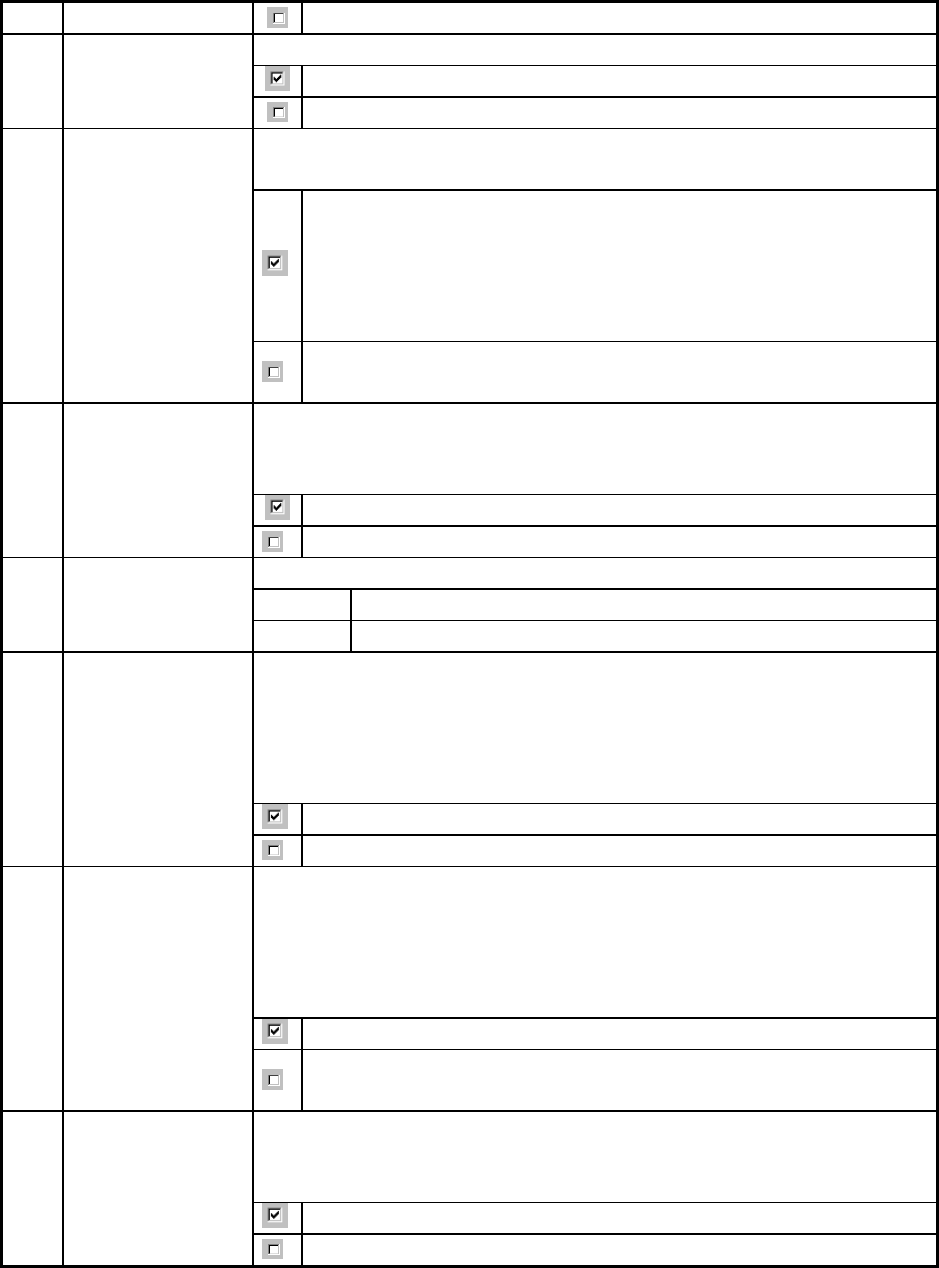
生产开始时,如基板残留在传感器之间,则自动安装到传感器上。
设置按输入顺序生产时预备相同元件送料器。
如有替代送料器,在元件用尽时从替代送料器中吸取元件。
6
预备相同元件送料
器
不预备相同元件送料器。
设置对检查有无元件时对真空检查判定为“无元件”、激光检查判定为“有元
件”的元件执行贴片动作。
·吸取时,对真空检查判定为“无元件”、激光检查判定为“有元件”
的,根据元件废弃的设置废弃元件,不进行贴片。
·在贴片前和图像识别前(仅限于图像定心)的真空检查判定为“无元
件”的,不进行激光检查,而根据元件废弃的设置废弃元件,不进行贴
片。
7
有无元件检查中发
生真空错误时不贴
片
即使真空检查发生错误,在吸取时、贴片前、图像识别前进行激光检查,
对激光检查判定为有元件的,进行贴片。
生产中若查出电路 BOC 标记错误时,则对该电路不进行元件贴片而继续生产。
设置坏板标记识别后,将优先处理坏板标记识别结果,因此查出 BOC 标记错
误后将跳过该电路,不进行贴片。
识别 BOC 标记出错时,忽略对该电路的贴片。
8
识别 BOC 标记出错
时,忽略电路功能
( 不 进 行 电 路 贴
片)
只作为识别 BOC 标记出错进行正常处理。
对生产开始时,执行自动对象元件验证检查进行设置。
勾选 生产开始时,执行自动对象元件验证检查。
9
生产开始时执行自
动对象元件验证检
查
取消勾选 生产开始时,不执行自动对象元件验证检查。
设置是否进行激光面接触的检查。(505 号以上的吸嘴)
激光面接触检查是指:对供料器第一次供给的元件吸取状态用激光进行
“once”检查,判定为“接触”时作为元件用完错误处理,以防止激光识别
时使旋转的元件接触激光面造成伤痕。
图像识别元件,不进行激光面接触检查。
检查激光面接触。设置为默认值。
10 检查激光面接触
不检查激光面接触。
安装吸嘴时用激光测量吸嘴高度。通过实际测量吸嘴高度,更准确地把握识
别元件时的高度方向位置。要保证对超薄型元件识别的稳定性,或在识别图
像时需在摄像机与元件间保持一定距离(例如引脚太细、突出部的排列距离
很小时),可使用此项功能。在安装对应 0402 元件(选项)的专用 509 吸嘴
时,不管是否设置此项选项,都必须测量吸嘴高度。
对全部吸嘴,安装时都要测量高度。
11
安装吸嘴时,取得
吸嘴高度
只对 0402 元件专用的 509 吸嘴,安装时要测量高度。
(贴装 0402 元件时,需要对应 0402 元件的选项。)
只有装备了真空泵规格的机器才显示此选项。对于元件尺寸相当于 1005 的元
件,在当生产程序的贴片深度补偿量设置为 0.5mm 的情况下,才可调整实际
贴片深度补偿量为 0.2mm。
将 0.5mm 的贴片深度补偿量调整为 0.2mm。
12 调整贴片深度补偿
不进行上述调整。